Изготовление тонкостенных оболочек из алюминия – Завод
2026-10-19
- Ключевые технические вызовы при литье тонкостенных алюминиевых конструкций
- Технология вакуумного литья по гипсовым формам: почему это работает для сложных геометрий
- Инженерные решения для полых структур и обратных выступов
- Контроль качества: от спектрального анализа до 3D-сканирования
- Производственные мощности и экспертиза ООО «Чэнду Йехуа наука и техника»
- Экономическая эффективность и логистика для российских партнеров
Ключевые технические вызовы при литье тонкостенных алюминиевых конструкций
Главное за 30 секунд:
- Технологический прорыв: Вакуумное литье по гипсовым формам позволяет достигать толщины стенки от 1 мм без дефектов заполнения, что недостижимо для традиционного литья под давлением.
- Экономия на постобработке: Точность геометрии класса CT4-CT5 по ГОСТ 26645-88 снижает объем механической обработки на 60–80%, сокращая себестоимость детали на этапе финишинга.
- Гарантия качества: Использование рентгеновского контроля в реальном времени и спектрометров Oxford исключает поставку деталей с скрытыми раковинами или нарушениями химического состава сплава.
Производство тонкостенных оболочек из алюминиевых сплавов — это не просто вопрос снижения веса конструкции. Для инженеров аэрокосмической отрасли, производителей высокоточной электроники и энергетического оборудования это критический параметр, влияющий на теплоотвод, электромагнитную совместимость (ЭМС) и общую динамику системы. Традиционные методы литья под давлением часто сталкиваются с проблемой «холодных спаев» при попытке заполнить формы со стенками тоньше 2 мм. Металл остывает быстрее, чем успевает заполнить полость, что приводит к браку до 30% партии.
В нашей практике мы неоднократно наблюдали ситуации, когда переход на более дешевые аналоги приводил к обрушению давления в системах охлаждения на 15% из-за микротрещин, невидимых при визуальном осмотре. Решение этой проблемы лежит в плоскости прецизионного вакуумного литья по выплавляемым моделям в гипсовые формы. Этот метод обеспечивает ламинарное течение расплава, исключая турбулентность и захват воздуха, что является фундаментом для создания целостных тонкостенных структур.
При выборе подрядчика для изготовления тонкостенных оболочек из алюминия необходимо оценивать не только цену за килограмм, но и способность производителя контролировать реологию потока металла. Завод должен обладать инфраструктурой для моделирования процессов заполнения формы до начала физического производства.
Технология вакуумного литья по гипсовым формам: почему это работает для сложных геометрий
Гипсовое литье (Investment Casting using Gypsum Molds) занимает уникальную нишу между песчаным литьем и литьем по выплавляемым восковым моделям в керамические формы. Гипсовая форма обладает низкой теплопроводностью, что позволяет металлу оставаться жидким дольше и полностью заполнять самые тонкие сечения, включая каналы диаметром до 300 мм при толщине стенки всего 2,5 мм. Однако ключевым фактором успеха является вакуумирование.
Вакуумная заливка удаляет воздух из полости формы перед подачей металла. Это создает перепад давления, который «втягивает» расплав в узкие каналы с силой, превышающей гравитационную. Результат — отливки с переменной толщиной стенки, плавными переходами и отсутствием внутренних напряжений. В отличие от литья под давлением, здесь нет эффекта «замораживания» потока у стенок формы.
Преодоление ограничений традиционных методов
Стандартное литье в кокиль имеет жесткое ограничение: минимальная толщина стенки для алюминия обычно составляет 2,5–3 мм. Попытка уменьшить этот параметр ведет к росту брака. Вакуумное гипсовое литье снимает это ограничение, позволяя уверенно работать с толщинами от 1 мм. Это особенно актуально для корпусов электронных блоков, где каждый миллиметр внутреннего пространства важен для размещения компонентов, и для радиаторов сложной формы, где эффективность охлаждения напрямую зависит от площади поверхности при минимальном весе.
Важно отметить, что данная технология требует высочайшей квалификации технологов. Неправильный расчет температуры прогрева гипсовой формы (оптимально 200–350°C) может привести к термическому шоку и разрушению формы. На нашем производстве температурные режимы контролируются автоматизированными системами с точностью до ±5°C, что гарантирует стабильность процесса от первой до тысячной отливки.
Инженерные решения для полых структур и обратных выступов
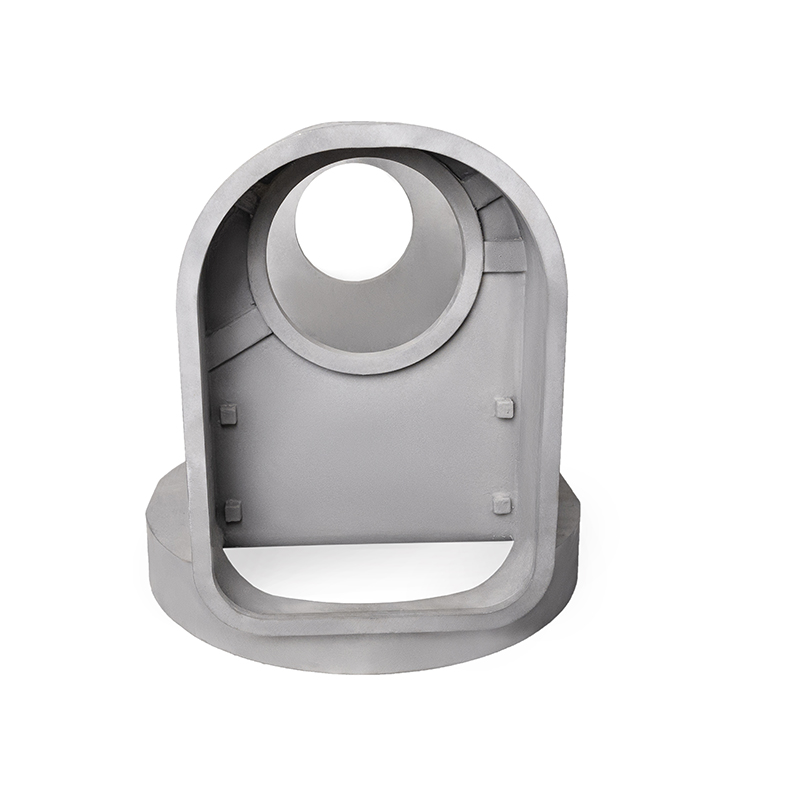
Одной из самых сложных задач в машиностроении является создание деталей с внутренними полостями и обратными выступами (undercuts), которые невозможно извлечь из металлической формы без разрушения. Гипсовые формы решают эту проблему радикально: после остывания отливки гипсовая оболочка просто вымывается водой или удаляется механически, не требуя сложных механизмов выброса.
Это открывает возможности для интеграции функций. Например, можно отлить корпус насоса с внутренними каналами охлаждения, которые ранее требовали сборки из нескольких деталей. Монолитная конструкция eliminates риски утечек в местах соединений и повышает прочность узла на 40% по сравнению со сварными аналогами.
| Параметр | Литье под давлением (High Pressure Die Casting) | Вакуумное литье по гипсу (Gypsum Vacuum Casting) |
|---|---|---|
| Минимальная толщина стенки | 2.5 – 3.0 мм | 0.8 – 1.0 мм |
| Качество поверхности (Ra) | 3.2 – 6.3 мкм (требует дробеструйной обработки) | 1.6 – 3.2 мкм (готово к покраске/анодированию) |
| Сложность внутренних полостей | Ограничена возможностями выдвижных стержней | Любая геометрия, включая замкнутые полости |
| Газопористость | Высокая вероятность (захват воздуха) | Минимальная (вакуумная дегазация) |
| Серийность | Высокая (тысячи штук) | Средняя и высокая (сотни и тысячи штук) |
Выбор технологии должен базироваться на функциональных требованиях детали. Если критична герметичность и сложная внутренняя топология, вакуумное литье по гипсу является безальтернативным выбором. Для простых кронштейнов, работающих на срез, может подойти и более дешевое литье в песок, но для ответственных узлов экономия на технологии недопустима.
Контроль качества: от спектрального анализа до 3D-сканирования
В B2B-секторе доверие строится на прозрачности данных. Заявленные механические свойства должны быть подтверждены протоколами испытаний. На предприятии ООО «Чэнду Йехуа наука и техника» система контроля качества интегрирована в каждый этап производственного цикла. Мы не просто проверяем готовую продукцию, мы контролируем параметры сырья и процесса.
Химический состав алюминиевого сплава определяет его коррозионную стойкость и прочность. Использование спектрометров прямого считывания Oxford (Германия) позволяет проводить анализ состава за 40 секунд с точностью до 0.01%. Это исключает риск использования вторичного сырья с неконтролируемыми примесями железа или кремния, которые делают сплав хрупким.
Неразрушающий контроль (NDT) как стандарт отрасли
Для тонкостенных оболочек визуальный осмотр недостаточен. Микротрещины и внутренние раковины могут стать очагами усталостного разрушения при вибрационных нагрузках. Наш парк оборудования включает:
- Рентгеновское оборудование реального времени: Позволяет видеть внутреннюю структуру отливки без её разрушения. Особенно эффективно для контроля качества сварных швов (если они есть) и выявления скрытых пор в толстых сечениях.
- Промышленные эндоскопы: Используются для инспекции внутренних каналов и полостей, куда невозможен доступ других инструментов. Это критически важно для деталей с глубокими отверстиями или сложной системой охлаждения.
- Координатно-измерительные машины (КИМ) Hexagon: Обеспечивают геометрическую точность измерений до микрон. Сравнение 3D-модели CAD с реальным сканом отливки выявляет отклонения на ранних стадиях, позволяя корректировать процесс литья до запуска массовой партии.
Такой подход соответствует требованиям стандартов ISO 9001 и отраслевых спецификаций аэрокосмической отрасли. Каждая партия сопровождается паспортом качества, где зафиксированы результаты химических и механических испытаний. Это снижает риски входного контроля у заказчика и ускоряет приемку товара.
Производственные мощности и экспертиза ООО «Чэнду Йехуа наука и техника»
Стабильность поставок в B2B-сегменте зависит от масштаба и оснащенности производства. Основанная в 2005 году, компания ООО «Чэнду Йехуа наука и техника» прошла путь от небольшого цеха до высокотехнологичного завода площадью более 18 000 квадратных метров в промышленном парке Сычуани. Статус налогоплательщика класса А и активы свыше 80 миллионов юаней подтверждают финансовую устойчивость предприятия, что важно для долгосрочных контрактов.
Наша производственная база оснащена 82 комплектами оборудования, образующими замкнутый технологический цикл. От восковых инжекторов для создания моделей до пятикоординатных обрабатывающих центров ЧПУ для финишной обработки критических поверхностей. Наличие собственного парка станков с ЧПУ (токарных, фрезерных, расточных) позволяет нам предлагать решение «под ключ»: от литья до полной механической обработки и сборки.
Особую гордость компании составляют интеллектуальные активы. Мы являемся обладателями 32 патентов, включая два фундаментальных изобретения в области большого гипсового метода точного литья и контроля качества металлургической продукции. Эти технологии были отмечены Национальной премией в области научно-технического прогресса (сертификат № 2020-J-215-2-04-D03). Это не просто награды, это доказательство того, что мы не используем устаревшие методики, а развиваем собственные ноу-хау, адаптированные под современные требования промышленности.
Штат компании состоит из 105 сотрудников, 96 из которых — профильные специалисты. Инженерно-технический отдел, включающий более десяти старших инженеров, работает в тесной связке с отделом качества. Такая структура позволяет оперативно решать нестандартные задачи клиентов, будь то разработка конструкции литниковой системы для новой детали или подбор оптимального алюминиевого сплава для работы в агрессивных средах.
Экономическая эффективность и логистика для российских партнеров
Сотрудничество с китайским производителем часто воспринимается через призму логистических сложностей и языкового барьера. Однако оптимизация цепочки поставок позволяет снизить общую стоимость владения (TCO) даже с учетом транспортировки. Высокая точность литья по гипсу означает, что вы платите за металл, который остается в детали, а не за стружку, которая уходит в отход при механической обработке заготовок из проката.
Мы понимаем специфику российского рынка и требования стандартов ГОСТ и ТР ТС. Наша продукция поставляется в сектора, где надежность важнее сиюминутной экономии: авиакосмическая промышленность, энергетика, высокоточная электроника. Мы обеспечиваем полную документальную поддержку для таможенной очистки и сертификации.
Как начать сотрудничество: пошаговый алгоритм
- Анализ технической документации: Пришлите нам 3D-модель (STEP/IGES) и чертежи с указанием допусков. Наши инженеры проведут бесплатный аудит manufacturability (технологичности) и предложат оптимизации конструкции для снижения стоимости литья.
- Изготовление прототипов: Перед запуском серии мы изготавливаем опытные образцы. Они проходят полный цикл испытаний, включая рентген и замеры на КИМ. Вы получаете физические образцы для проверки сборки и функциональности.
- Утверждение образца и запуск серии: После подписания акта утверждения образца мы запускаем серийное производство. Регулярные отчеты о ходе производства и фото/видео фиксация этапов контроля качества обеспечивают полную прозрачность.
- Логистика и доставка: Мы организуем упаковку, соответствующую международным стандартам перевозки промышленных грузов, и помогаем с оформлением экспортных документов.
Не допускайте ошибок на этапе проектирования, которые стоят дорого на этапе производства. Доверьте изготовление тонкостенных алюминиевых оболочек профессионалам с подтвержденной экспертизой и современной лабораторной базой.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт на наши типовые решения или отправьте чертежи для индивидуального расчета. Наши инженеры свяжутся с вами в течение 24 часов для уточнения деталей.
Для получения консультации заполните форму обратной связи или напишите нам напрямую. Мы говорим на языке инженерии и понимаем ваши требования к качеству.