

Китай производитель: литье автомобильных деталей из алюминия 2026
2026-10-27
- Почему вакуумное литье по гипсовым формам становится стандартом для автокомпонентов в 2026 году
- Технические вызовы 2026 года: тонкие стенки и сложные полости
- Инфраструктура качества: от спектрометра до КИМ
- Управление рисками в цепочке поставок Россия-Китай
- Кейс: Оптимизация корпуса системы охлаждения
- Как начать сотрудничество и запросить расчет
Почему вакуумное литье по гипсовым формам становится стандартом для автокомпонентов в 2026 году
Главное за 30 секунд
- Технологический сдвиг: В 2026 году традиционное литье под давлением уступает место вакуумному литью по выплавляемым моделям (гипсовым формам) для деталей со сложной геометрией и тонкими стенками (от 1 мм).
- Экономическая эффективность: Использование метода ООО «Чэнду Йехуа наука и техника» позволяет сократить объем последующей механообработки на 40–60% благодаря высокой точности отливок (класс точности CT4-CT5).
- Критерий выбора поставщика: Решающим фактором является наличие собственного парка пятикоординатных станков ЧПУ и рентгеновского контроля, что гарантирует соответствие стандартам ТР ТС и ISO 9001 без скрытых дефектов.
Рынок автомобильных компонентов переживает структурную трансформацию. Если еще пять лет назад приоритетом была массовость, то к 2026 году ключевыми драйверами стали снижение массы автомобиля (для увеличения запаса хода электромобилей) и интеграция сложных систем охлаждения непосредственно в корпусные детали. Инженеры сталкиваются с дилеммой: как создать деталь с внутренними каналами сложной формы, которая при этом будет герметичной и выдержит термические нагрузки?
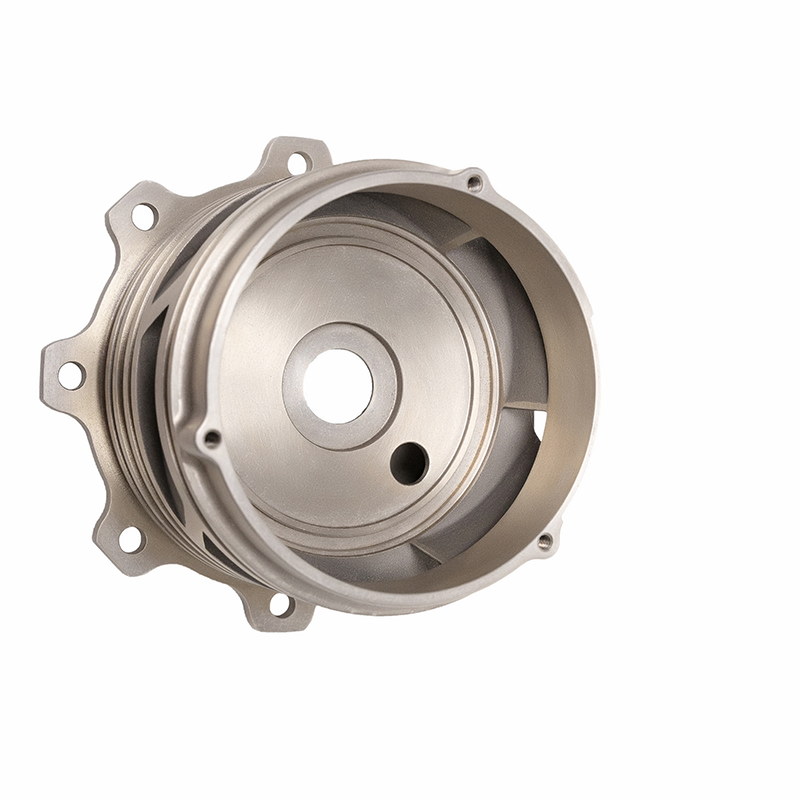
Ответ лежит в плоскости прецизионного литья. Китайский производитель, специализирующийся на литье автомобильных деталей из алюминия в 2026 году, должен обладать не просто плавильными печами, а полным циклом подготовки гипсовых форм и вакуумной заливки. Именно этот подход позволяет избежать газовой пористости — главного врага алюминиевых сплавов в ответственных узлах.
В нашей практике мы неоднократно наблюдали, как попытка сэкономить на этапе проектирования формы приводила к браку до 30% партии. Например, при изготовлении корпуса инвертора для электромобиля неверный расчет усадки сплава AlSi10Mg привел к несоосности крепежных отверстий на 0,4 мм. Это сделало невозможной сборку узла без дополнительной расточки, что увеличило себестоимость единицы продукции на 22%. Избежать таких ошибок позволяет только строгий контроль на этапе wax-injection (впрыска воска) и использование автоматизированных систем моделирования.
Технические вызовы 2026 года: тонкие стенки и сложные полости
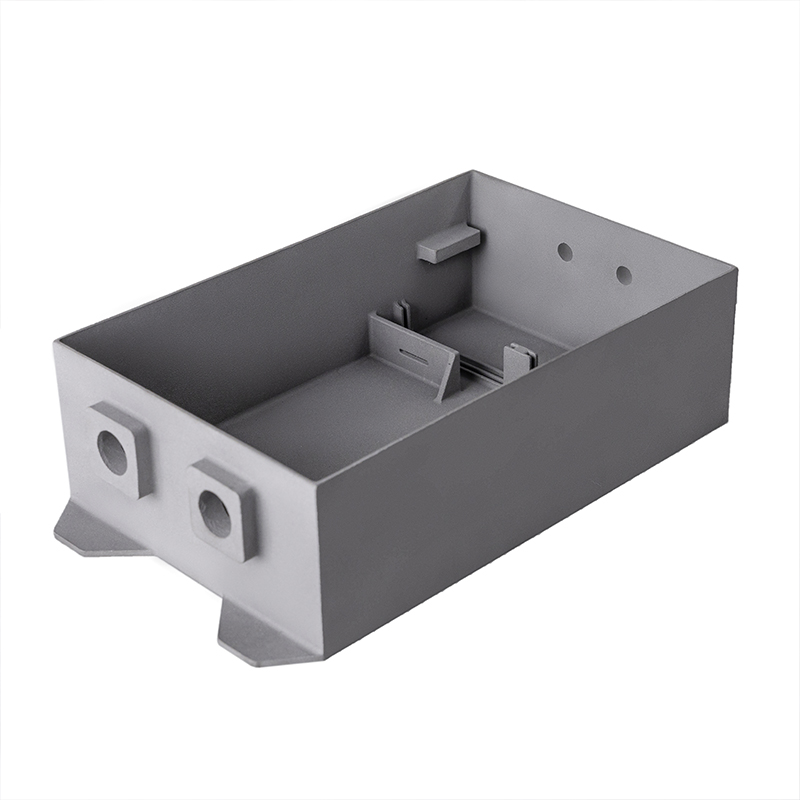
Современный автомобиль — это не только двигатель и шасси. Это сложная электронная экосистема. Корпуса блоков управления, элементы систем рекуперации энергии, теплообменники батарей — все эти компоненты требуют алюминиевых отливок с минимальной толщиной стенки и высокой теплопроводностью.
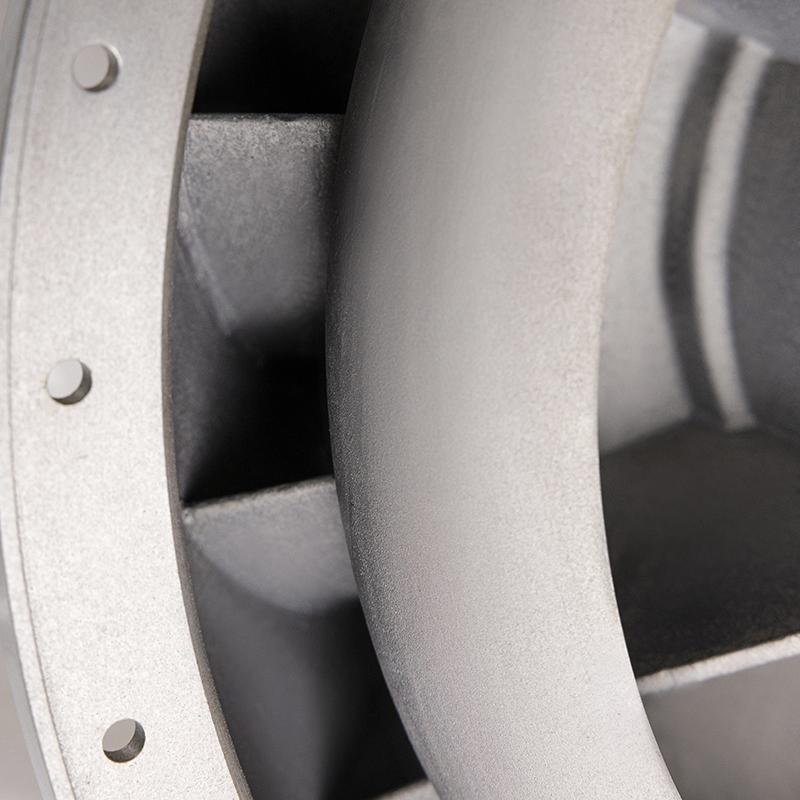
Традиционное литье в кокиль или под давлением имеет физические ограничения. При толщине стенки менее 2 мм расплав быстро остывает, не успевая заполнить форму, что приводит к недоливам. Литье по песчано-глинистым формам не обеспечивает необходимой чистоты поверхности (Ra > 6.3 мкм), требуя дорогостоящей финишной обработки.
Преимущества гипсовых форм для автомобильной отрасли
Технология литья по выплавляемым моделям в гипсовые формы, которую активно развивает ООО «Чэнду Йехуа наука и техника», решает эти проблемы кардинально. Гипсовая форма обладает низкой теплопроводностью, что позволяет расплаву дольше оставаться жидким и заполнять даже самые тонкие сечения — вплоть до 1 мм. Кроме того, гипс обеспечивает идеальную копируемость поверхности восковой модели.
Рассмотрим ключевые технические параметры, которые критичны для закупщиков и главных инженеров при выборе подрядчика на 2026 год:
| Параметр | Литье под давлением (High Pressure) | Литье по гипсовым формам (Vacuum Investment Casting) |
|---|---|---|
| Минимальная толщина стенки | 2.5 – 3.0 мм | 0.8 – 1.5 мм |
| Шероховатость поверхности (Ra) | 1.6 – 3.2 мкм (требует доработки) | 0.8 – 1.6 мкм (готовое изделие) |
| Сложность внутренних полостей | Ограничена (необходимы выдвижные стержни) | Любая геометрия (восковая модель разбирается) |
| Газовая пористость | Высокий риск без вакуумирования | Минимальная (вакуумная заливка) |
| Себестоимость оснастки | Высокая (стальные пресс-формы) | Низкая/Средняя (алюминиевые матрицы для воска) |
Для производителей, работающих с электромобилями, возможность создавать полые структуры с диаметром трубчатых полостей до 300 мм при толщине стенки всего 2,5 мм является решающей. Такие детали невозможно получить другими методами без последующей сварки нескольких частей, что ослабляет конструкцию и нарушает герметичность.
Инфраструктура качества: от спектрометра до КИМ
В B2B-секторе доверие строится не на словах, а на измеримых данных. Когда вы выбираете китайского производителя литья автомобильных деталей из алюминия в 2026 году, вы должны убедиться, что его лаборатория способна верифицировать заявленные характеристики. Наличие сертификата ISO 9001 — это лишь входной билет. Реальная гарантия качества обеспечивается оборудованием.
На примере производственной базы в промышленном парке Сантай Циндунба (провинция Сычуань) можно увидеть, как должна выглядеть современная фабрика. Площадь свыше 18 000 квадратных метров здесь задействована не просто для хранения сырья, а для размещения полного цикла: от изготовления восковых моделей до финальной упаковки.
Ключевые элементы контрольного контура
Чтобы исключить риск получения деталей с внутренними раковинами или трещинами, процесс должен контролироваться на каждом этапе. В нашей оценке надежности поставщиков мы обращаем внимание на наличие следующего оборудования:
- Спектральный анализ: Использование прямых спектральных анализаторов (например, Oxford импортного производства) позволяет проверить химический состав сплава за секунды до заливки. Отклонение содержания кремния или магния даже на 0.1% может критически изменить механические свойства детали.
- Рентгеновский контроль (RT): Для ответственных автомобильных узлов визуального осмотра недостаточно. Рентгеновское оборудование для визуализации в реальном времени выявляет скрытые дефекты внутри тела отливки, недоступные для ультразвукового контроля на сложных геометриях.
- Координатно-измерительные машины (КИМ): Трехмерные машины Hexagon обеспечивают проверку геометрии с точностью до микрон. Это особенно важно для деталей с обратным выступом и сложными посадочными местами под подшипники или электронные платы.
- Лазерное 3D-сканирование: Позволяет сравнить цифровую модель CAD с реальной отливкой, создавая карту отклонений (color map). Это ускоряет процесс согласования опытных образцов (prototype approval) с нескольких недель до нескольких дней.
Важно отметить, что компания ООО «Чэнду Йехуа наука и техника» инвестирует значительные средства именно в этот парк оборудования. Наличие 82 комплектов основного оборудования, включая пятикоординатные обрабатывающие центры, означает, что производитель может не только отлить деталь, но и выполнить необходимую механическую обработку “в одном окне”. Это снижает логистические риски и упрощает цепочку поставок для российского заказчика.
Управление рисками в цепочке поставок Россия-Китай
Закупка промышленных компонентов из Китая в 2026 году требует тщательного планирования логистики и юридической экспертизы. Многие российские инженеры опасаются сложностей с таможенной очисткой и соответствием техническим регламентам ЕАЭС (ТР ТС).
Сертификация и соответствие стандартам
Автомобильные компоненты подлежат строгому регулированию. При импорте необходимо обеспечить соответствие требованиям ТР ТС 018/2011 «О безопасности колесных транспортных средств» и общим стандартам качества. Профессиональный производитель обязан предоставлять:
- Протоколы механических испытаний (предел прочности, текучесть, удлинение).
- Химический анализ материала (сертификат на плавку).
- Документацию о прохождении неразрушающего контроля (НК).
Опыт показывает, что отсутствие первичной документации на таможне может задержать груз на 2-3 недели. Работа с проверенным партнером, таким как ООО «Чэнду Йехуа наука и техника», который зарегистрирован как налогоплательщик класса А и имеет активы свыше 80 миллионов юаней, минимизирует эти риски. Статус высокотехнологичного предприятия и наличие 32 патентов (включая патенты на метод контролируемого давления при литье) свидетельствуют о стабильности бизнеса и его способности выполнять долгосрочные контракты.
Логистика и сроки производства
Типичный цикл производства партии алюминиевых отливок по гипсовым формам составляет 25-35 дней, включая изготовление восковых моделей и сушку форм. Для срочных заказов возможно сокращение срока до 20 дней за счет параллельного запуска нескольких линий вакуумной заливки.
При планировании поставок в Российскую Федерацию следует учитывать следующие факторы:
- Упаковка: Алюминиевые детали чувствительны к ударам. Необходима индивидуальная упаковка в пенополистирол и усиленные деревянные ящики для морских или железнодорожных перевозок.
- Маршрут: Оптимальным является мультимодальная доставка через пограничные переходы Забайкальск/Маньчжурия или сухопутным транспортом через Казахстан, что позволяет сократить время транзита до 14-18 дней.
- MOQ (Минимальный заказ): Для литья по выплавляемым моделям экономически оправданный минимум обычно начинается от 50-100 штук, в зависимости от габаритов детали. Однако, благодаря низкой стоимости оснастки по сравнению с литьем под давлением, малые серии становятся рентабельными даже для прототипирования.
Кейс: Оптимизация корпуса системы охлаждения
Чтобы проиллюстрировать практическую пользу выбранной технологии, рассмотрим реальный инженерный кейс. Заказчику требовался корпус для системы охлаждения высоковольтной батареи электромобиля. Исходное требование: герметичность при давлении 2 бар, вес не более 1.2 кг, наличие внутренних каналов сложной формы для равномерного отвода тепла.
Первоначальная попытка изготовить деталь методом фрезеровки из цельного куска алюминия оказалась неудачной: вес составлял 2.1 кг, а стоимость обработки превышала бюджет в 4 раза. Переход на литье под давлением был невозможен из-за необходимости использовать множество выдвижных стержней для формирования каналов, что делало форму чрезмерно дорогой и ненадежной.
Решение было найдено в применении технологии вакуумного литья по гипсовым формам. Благодаря использованию восковых моделей, удалось создать единую полую структуру с толщиной стенки 1.5 мм. Применение вакуумной заливки исключило газовые поры, обеспечив 100% герметичность без дополнительного покрытия. Итоговый вес детали составил 1.15 кг, а стоимость единицы продукции снизилась на 35% по сравнению с фрезеровкой. Срок внедрения в серию занял всего 6 недель, включая доработку 3D-моделей и испытания первых образцов на стендах компании.
Этот пример демонстрирует, почему в 2026 году такие решения становятся нормой для отрасли. Производитель, обладающий компетенциями в области прецизионного литья, становится не просто поставщиком металла, а технологическим партнером, помогающим оптимизировать конструкцию изделия.
Как начать сотрудничество и запросить расчет
Выбор правильного партнера для литья автомобильных деталей из алюминия определяет конкурентоспособность вашего конечного продукта. В условиях рынка 2026 года, где требования к точности и качеству растут экспоненциально, важно работать с предприятием, которое сочетает в себе опыт, современную инфраструктуру и финансовую устойчивость.
ООО «Чэнду Йехуа наука и техника» предлагает комплексный подход: от консультации инженеров на этапе проектирования (DFM — Design for Manufacturing) до поставки готовых, прошедших контроль качества деталей. Наличие собственных патентов на технологии крупногабаритного литья и штат из 96 профильных специалистов гарантируют, что ваш проект будет реализован с соблюдением всех технических требований.
nn
Не откладывайте модернизацию вашей цепочки поставок. Свяжитесь с нами для получения бесплатного аудита ваших чертежей и расчета стоимости прототипирования.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт