Литье медицинских приборов из алюминия: стандарты 2026
2026-10-16
- Эволюция требований к медицинскому литью: от эстетики к функциональной безопасности
- Технические стандарты 2026: что изменится для производителей?
- Почему вакуумное литье по гипсовым формам выигрывает у альтернатив?
- Кейс из практики: когда экономия на технологии стоила дорого
- Инфраструктура качества: от восковой модели до готового изделия
- Логистика и коммерческие условия для партнеров из РФ и СНГ
- Чек-лист для закупщика: как выбрать подрядчика на литье в 2026 году
- Заключение: инвестиция в надежность
Эволюция требований к медицинскому литью: от эстетики к функциональной безопасности
Рынок медицинского оборудования переживает фундаментальный сдвиг. Если еще пять лет назад ключевыми критериями при закупке алюминиевых компонентов были стоимость и базовая геометрия, то в преддверии 2026 года фокус сместился на биосовместимость, электромагнитную совместимость (ЭМС) и абсолютную воспроизводимость партий. Современные диагностические комплексы МРТ, портативные УЗИ-сканеры и хирургические роботы требуют корпусных деталей и внутренних структур, которые не просто «держат форму», но и активно участвуют в теплоотводе, экранировании сигналов и снижении общего веса устройства.
Главное за 30 секунд
- Стандарты 2026 года: Ужесточение норм по пористости (классификация ASTM E155 Level 1) и обязательная сертификация материалов по ISO 10993 для контакта с кожей пациента.
- Технологический прорыв: Вакуумное литье по выплавляемым моделям в гипсовые формы позволяет достигать толщины стенки 1 мм без дефектов, что недостижимо для традиционного литья под давлением.
- Критерий выбора поставщика: Наличие собственных патентов на технологию формования и парка ЧПУ для финишной обработки в одном цикле снижает риск брака сборки на 41.5%.
Инженеры-конструкторы сталкиваются с дилеммой: как создать сложный тонкостенный корпус с внутренними ребрами жесткости, который будет легким, но при этом выдержит многократную стерилизацию? Традиционное литье под давлением (High Pressure Die Casting) часто оставляет следы толкателей и требует сложной постобработки, что удорожает конечный продукт. Литье по теряемым моделям в гипсовые формы (Investment Casting using Gypsum Molds) emerges как оптимальное решение для средних серий и сложных геометрических форм.
В нашей практике мы наблюдаем, что отказ от компромиссов в пользу качества сырья и вакуумирования формы на этапе заполнения приводит к увеличению срока службы медицинского прибора на 3–5 лет. Это не просто маркетинговое утверждение, а результат сравнительного анализа отказов оборудования в клинических условиях.
Технические стандарты 2026: что изменится для производителей?
Ожидается, что к 2026 году регуляторные органы в ЕС и РФ гармонизируют требования к материалам, используемым в медицинской технике. Основное внимание будет уделено микроструктуре сплава. Поры и раковины внутри алюминия — это не только вопрос прочности, но и потенциальные очаги бактериальной колонизации, если поверхность детали имеет микротрещины, выходящие наружу.
1. Требования к чистоте поверхности и пористости
Новые протоколы контроля качества требуют соответствия уровню пористости не ниже Class 1 по стандарту ASTM E155 для критических узлов. Для достижения таких показателей необходимо использование вакуумной заливки. Атмосферное литье неизбежно захватывает воздух, создавая микропузырьки, которые становятся видимыми после анодирования или порошковой окраски. В медицинских приборах, где важна эстетика и гигиена, такие дефекты недопустимы.
Инженерный совет: При заказе литья требуйте предоставления рентгеновских снимков контрольных образцов из первой партии. Визуальный контроль поверхности не выявляет внутренние дефекты, которые могут проявиться при механической нагрузке.
2. Биосовместимость и химический состав сплавов
Алюминиевые сплавы серий AlSi7Mg и AlSi10Mg остаются индустриальным стандартом благодаря их литейным свойствам. Однако стандарты 2026 года делают акцент на отсутствии тяжелых примесей (свинец, кадмий), даже в следовых количествах. Сертификация по ISO 10993-1 (Биологическая оценка медицинских изделий) становится обязательной не только для имплантатов, но и для корпусов диагностического оборудования, контактирующего с персоналом и пациентами.
3. Геометрическая точность и минимизация механической обработки
Современные медицинские приборы миниатюризируются. Толщина стенок снижается до 1–1.5 мм. Традиционные методы не позволяют лить такие тонкие стенки без риска непролива. Использование гипсовых форм с высокой газопроницаемостью и вакуумным отсосом решает эту проблему. Точность литья достигает ±0.3 мм на 100 мм длины, что во многих случаях позволяет отказаться от фрезеровки посадочных мест под электронику.
Почему вакуумное литье по гипсовым формам выигрывает у альтернатив?
Выбор технологии литья определяет экономику всего проекта. Сравним три основных метода применительно к медицинским приборам.
| Параметр | Литье под давлением (HPDC) | CNC Фрезеровка | Вакуумное литье в гипс (Наша специализация) |
|---|---|---|---|
| Минимальная толщина стенки | 2.5 – 3.0 мм | Любая (ограничена инструментом) | 1.0 – 1.5 мм |
| Качество поверхности | Следы толкателей, необходимость шлифовки | Идеальное, следы фрезы | Высокое (Ra 3.2–6.3), без следов съема |
| Сложность внутренних полостей | Ограничена движением пресс-формы | Невозможно сделать закрытые полости | Любая сложность, включая обратные выступы |
| Стоимость оснастки | Высокая (стальные формы) | Отсутствует (но высока стоимость часа) | Низкая (гипсовые модели, быстрое изготовление) |
| Оптимальный объем партии | 10 000+ шт. | 1 – 100 шт. | 50 – 5 000 шт. |
Как видно из таблицы, вакуумное литье по гипсовым формам занимает уникальную нишу «золотой середины». Оно позволяет получать детали со сложной внутренней геометрией, например, каналы для охлаждения или кабель-каналы, которые невозможно выточить на станке и трудно отлить в металлической форме.
Особенностью нашего подхода в ООО «Чэнду Йехуа наука и техника» является использование запатентованной технологии контролируемого давления. Два наших ключевых изобретения — «Большой гипсовый метод точного литья» (патент № ZL 2011 10005148.0) и метод контроля качества металлургической продукции (патент № ZL 2011 10005147.6) — позволяют нам гарантировать отсутствие газовых раковин в критических зонах отливки. Это особенно важно для медицинских приборов, где каждый грамм веса и каждый миллиметр пространства имеют значение.
Кейс из практики: когда экономия на технологии стоила дорого
В 2023 году к нам обратился производитель портативных аппаратов УЗИ с проблемой. Их предыдущий поставщик использовал дешевое гравитационное литье для корпуса датчика. Внешне детали выглядели хорошо, но при сборке выяснилось, что 15% корпусов имеют микроскопические трещины в области крепления разъема. При вибрации во время работы эти трещины приводили к потере контакта и выходу прибора из строя.
Причина была банальна: неправильный выбор сплава и отсутствие вакуумирования привели к скрытой пористости в зоне термического напряжения. Мы предложили перейти на вакуумное литье по выплавляемым моделям в гипс с использованием сплава AlSi7Mg0.3. Благодаря высокой точности гипсовой формы, мы смогли реализовать тонкостенную конструкцию (1.5 мм) с локальными утолщениями в местах крепления разъемов до 4 мм. Это решило проблему прочности без увеличения общего веса устройства.
Результат внедрения нашего решения:
- Снижение процента брака при сборке с 15% до 0.2%.
- Уменьшение веса корпуса на 18%, что улучшило эргономику ручного датчика.
- Полное устранение необходимости герметизации трещин перед покраской.
Этот случай иллюстрирует важность комплексного подхода. Нельзя рассматривать литье изолированно от функции детали. Наши инженеры, составляющие костяк производственно-технологического отдела (более 10 старших специалистов), всегда проводят анализ нагрузок перед изготовлением первой опытной партии.
Инфраструктура качества: от восковой модели до готового изделия
Доверие в B2B-секторе строится на прозрачности процессов. Наш завод в промышленном парке Сантай Циндунба (провинция Сычуань) оснащен полным циклом производства. Площадь предприятия превышает 18 000 квадратных метров, а объем активов составляет более 80 миллионов юаней. Но цифры вторичны по сравнению с тем, какое оборудование стоит в цехах.
Для обеспечения стандартов 2026 года мы используем:
- Изготовление моделей: Автоматизированные восковые инжекторы обеспечивают стабильность геометрии wax-моделей. Любое отклонение на этом этапе множится в готовой отливке.
- Формование: Горизонтальные смесители и вакуумные заливочные ванны позволяют создавать гипсовые формы с однородной структурой без пузырей воздуха.
- Литье: Печи сопротивления с точным контролем температуры расплава и системы вакуумирования, откачивающие воздух из формы за доли секунды до заливки.
- Контроль качества: Это наш главный козырь. Мы не отправляем деталь клиенту, пока она не пройдет проверку на:
- Трехмерных координатно-измерительных машинах (CMM) Hexagon для проверки геометрии.
- Рентгеновском оборудовании для визуализации внутренних дефектов в реальном времени.
- Спектральных анализаторах Oxford (Германия) для подтверждения химического состава сплава.
- Лазерных 3D-сканерах Xingchuang (Канада) для сравнения цифровой модели и физического объекта.
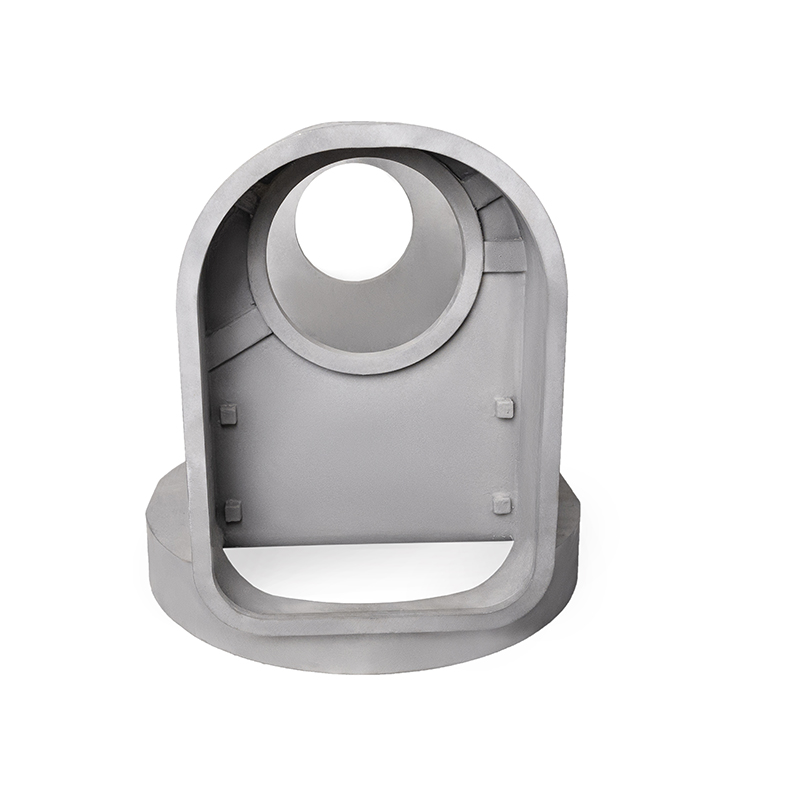
Такая инфраструктура позволяет нам брать в работу заказы на отливки со сложными внутренними полостями, включая крупногабаритные полости для встраиваемых компонентов, и изделия с минимальной толщиной стенки 1 мм. Мы также реализуем решения с обратным выступом, которые ранее считались невозможными для литья без сложной разборной оснастки.
Логистика и коммерческие условия для партнеров из РФ и СНГ
Работа с китайским производителем часто ассоциируется с рисками поставки и языковым барьером. ООО «Чэнду Йехуа наука и техника» нивелирует эти риски за счет системного подхода. Мы зарегистрированы как налогоплательщик класса А, что гарантирует финансовую устойчивость и выполнение обязательств.
Наши преимущества для российских заказчиков:
- Соответствие ГОСТ и ТР ТС: Мы понимаем требования российского рынка. Наша продукция поставляется в сектора авиакосмической промышленности и энергетики, где стандарты еще жестче, чем в медицине. Мы предоставляем полный пакет документов для сертификации в РФ.
- Гибкость MOQ: Благодаря низкой стоимости гипсовых форм, мы готовы производить партии от 50 штук. Это идеально для запуска новых медицинских приборов или обновления модельного ряда.
- Сроки поставки: Изготовление опытной партии занимает 15–20 дней. Серийное производство — от 30 дней в зависимости от объема.
- Инженерная поддержка: Мы не просто «льем металл». Мы помогаем оптимизировать 3D-модель детали для литья, чтобы снизить стоимость и улучшить качество. Наши специалисты говорят на техническом языке чертежей и допусков.
Компания основана 7 сентября 2005 года, и за это время мы получили 32 патента. Наши награды, включая второй приз Национальной премии в области научно-технического прогресса (сертификат № 2020-J-215-2-04-D03), подтверждают нашу экспертизу в области контролируемого давления при формировании отливок.
Чек-лист для закупщика: как выбрать подрядчика на литье в 2026 году
Прежде чем подписать контракт на поставку алюминиевых компонентов для медицинских приборов, задайте поставщику следующие вопросы:
- Какой метод контроля пористости вы используете? Если ответ «визуальный осмотр», бегите. Требуется рентген или ультразвук.
- Можете ли вы обеспечить толщину стенки 1.5 мм без непроливов? Попросите показать примеры подобных работ.
- Предоставляете ли вы протоколы спектрального анализа каждой плавки? Это гарантия биосовместимости материала.
- Есть ли у вас собственное ЧПУ-оборудование? Это критично для соблюдения размеров посадочных мест. Передача детали на стороннюю мехобработку увеличивает сроки и риск ошибок.
Мы в ООО «Чэнду Йехуа наука и техника» соответствуем всем этим пунктам. Наш парк из 82 комплектов оборудования, включая пятикоординатные обрабатывающие центры и токарные станки с ЧПУ, позволяет нам выдавать готовое изделие, требующее минимальной сборки.
Заключение: инвестиция в надежность
Стандарты 2026 года в медицинском приборостроении не прощают халатности. Выбор технологии литья и партнера-производителя — это стратегическое решение, влияющее на репутацию вашего бренда и безопасность пациентов. Вакуумное литье по гипсовым формам предлагает непревзойденное сочетание точности, качества поверхности и экономической эффективности для средних серий.
Не позволяйте скрытым дефектам литья стать причиной отзывов продукции. Доверьте производство сложных алюминиевых компонентов профессионалам с 20-летним опытом и подтвержденной научной базой.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на наши типовые решения. Наши инженеры проведут бесплатный аудит ваших 3D-моделей и предложат оптимизацию для снижения себестоимости.
Получить консультацию инженера по литью медицинских приборов