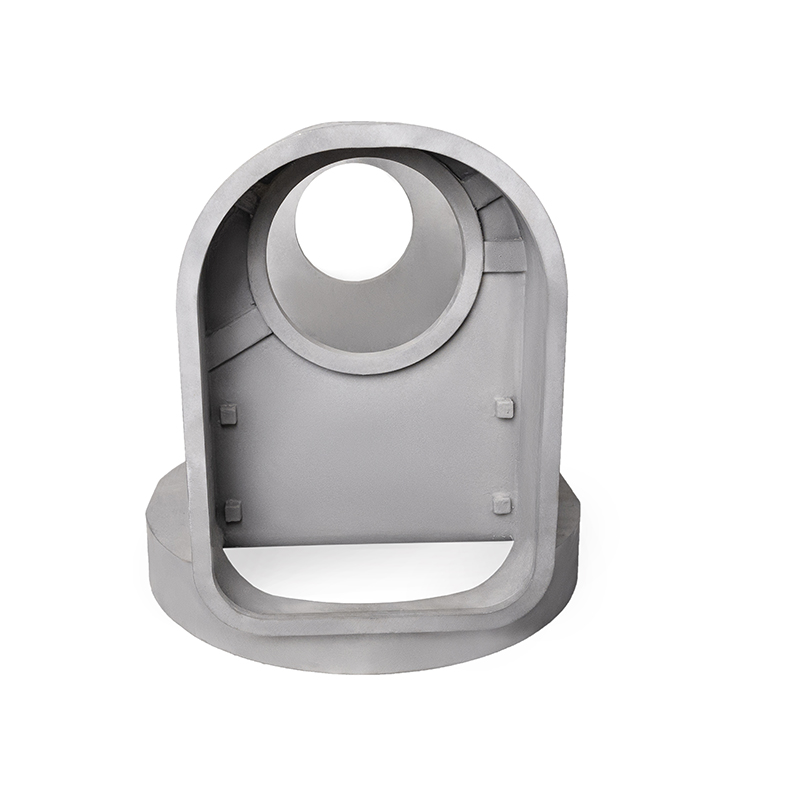
Обработка деталей из алюминиевых сплавов после литья | Завод
2026-10-16
- Почему постобработка определяет судьбу алюминиевой отливки: инженерный взгляд
- Этап 1: Удаление литниковой системы и зачистка (Fettling)
- Этап 2: Термическая обработка для стабилизации свойств
- Этап 3: Механическая обработка на станках с ЧПУ
- Контроль качества: от рентгена до координатной измерительной машины
- Почему интеграция литья и обработки выгоднее раздельных контрактов?
- Заключение: надежность, проверенная временем и технологиями
Почему постобработка определяет судьбу алюминиевой отливки: инженерный взгляд
Главное за 30 секунд:
- Точность геометрии: Вакуумное литье по гипсовым формам позволяет достигать допусков IT14-IT15, что снижает объем механической обработки на 60-80% по сравнению с песчано-глинистыми формами.
- Качество поверхности: Шероховатость Ra 6.3–12.5 мкм сразу после извлечения из формы устраняет необходимость в черновых фрезерных операциях для большинства деталей электроники и авиакосмоса.
- Экономическая эффективность: Интеграция термообработки и ЧПУ-финишинга в единый технологический цикл сокращает время вывода партии на рынок на 3-5 дней и минимизирует риск брака из-за внутренних напряжений.
В современной промышленной закупке вопрос не в том, «как отлить деталь», а в том, как обеспечить её соответствие чертежу после затвердевания металла. Обработка деталей из алюминиевых сплавов после литья — это критический этап, разделяющий качественный продукт и металлолом. Для инженеров-конструкторов и специалистов по снабжению в секторах аэрокосмической отрасли, энергетики и высокоточного приборостроения понимание нюансов пост-процессинга является ключом к снижению себестоимости конечного изделия.
Многие поставщики предлагают только литье, перекладывая риски последующей механообработки на заказчика. Мы же рассматриваем процесс комплексно. На производстве ООО «Чэнду Йехуа наука и техника», специализирующемся на прецизионном вакуумном литье, мы установили, что правильная стратегия постобработки начинается еще на этапе проектирования литниковой системы. Если литьевой процесс оптимизирован, то последующая обработка становится не борьбой с дефектами, а точной доводкой функциональных поверхностей.
Специфика алюминиевых сплавов: вызовы для технолога
Алюминиевые сплавы, особенно серии Al-Si (силумины) и Al-Mg, обладают высокой теплопроводностью и низкой температурой плавления. Это преимущество при литье превращается в challenge при механической обработке. Мягкость материала приводит к налипанию стружки на режущий инструмент, а наличие кремния вызывает абразивный износ фрез. Более того, остаточные напряжения, возникающие при неравномерном охлаждении тонкостенных конструкций, могут привести к «поведению» детали через несколько недель после изготовления.
Именно поэтому наша компания делает ставку на вакуумное литье по гипсовым формам. Гипсовая форма обладает низкой теплопроводностью, что обеспечивает медленное и равномерное охлаждение отливки. Это фундаментально снижает уровень внутренних напряжений. В нашей практике зафиксирован случай, когда переход клиента с традиционного литья под давлением на нашу технологию позволил отказаться от этапа искусственного старения для ряда корпусных деталей, сэкономив до 18% времени производственного цикла без потери прочностных характеристик.
Этап 1: Удаление литниковой системы и зачистка (Fettling)
Первый шаг после выбивки отливки из формы — удаление питающих каналов, стояков и прибылей. Для тонкостенных деталей, которые являются нашей основной компетенцией (толщина стенки от 1 мм), этот этап требует особой осторожности. Механическое отрезание может вызвать деформацию или микротрещины в зоне перехода.
Мы используем комбинацию методов:
- Прецизионная резка: Для крупных элементов литниковой системы применяются высокоскоростные дисковые пилы с твердосплавными напайками, обеспечивающие чистый рез без заусенцев.
- Абразивная зачистка: Использование шлифовальных головок с контролируемым давлением позволяет удалить остатки металла в местах сопряжения, не нарушая геометрию прилегающих поверхностей.
- Галтовка (виброобработка): Для мелких деталей сложной конфигурации применяется галтовка в среде керамических или пластиковых носителей. Этот процесс не только удаляет острые кромки, но и создает равномерный матовый финиш, улучшающий адгезию при последующем анодировании.
Инженерный совет: При заказе услуг литья всегда уточняйте метод удаления литников. Если поставщик использует грубую газовую резку для алюминия, это гарантированно потребует дополнительной фрезеровки базовых поверхностей, что увеличит стоимость детали на 25-30%.
Этап 2: Термическая обработка для стабилизации свойств
Литые алюминиевые детали редко используются в состоянии «as cast». Для достижения требуемых механических свойств (предел текучести, относительное удлинение) необходима термическая обработка. Стандартные режимы включают закалку и искусственное старение (состояние T6) или только отпуск (T5).
На предприятии ООО «Чэнду Йехуа наука и техника» этот процесс контролируется с ювелирной точностью. Наши печи оснащены системами многозонного контроля температуры, что исключает локальные перегревы. Для ответственных деталей авиакосмического назначения мы применяем режим Т6, который обеспечивает максимальную прочность. Однако, важно помнить о риске коробления тонкостенных изделий при закалке в воде.
Чтобы нивелировать этот риск, мы используем полимерные закалочные среды с регулируемой скоростью охлаждения. Это позволяет снять термические напряжения постепенно. Контроль качества на этом этапе осуществляется с помощью спектральных анализаторов Oxford (прямое считывание, импорт из Германии), которые подтверждают химический состав сплава перед и после термообработки, гарантируя соответствие стандартам ГОСТ или ASTM.
Частая ошибка при выборе режима термообработки
Некорректный выбор времени выдержки при старении. Слишком короткая выдержка не раскрывает потенциал сплава, а слишком длинная приводит к перестариванию и хрупкости. Наши технологи подбирают режимы индивидуально для каждой геометрии, учитывая массу и толщину стенок, что подтверждено 32 патентами компании, включая изобретения в области контроля качества металлургической продукции.
Этап 3: Механическая обработка на станках с ЧПУ
Даже при высочайшем качестве литья по гипсовым формам, функциональные поверхности (места установки подшипников, резьбовые отверстия, плоскости сопряжения с другими узлами) требуют финишной механической обработки. Благодаря тому, что наши отливки имеют минимальные припуски (часто менее 0.5 мм), мы можем использовать высокопроизводительные режимы резания.
Наш парк оборудования включает пятикоординатные и трехкоординатные обрабатывающие центры, а также расточно-фрезерные станки. Это позволяет выполнять сложные операции за одну установку детали, что критически важно для сохранения взаимного расположения осей отверстий.
| Параметр | Традиционное литье (Песок/Кокиль) | Вакуумное литье по гипсу (Chengdu Yehua) |
|---|---|---|
| Шероховатость поверхности (Ra) | 12.5 – 25 мкм | 6.3 – 12.5 мкм |
| Толщина стенки (мин.) | 3.0 – 4.0 мм | 1.0 мм (для сложных полостей 2.5 мм) |
| Припуск на механообработку | 1.5 – 3.0 мм | 0.3 – 0.8 мм |
| Вероятность пористости | Высокая (требует герметизации) | Крайне низкая (вакуумная дегазация) |
| Затраты времени на ЧПУ | Базовые (снятие большого слоя) | Финишные (точечная доводка) |
Особое внимание мы уделяем обработке внутренних полостей. Наша технология позволяет отливать детали с трубчатыми полостями диаметром до 300 мм при толщине стенки 2.5 мм. Механическая обработка таких внутренних поверхностей традиционными методами затруднена или невозможна. Используя специальные удлиненные инструменты и адаптивные стратегии траектории, мы обеспечиваем необходимую точность даже в глубоких карманах.
Контроль качества: от рентгена до координатной измерительной машины
В B2B-секторе доверие строится на прозрачности данных. Обработка деталей из алюминиевых сплавов после литья завершается не упаковкой, а верификацией. На нашем заводе в промышленном парке Сантай Циндунба (провинция Сычуань) действует лаборатория, оснащенная оборудованием мирового уровня.
Каждая партия проходит многоступенчатый контроль:
- Визуальный и капиллярный контроль: Выявление поверхностных трещин и непроваров.
- Рентгеновский контроль (RT): Оборудование для визуализации в реальном времени позволяет увидеть внутреннюю структуру отливки, выявить скрытые поры или включения, которые не видны снаружи. Это критично для деталей, работающих под давлением или вибрацией.
- Координатно-измерительные машины (CMM): Мы используем 3D-машины Hexagon для сравнения реальной геометрии с CAD-моделью. Отклонения фиксируются с точностью до микрон. Промышленные эндоскопы помогают инспекции внутренних каналов без разрушения детали.
- Лазерное 3D-сканирование: Для крупногабаритных и сложнопольных отливок мы применяем лазерные сканеры Xingchuang (Канада), которые создают полную цифровую карту поверхности, выявляя любые отклонения от номинала.
Такой подход соответствует требованиям стандартов ISO 9001 и позволяет нам поставлять продукцию в сектора, где цена ошибки исчисляется миллионами. Наличие сертификата налогоплательщика класса А и активов свыше 80 миллионов юаней гарантирует нашим партнерам финансовую устойчивость и способность выполнять крупные серийные заказы без срывов сроков.
Почему интеграция литья и обработки выгоднее раздельных контрактов?
Часто закупщики пытаются разделить цепочку: заказать литье у одного завода, а механообработку отдать местному цеху. Эта модель на первый взгляд экономит деньги на этапе литья, но скрывает существенные издержки:
- Логистические риски: Транспортировка хрупких тонкостенных отливок между заводами повышает риск боя и деформации.
- Проблема ответственности: При возникновении брака сложно определить виновника — литейщика (пористость) или механика (напряжения при зажиме).
- Потеря времени: Согласование технических требований между двумя независимыми подрядчиками затягивает запуск производства на 2-3 недели.
Компания ООО «Чэнду Йехуа наука и техника» предлагает модель полного цикла. Мы не просто льем металл — мы создаем готовый инженерный компонент. Наша команда из 96 профильных специалистов, включая старших инженеров и технологов, сопровождает проект от 3D-модели до упаковки готовой партии. Мы понимаем специфику российских ГОСТов и европейских стандартов, что позволяет нам адаптировать процессы под требования конкретного заказчика.
Наш опыт реализации проектов с обратным выступом и сложными внутренними полостями, недоступными для других методов литья, делает нас уникальным партнером для разработчиков инновационного оборудования. Мы не боимся сложных геометрий — мы их создаем.
Рекомендации по подготовке технического задания
Чтобы получить максимально точное коммерческое предложение, рекомендуем при запросе указывать:
- Марку алюминиевого сплава (или требования к механическим свойствам, если марка не фиксирована).
- 3D-модель детали в формате STEP или IGES.
- Критические размеры и допуски, требующие особого контроля.
- Требования к качеству поверхности (шероховатость) для разных зон детали.
- Ожидаемый объем партии (это влияет на выбор типа формы и экономику процесса).
Заключение: надежность, проверенная временем и технологиями
Выбор партнера для обработки деталей из алюминиевых сплавов после литья — это инвестиция в стабильность вашего производства. Технологии вакуумного литья по гипсовым формам, которыми владеет наша компания, позволяют получать отливки, близкие к конечному продукту, минимизируя затраты на последующую обработку. Сочетание этого метода с собственным парком высокоточного ЧПУ-оборудования и лабораторией метрологического контроля дает вам гарантию качества, подтвержденную национальными премиями в области научно-технического прогресса.
Мы готовы продемонстрировать наши возможности на конкретных примерах ваших деталей. Наши специалисты проведут бесплатный анализ manufacturability (технологичности) вашей конструкции и предложат оптимизированный маршрут производства.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы оценить преимущества интегрированного подхода к производству алюминиевых компонентов. Свяжитесь с нами для обсуждения вашего следующего проекта.