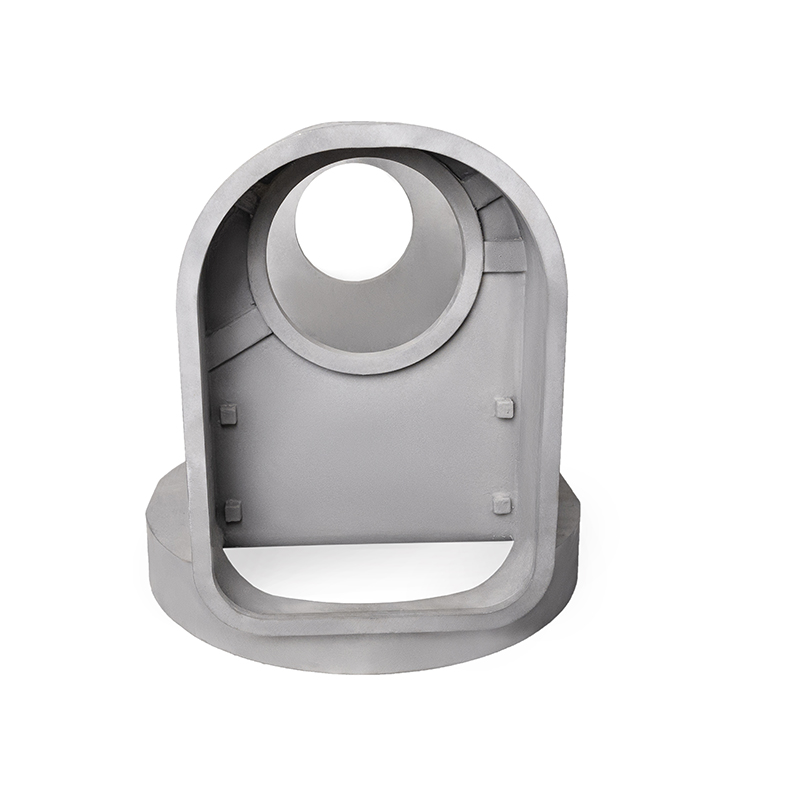
Литье металла по выплавляемым моделям из гипса: нюансы
2026-10-19
- Технологический парадокс: почему гипс остается незаменимым для сложной геометрии
- Физика процесса: нюансы формирования гипсовой оболочки
- Инженерные ловушки и как их избежать: опыт ООО «Чэнду Йехуа наука и техника»
- Сравнительный анализ: гипсовое литье против альтернатив
- Применение в индустрии: где эта технология незаменима
- Как начать сотрудничество: технические требования и логистика
- Заключение: инвестиция в качество, а не просто покупка детали
Технологический парадокс: почему гипс остается незаменимым для сложной геометрии
В современной инженерии выбор литейной технологии часто сводится к компромиссу между стоимостью формы и точностью готового изделия. Однако при работе со сложными алюминиевыми сплавами, требующими высокой чистоты поверхности и минимальных допусков, традиционные методы (песчано-глинистые формы или кокиль) демонстрируют свои пределы. Именно здесь литье металла по выплавляемым моделям из гипса раскрывает свой уникальный потенциал, позволяя создавать детали, которые иначе потребовали бы дорогостоящей механообработки или сборки из нескольких компонентов.
Главное за 30 секунд
- Беспрецедентная точность: Гипсовые формы обеспечивают шероховатость поверхности Ra 1.6–3.2 мкм и допуски вплоть до CT4-CT5 по ISO, что критично для аэрокосмических и электронных компонентов.
- Вакуум как необходимость: Низкая газопроницаемость гипса компенсируется исключительно вакуумным литьем; нарушение этого правила ведет к газовым раковинам и браку партии.
- Экономия на постобработке: Использование специализированных сплавов и контроля температуры формы позволяет сократить объем механической обработки на 60–80%, снижая итоговую стоимость детали.
Многие закупщики и инженеры ошибочно полагают, что гипсовое литье — это устаревшая технология, подходящая лишь для художественных изделий или прототипов. Это заблуждение. В реальности, когда речь идет о тонкостенных конструкциях с внутренними полостями, гипсовая модель (часто в связке с керамикой или специальными наполнителями) дает фору многим другим методам. Ключевой нюанс заключается не в самом материале модели, а в управлении термодинамикой процесса затвердевания и удалении газовой фазы.
Наш опыт показывает, что главные проблемы возникают не на этапе заливки, а на стадии подготовки восковой модели и сушки гипсовой оболочки. Ошибка в расчете коэффициента расширения гипса всего на 0.3% может привести к несоответствию посадочных мест под подшипники или электронные компоненты. Поэтому контроль каждого этапа — от инжекции воска до финального рентген-контроля — является не просто рекомендацией, а строгим технологическим требованием.
Физика процесса: нюансы формирования гипсовой оболочки
Процесс создания формы по выплавляемым моделям из гипса кардинально отличается от силикатного или циркониевого литья. Гипс (сульфат кальция) обладает низкой теплопроводностью и высокой гигроскопичностью. Эти свойства диктуют жесткие рамки технологического цикла.
1. Контроль влажности и температурный шок
Основная сложность гипсовых форм — наличие связанной воды. При контакте с расплавленным алюминием (температура 700–750°C) эта вода мгновенно превращается в пар. Если форма не была подвергнута корректному термоциклу (прокалке), давление пара внутри замкнутой полости превысит прочность гипса, что приведет к выбросу металла или образованию поверхностных дефектов.
Важно понимать: прокалка должна проводиться ступенчато. Резкий нагрев до 200°C вызывает микротрещины из-за быстрого испарения свободной влаги. Оптимальный режим предполагает выдержку при 120°C в течение 4–6 часов, затем плавный подъем до 600–700°C для удаления кристаллизационной воды. Нарушение этого графика — самая частая причина брака в начинающих цехах.
2. Вакуумирование как единственный способ заполнения
Гипсовая оболочка практически непроницаема для газов. В отличие от песчаных форм, где газы выходят через поры, здесь они должны быть откачаны принудительно. Литье должно происходить в вакуумной камере или с использованием вакуумного всасывания через дно формы.
Мы сталкивались с кейсом, когда клиент пытался сэкономить на оборудовании, используя атмосферное литье в гипсовые формы. Результатом стало 100% поражение отливок газовыми раковинами в верхних сечениях. Переход на вакуумное литье с давлением остаточных газов не более 50 мм рт. ст. полностью решил проблему, обеспечив плотность металла, соответствующую классу 1 по ГОСТ 15150-69.
3. Компенсация усадки алюминиевых сплавов
Алюминиевые сплавы имеют высокую линейную усадку (до 1.4–1.6%). Гипсовая форма, будучи относительно хрупкой, должна иметь достаточную податливость, чтобы не препятствовать усадке металла при охлаждении, иначе возникнут горячие трещины. Для этого в гипсовые смеси добавляют специальные пластификаторы и волокнистые наполнители, которые выгорают при нагреве, создавая микропустоты для компенсации напряжений.
Рекомендация для инженеров: при проектировании литниковой системы для гипсового литья необходимо предусматривать увеличенные питатели. Из-за низкой теплоотвода формы металл остывает медленнее, чем в кокиле, но быстрее, чем в песке. Баланс скорости охлаждения критичен для предотвращения образования крупнозернистой структуры в толстых сечениях.
Инженерные ловушки и как их избежать: опыт ООО «Чэнду Йехуа наука и техника»
Теория часто расходится с практикой. За почти два десятилетия работы в отрасли высокоточного литья мы накопили базу знаний, которая позволяет нам избегать типичных ошибок. ООО «Чэнду Йехуа наука и техника», базирующееся в промышленном парке Сантай Циндунба (провинция Сычуань), специализируется именно на тех задачах, где другие производители отказываются от заказов из-за сложности геометрии.
Наша производственная база, занимающая более 18 000 квадратных метров, оснащена 82 комплектами автоматизированного оборудования. Но ключевым активом является не только железо, но и запатентованные методики. Например, наши патенты № ZL 2011 10005148.0 («Большой гипсовый метод точного литья») и № ZL 2011 10005147.0 регламентируют процессы, позволяющие получать тонкостенные отливки с толщиной стенки от 1 мм без дефектов недолива.
Кейс: Тонкостенные полые конструкции
Одной из самых сложных задач является изготовление полых деталей с диаметром внутренних полостей до 300 мм при толщине стенки всего 2.5 мм. Традиционное литье в песок не обеспечивает необходимой гладкости внутренней поверхности, а кокильное литье требует сложных выдвижных стержней, которые оставляют следы и требуют последующей обработки.
Используя технологию вакуумного литья по гипсовым формам, мы реализуем такие детали за одну операцию. Восковая модель формируется с учетом всех обратных выступов, гипсовая оболочка точно копирует геометрию, а вакуум обеспечивает заполнение самых узких каналов. Результат — деталь, не требующая дополнительной механической обработки внутренних поверхностей. Это снижает себестоимость конечного продукта на 35–40% по сравнению с методом ЧПУ-фрезеровки из цельной заготовки.
Контроль качества: от спектра до рентгена
Доверие к поставщику строится на прозрачности контроля. На нашем предприятии внедрен многоуровневый цикл проверки:
- Химический состав: Спектральные анализаторы Oxford (Германия) с прямым считыванием гарантируют соответствие сплава заявленным маркам (АК7ч, АК12, АЛ9 и др.). Отклонение по легирующим элементам не допускается.
- Геометрия: Трехмерные координатно-измерительные машины Hexagon и лазерные 3D-сканеры Xingchuang (Канада) позволяют сравнивать CAD-модель с реальной отливкой с точностью до 0.01 мм.
- Внутренние дефекты: Рентгеновское оборудование для визуализации в реальном времени выявляет скрытые раковины и трещины, недоступные для внешнего осмотра. Промышленные эндоскопы используются для инспекции внутренних каналов.
Такой подход позволяет нам поставлять продукцию в сектора авиакосмической промышленности и энергетики, где цена ошибки исчисляется миллионами. Мы являемся налогоплательщиком класса А с активами свыше 80 миллионов юаней, что подтверждает нашу финансовую устойчивость и способность инвестировать в передовые технологии, такие как пятикоординатные обрабатывающие центры для финишной доводки критических узлов.
Сравнительный анализ: гипсовое литье против альтернатив
Для принятия обоснованного решения закупщику необходимо четко понимать место гипсового литья в общей матрице производственных методов. Ниже приведено сравнение ключевых параметров.
| Параметр | Литье по гипсовым моделям (Вакуум) | Литье в песчано-глинистые формы | Литье в кокиль (Металлическая форма) | Литье по выплавляемым восковым моделям (Керамика) |
|---|---|---|---|---|
| Точность размеров (класс) | CT4 – CT5 | CT10 – CT12 | CT6 – CT8 | CT4 – CT6 |
| Шероховатость поверхности (Ra) | 1.6 – 3.2 мкм | 12.5 – 25 мкм | 3.2 – 6.3 мкм | 1.6 – 3.2 мкм |
| Минимальная толщина стенки | 1.0 – 1.5 мм | 3.0 – 5.0 мм | 2.5 – 3.0 мм | 1.0 – 1.5 мм |
| Стоимость оснастки | Низкая (для серии) | Очень низкая | Высокая | Средняя/Высокая |
| Сложность внутренних полостей | Высокая (без стержней) | Ограниченная (стержни) | Низкая (выдвижные элементы) | Высокая |
| Производительность (цикл) | Средняя (длительная сушка) | Высокая | Очень высокая | Низкая (длительный обжиг) |
Из таблицы видно, что гипсовое литье занимает нишу между дорогостоящим керамическим литьем и менее точным песчаным. Его главное преимущество — возможность получать сложные геометрические формы с качеством поверхности, близким к полированному, при умеренных затратах на подготовку производства. Это идеально подходит для средних серий (от 100 до 10 000 штук в год), где изготовление металлических пресс-форм экономически не оправдано.
Применение в индустрии: где эта технология незаменима
Специфика ООО «Чэнду Йехуа наука и техника» ориентирована на отрасли, где критически важны электромагнитная совместимость, вес и точность. Рассмотрим конкретные примеры применения.
1. Корпуса для высокочастотной электроники и телекоммуникаций
Алюминиевые корпуса фильтров, волноводов и радиаторов требуют идеальной геометрии внутренних каналов для прохождения сигналов без искажений. Любая неровность стенки меняет импеданс. Литье по гипсовым моделям позволяет формировать сложные лабиринтные каналы непосредственно в теле детали, исключая необходимость сварки или фрезеровки. Гладкость поверхности снижает потребность в гальваническом покрытии или обеспечивает его равномерное нанесение.
2. Авиакосмические компоненты и дроны
В авиастроении каждый грамм на счету. Тонкостенные ребристые конструкции, выполненные методом вакуумного литья, обеспечивают максимальную жесткость при минимальном весе. Наши решения включают отливки с переменной толщиной стенки, оптимизированные под нагрузки методом топологической оптимизации. Благодаря отсутствию припусков на обработку, вес такой детали на 15–20% меньше, чем у аналога, полученного фрезеровкой.
3. Энергетика и насосное оборудование
Корпуса насосов и теплообменников часто имеют сложные внутренние полости для циркуляции жидкости. Гипсовое литье позволяет интегрировать эти полости в единую деталь, устраняя места потенциальных протечек (сварные швы, соединения). Высокая коррозионная стойкость правильно подобранных алюминиевых сплавов (например, с добавлением титана и бора) продлевает срок службы оборудования в агрессивных средах.
Как начать сотрудничество: технические требования и логистика
Заказ прецизионных отливок — это партнерство. Чтобы процесс прошел гладко, мы рекомендуем следующий алгоритм действий:
- Предоставление 3D-модели (STEP/IGES): Наши инженеры проводят анализ технологичности (DFM). Мы проверяем углы вывода, равномерность стенок и расположение литников. Если конструкция неоптимальна для литья, мы предлагаем модификации бесплатно на этапе предпроизводства.
- Выбор сплава и термообработки: В зависимости от требований к прочности (временное сопротивление разрыву, предел текучести) и твердости, мы подбираем режимы закалки и старения (Т5, Т6).
- Прототипирование: Перед запуском серии изготавливается опытная партия (3–5 шт.) для утверждения геометрии и механических свойств. Используется быстрое изготовление гипсовых форм для сокращения сроков.
- Серийное производство и контроль: Запуск партии с полным циклом мониторинга. Каждая отливка проходит визуальный осмотр, выборочный рентген-контроль и замер ключевых размеров на КИМ Hexagon.
- Упаковка и логистика: Учитывая хрупкость тонкостенных деталей, мы используем индивидуальную ячейковую упаковку и амортизирующие материалы. Продукция сертифицирована по международным стандартам, что упрощает таможенную очистку и интеграцию в цепочки поставок РФ и СНГ.
Важно отметить, что мы не просто продаем отливки. Мы предоставляем комплексное решение, включающее конструкторскую поддержку. Наша команда из 96 профильных специалистов, включая старших инженеров, готова подключиться к вашему проекту на самой ранней стадии.
Заключение: инвестиция в качество, а не просто покупка детали
Литье металла по выплавляемым моделям из гипса — это не просто технологический процесс, это инструмент для снижения общей стоимости владения продуктом. Отказ от трудоемкой механической обработки, снижение веса изделий и повышение их функциональности за счет сложной внутренней геометрии дают нашим клиентам конкурентное преимущество на рынке.
ООО «Чэнду Йехуа наука и техника» сочетает в себе глубину инженерной экспертизы, подтвержденную национальными премиями и патентами, с гибкостью частного высокотехнологичного предприятия. Мы понимаем нюансы работы с алюминиевыми сплавами и гипсовыми формами так, как никто другой, потому что делаем это ежедневно уже более 18 лет.
Если вы столкнулись с задачей изготовления сложной алюминиевой детали, где традиционные методы заходят в тупик из-за цены или невозможности реализации геометрии, мы готовы предложить наше решение.
Запросите коммерческое предложение и технический паспорт на вашу деталь уже сегодня. Отправьте чертежи или 3D-модель нашим инженерам для бесплатного анализа технологичности и расчета стоимости.
Узнайте больше о наших возможностях в разделе высокоточное вакуумное литье алюминиевых сплавов и убедитесь в качестве, которое соответствует самым строгим стандартам аэрокосмической отрасли.