Китай производитель: защита алюминиевых сплавов от коррозии
2026-10-19
- Механизмы разрушения: почему алюминий корродирует в промышленных условиях
- Технологический барьер: как вакуумное литье повышает коррозионную стойкость
- Сравнение методов защиты: от легирования до анодирования
- Контроль качества: стандарты и оборудование
- Логистика и работа с китайским производителем: нюансы B2B
- Заключение: инвестиция в надежность
Главное за 30 секунд
- Коррозия алюминия — это не только эстетика, но и риск отказа оборудования. В условиях агрессивных сред (соли, щелочи, перепады температур) незащищенный сплав теряет до 15% прочности за первый год эксплуатации.
- Вакуумное литье по гипсовым формам решает проблему на этапе производства. Отсутствие пористости и оксидных пленок внутри металла снижает вероятность точечной коррозии (питтинга) в 3–4 раза по сравнению с традиционным литьем под давлением.
- Выбор китайского производителя требует проверки E-A-T факторов. Ключевые критерии: наличие патентов на технологии контроля давления, сертификация ISO 9001, использование спектрометров прямого считывания (например, Oxford) и возможность предоставления рентгеновских снимков каждой партии.
Алюминиевые сплавы давно стали стандартом де-факто в авиастроении, энергетике и производстве высокоточной электроники благодаря их удельной прочности и теплопроводности. Однако миф о «неуязвимости» алюминия из-за естественной оксидной пленки часто приводит к дорогостоящим инженерным ошибкам. На практике, особенно в условиях российского климата и промышленных сред, защита алюминиевых сплавов от коррозии требует комплексного подхода, начинающегося еще на этапе металлургического синтеза.
Как производитель с почти 20-летним опытом, мы наблюдаем тенденцию: закупщики все чаще смещают фокус с постобработки (покраски, анодирования) на внутреннюю чистоту отливки. Почему? Потому что никакое внешнее покрытие не спасет деталь, если внутри нее скрыты микропоры и шлаковые включения, становящиеся очагами электрохимической коррозии. В этом материале мы разберем технические аспекты защиты алюминия, роль вакуумного литья и критерии выбора надежного поставщика в Китае.
Механизмы разрушения: почему алюминий корродирует в промышленных условиях
Прежде чем говорить о методах защиты, необходимо понять физику процесса. Алюминий — активный металл (стандартный электродный потенциал -1,66 В). Его стойкость обусловлена тонкой пленкой Al₂O₃. Но эта пленка нестабильна в ряде сред, типичных для промышленности:
- Щелочная среда (pH > 9): Оксидная пленка растворяется с образованием алюминатов. Это критично для деталей, контактирующих с бетонными смесями или моющими средствами.
- Хлориды (морская атмосфера, реагенты): Ионы хлора локально разрушают пассивный слой, вызывая питтинг (точечную коррозию). Глубина питтинга может достигать 70% толщины стенки за короткий срок.
- Гальваническая пара: При контакте алюминия с медью, сталью или латунью во влажной среде алюминий становится анодом и быстро разрушается.
В нашей практике был зафиксирован показательный случай отказа партии корпусов для телекоммуникационного оборудования. Детали прошли качественное порошковое напыление, но через 8 месяцев эксплуатации в прибрежной зоне начали вспучиваться. Рентгеновский контроль выявил скрытую пористость в местах крепления стальных винтов. Влага проникла через микротрещины, и началась интенсивная гальваническая коррозия изнутри. Убытки составили более 40% от стоимости контракта из-за необходимости замены всей партии.
Инженерный вывод: Защита должна быть системной. Внешнее покрытие работает только как барьер, но база — это плотная, однородная структура самого сплава, полученная при правильном литье.
Технологический барьер: как вакуумное литье повышает коррозионную стойкость
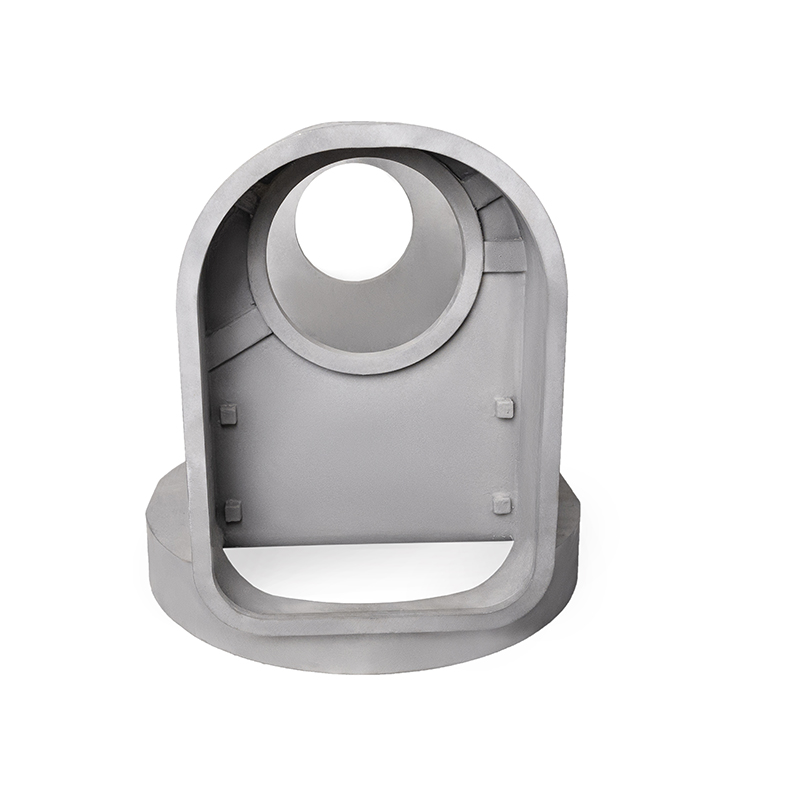
Традиционное литье под давлением часто сопровождается захватом воздуха и формированием газовых пузырей. Эти дефекты становятся «слабыми звеньями». Технология вакуумного литья по выплавляемым моделям (особенно с использованием гипсовых форм) кардинально меняет ситуацию.
Роль гипсовых форм в получении чистой поверхности
Гипсовые формы обладают высокой газопроницаемостью и точностью воспроизведения геометрии. В отличие от песчано-глинистых форм, гипс не взаимодействует химически с расплавом алюминия, предотвращая образование тугоплавких оксидов на поверхности контакта «форма-металл». Это дает два ключевых преимущества для коррозионной стойкости:
- Отсутствие поверхностных загрязнений. Отливка выходит из формы с чистой поверхностью, требующей минимальной механической обработки. Чем меньше шлифовки, тем меньше риск вскрытия внутренних пор и нарушения целостности защитного слоя.
- Высокая размерная точность. Возможность литья тонкостенных деталей (от 1 мм) со сложными внутренними полостями позволяет создавать герметичные конструкции без дополнительных сварных швов. Сварной шов — это всегда зона термического влияния и потенциальный очаг коррозии. Цельнолитая деталь выигрывает в долговечности.
Здесь стоит упомянуть опыт ООО «Чэнду Йехуа наука и техника». Предприятие, основанное в 2005 году в провинции Сычуань, специализируется именно на прецизионном вакуумном литье по гипсовым формам. Благодаря использованию запатентованной технологии контролируемого давления (патент № ZL 2011 10005148.0), компания достигает плотности отливок, сопоставимой с коваными заготовками. Это критически важно для деталей, работающих под давлением или в агрессивных средах, где любая микропора может стать началом разрушения.
Вакуумирование как метод удаления водорода
Главный враг алюминия — водород. Он растворяется в жидком металле и выделяется при кристаллизации, образуя поры. Вакуумная заливка, применяемая на нашем производстве (оснащенном 82 комплектами автоматизированного оборудования, включая вакуумные насосы и заливочные ванны), снижает давление в форме до уровня, при котором водород не успевает выделить в газовую фазу внутри отливки. Результат — монолитная структура без раковин.
Рекомендация для закупщиков: При запросе коммерческого предложения уточняйте, используется ли вакуумирование на этапе заливки. Если поставщик предлагает только гравитационное литье для сложных тонкостенных деталей, риск внутренней коррозии возрастает многократно.
Сравнение методов защиты: от легирования до анодирования
После получения качественной отливки следует этап финишной защиты. Выбор метода зависит от условий эксплуатации. Ниже приведена сравнительная таблица основных методов, применимых для алюминиевых сплавов серий Al-Si и Al-Mg.
| Метод защиты | Принцип действия | Преимущества | Ограничения | Стоимость внедрения |
|---|---|---|---|---|
| Анодирование (твердое) | Электрохимическое наращивание оксидного слоя толщиной 20–100 мкм. | Высокая твердость, отличная адгезия краски, стойкость к истиранию. | Хрупкость слоя при ударных нагрузках; сложности с обработкой внутренних полостей сложной геометрии. | Средняя |
| Конверсионное покрытие (Хроматирование/Фосфатирование) | Химическая реакция с образованием защитной пленки. | Сохраняет электропроводность (важно для EMC-экранирования); хорошая основа под грунт. | Экологические ограничения (использование шестивалентного хрома); меньшая толщина слоя. | Низкая |
| Порошковая окраска | Нанесение полимерного слоя с последующей полимеризацией. | Широкая цветовая гамма; высокая стойкость к УФ и влаге; толстый защитный слой. | Требует идеальной подготовки поверхности; невозможность использования при высоких температурах (>200°C). | Низкая/Средняя |
| Легирование (на этапе плавки) | Добавление Mg, Si, Mn для повышения химической стойкости сплава. | Защита по всему объему материала; не требует дополнительной обработки. | Удорожание сырья; снижение литейных свойств (текучести). | Высокая (зависит от состава) |
Для сложных деталей, производимых методом литья по выплавляемым моделям, мы часто рекомендуем комбинированный подход: конверсионное покрытие для сохранения электропроводности в местах контактов и порошковая окраска внешних поверхностей. Это обеспечивает баланс между функциональностью и защитой.
Контроль качества: стандарты и оборудование
Доверие к поставщику строится на прозрачности контроля. В России и странах ЕАЭС действуют строгие нормы (ГОСТ 15150-69, ТР ТС 010/2011). Китайский производитель, ориентированный на экспорт в РФ, обязан иметь лабораторию, способную подтвердить соответствие этим стандартам.
На производственной базе ООО «Чэнду Йехуа наука и техника» контроль качества реализован на всех этапах. Особое внимание уделяется входному контролю сырья и финальной верификации. Использование спектральных анализаторов Oxford (Германия) с прямым считыванием позволяет точно определять химический состав сплава перед заливкой, исключая риск использования некондиционного алюминия. Для выявления внутренних дефектов, невидимых глазу, применяется рентгеновское оборудование реального времени и промышленные эндоскопы.
Кроме того, наличие трехмерных координатно-измерительных машин Hexagon и лазерных 3D-сканеров Xingchuang (Канада) гарантирует соблюдение геометрических параметров. Это важно, так как отклонения в размерах могут привести к нарушению герметичности соединений и, как следствие, к попаданию влаги в узлы.
Важно: Не стесняйтесь запрашивать протоколы испытаний (Test Reports) на конкретную партию. Наличие сертификата ISO 9001 — это хорошо, но конкретные данные по химическому составу и рентгенограммы говорят о реальной культуре производства больше, чем любые дипломы на стене.
Логистика и работа с китайским производителем: нюансы B2B
Закупка промышленных компонентов в Китае сопряжена с рисками, которые можно минимизировать грамотным подходом. Вот чек-лист для инженера-закупщика:
- Технический аудит. Попросите видеоэкскурсию по цеху. Обратите внимание на чистоту плавильного участка и наличие систем фильтрации воздуха. Грязное производство = грязный металл.
- Образцы и пилотная партия. Никогда не размещайте полный заказ без тестовой партии. Проверьте образцы на соответствие чертежам и проведите независимые коррозионные испытания (например, камерой солевого тумана по ГОСТ 9.308).
- Упаковка. Алюминий чувствителен к конденсату при транспортировке. Требуйте использования влагопоглотителей (силикагель) и вакуумной упаковки для морских перевозок. Это предотвратит появление белых пятен окисления еще до прибытия груза на склад.
- Юридическая ясность. Работайте с компаниями, имеющими статус налогоплательщика класса А (как ООО «Чэнду Йехуа наука и техника»). Это снижает риски банкротства и обеспечивает финансовую устойчивость поставщика.
Заключение: инвестиция в надежность
Защита алюминиевых сплавов от коррозии — это не разовая процедура, а непрерывный процесс, начинающийся с выбора технологии литья. Вакуумное литье по гипсовым формам предоставляет уникальную возможность получить деталь с внутренней структурой, устойчивой к образованию очагов коррозии. В сочетании с правильным выбором покрытия и строгим контролем качества, такие изделия служат десятилетиями даже в суровых условиях.
Компания ООО «Чэнду Йехуа наука и техника», обладая активами свыше 80 миллионов юаней и штатом из 96 профильных специалистов, готова стать вашим технологическим партнером. Мы не просто продаем отливки — мы предоставляем инженерные решения, подтвержденные 32 патентами и наградами в области научно-технического прогресса. Наша специализация на тонкостенных и сложных полых структурах позволяет реализовывать проекты, недоступные для обычных литейных цехов.
Если вы сталкиваетесь с проблемами коррозии в текущих поставках или ищете производителя для нового высокоточного проекта, мы готовы провести технический аудит ваших чертежей и предложить оптимальную технологию изготовления.
Запросите коммерческое предложение и технический паспорт
Получите консультацию инженера и расчет стоимости прототипа в течение 48 часов.
Связаться с отделом продаж