Стабилизация цепочки производства алюминиевых сплавов
2026-10-18
- Почему традиционные методы литья не справляются со сложной геометрией
- Технология вакуумного литья по гипсовым формам как инструмент стабилизации
- Инфраструктура контроля качества: от сырья до готовой детали
- Экономическая целесообразность и снижение совокупной стоимости владения
- Отраслевые стандарты и сертификация: гарантия надежности
- Как начать сотрудничество и минимизировать риски первого заказа
Почему традиционные методы литья не справляются со сложной геометрией
Главное за 30 секунд:
- Технологический сдвиг: Стабилизация цепочки производства алюминиевых сплавов требует перехода от гравитационного литья к прецизионному вакуумному методу по гипсовым формам для устранения микропористости.
- Критерий качества: Для ответственных деталей в аэрокосмической и электронной отраслях допустимый уровень дефектности должен стремиться к нулю, что достигается только при контролируемом давлении и температуре формы.
- Экономическая эффективность: Интеграция полного цикла контроля (от 3D-сканирования до рентгена) снижает затраты на последующую механическую обработку на 40–60%, обеспечивая готовность детали к немедленной сборке.
В современной промышленности, особенно в секторах высокой точности, понятие «качество отливки» трансформировалось из простого соответствия чертежу в комплексную характеристику внутренней структуры металла. Инженеры и закупщики всё чаще сталкиваются с проблемой нестабильности свойств алюминиевых сплавов при изготовлении деталей со сложной топологией. Традиционное литье в кокиль или под давлением часто приводит к образованию газовых раковин и усадочных трещин в тонкостенных элементах, что делает деталь непригодной для эксплуатации в условиях высоких вибрационных или тепловых нагрузок.
Стабилизация цепочки производства алюминиевых сплавов — это не просто настройка оборудования, а системный подход, охватывающий подготовку сырья, моделирование процессов затвердевания и постобработку. Наш опыт показывает, что ключевой ошибкой многих производителей является попытка компенсировать технологические недостатки литья увеличением припусков на механическую обработку. Это тупиковый путь, который удорожает конечный продукт и снижает его функциональные характеристики из-за нарушения целостности поверхностного слоя.
Для достижения истинной стабильности необходимо внедрять методы, позволяющие управлять кристаллизацией сплава на микроскопическом уровне. Именно здесь на первый план выходят технологии вакуумного литья по выплавляемым моделям с использованием гипсовых форм. Этот метод, хотя и требует более высокой первоначальной экспертизы, обеспечивает беспрецедентную чистоту поверхности и однородность структуры, недостижимую при массовом серийном производстве стандартными методами.
Технология вакуумного литья по гипсовым формам как инструмент стабилизации
Гипсовое литье (Gypsum Mold Casting) занимает уникальную нишу между песчаным литьем и литьем по выплавляемым восковым моделям в керамические оболочки. Главная особенность этого метода заключается в высокой газопроницаемости гипсовой формы и её способности точно воспроизводить мельчайшие детали рельефа модели. Однако сама по себе форма не гарантирует качества. Стабилизация процесса достигается за счет комбинации вакуумирования и контролируемого заполнения.
В процессе работы расплавленный алюминий подается в форму, из которой предварительно откачан воздух. Разница давлений заставляет металл заполнять даже самые узкие каналы и тонкие стенки без турбулентности, которая является главной причиной захвата газа и оксидных пленок. Результатом становится отливка с плотностью, близкой к теоретической плотности самого сплава.
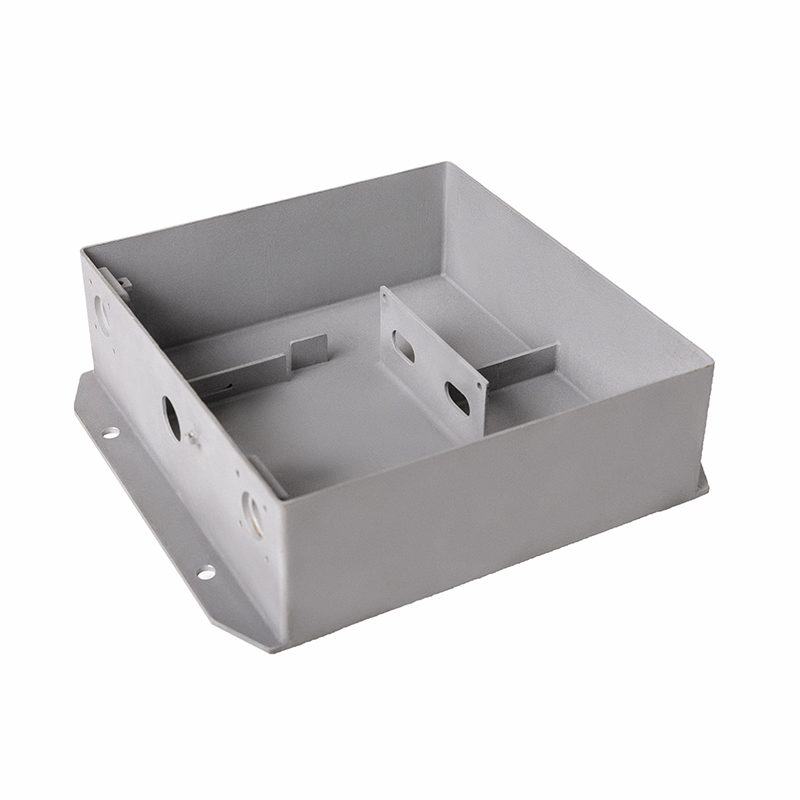
Рассмотрим практический аспект. При изготовлении корпусов для высокочастотной электроники или теплообменников критически важна толщина стенки. Стандартные методы часто ограничены минимумом в 3–4 мм из-за риска непролива. Использование гипсовых форм позволяет уверенно отливать детали с толщиной стенки от 1 мм, сохраняя при этом геометрическую стабильность. Более того, этот метод идеально подходит для создания полых структур и внутренних полостей диаметром до 300 мм при толщине стенки всего 2,5 мм, что невозможно реализовать другими способами без применения дорогостоящей сборки из нескольких частей.
Важным аспектом является термическая стабильность формы. Гипсовая форма обладает низкой теплопроводностью, что замедляет охлаждение металла. Это может казаться недостатком, но на самом деле это преимущество: оно способствует направленному затвердеванию и уменьшению внутренних напряжений. Однако этот процесс требует точного контроля температуры формы перед заливкой. Отклонение всего на 15–20 градусов может привести к изменению размера зерна структуры алюминия, что напрямую повлияет на его механические свойства.
Решение проблемы обратных выступов и сложных внутренних полостей
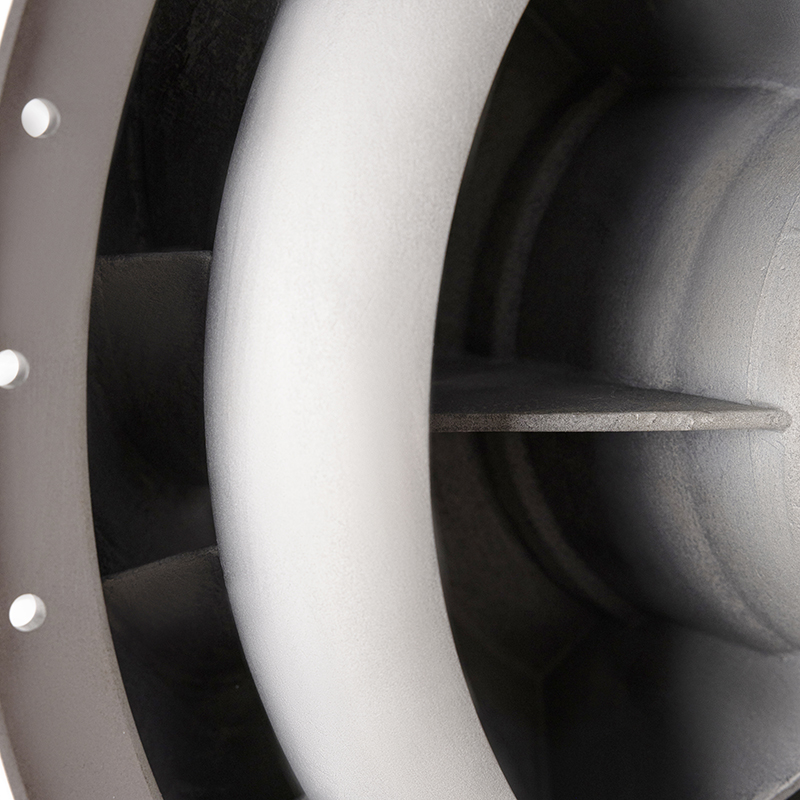
Одной из самых больших головных болей для конструкторов является наличие обратных выступов (undercuts) и сложных внутренних каналов. В традиционном литье это требует использования разборных стержней, что увеличивает себестоимость и риск брака из-за неточной стыковки. Технология прецизионного литья по гипсовым формам, применяемая нами, позволяет формировать такие геометрии монолитно.
Гипсовая масса отлично обтекает модель, повторяя любые undercut-ы, а после затвердевания легко удаляется благодаря своей хрупкости и растворимости в воде. Это означает, что инженер получает полную свободу творчества, не будучи скованным ограничениями литейной технологии. Мы регулярно производим отливки со сложными внутренними полостями для встраиваемых компонентов, которые ранее приходилось фрезеровать из цельного куска алюминия, теряя до 70% материала в стружку.
Инфраструктура контроля качества: от сырья до готовой детали
Стабилизация производства невозможна без тотального контроля на каждом этапе. Многие поставщики ограничиваются выборочным контролем готовой продукции, что является недопустимым риском для B2B-заказчика. Настоящая надежность закладывается на этапе входного контроля сырья и сквозного мониторинга параметров плавки.
Наша производственная база, расположенная в промышленном парке Сантай Циндунба (провинция Сычуань), оснащена полным циклом испытательного оборудования. Мы не полагаемся на визуальный осмотр. Каждая партия сырья проходит спектральный анализ на импортных анализаторах Oxford (Германия) для подтверждения химического состава сплава с точностью до сотых долей процента. Любое отклонение от стандарта ведет к браковке партии еще до начала плавки.
Для контроля внутренней структуры отливок мы используем промышленные эндоскопы и оборудование для рентгеновской визуализации в реальном времени. Это позволяет выявлять скрытые дефекты, такие как микропористость или непровары, которые не видны на поверхности. Внешняя геометрия проверяется с помощью лазерных 3D-сканеров Xingchuang (Канада) и координатно-измерительных машин (КИМ) Hexagon. Сравнение облака точек с CAD-моделью дает нам возможность гарантировать соблюдение допусков даже на самых сложных поверхностях.
Пример из практики: несколько лет назад мы столкнулись с ситуацией, когда серия отливок для авиационного компонента показала нестабильность размеров после термообработки. Анализ выявил, что причина кроется в неравномерном нагреве печи. Внедрение специализированного термического оборудования с зонным контролем температуры и изменение алгоритма загрузки печи позволили устранить эту проблему. Теперь мы гарантируем стабильность геометрических параметров после всех видов термообработки.
| Параметр контроля | Оборудование / Метод | Цель контроля | Допустимое отклонение |
|---|---|---|---|
| Химический состав сплава | Спектральный анализатор Oxford (Германия) | Соответствие ГОСТ/ISO по содержанию легирующих элементов | ±0.05% |
| Внутренняя целостность | Рентгеновская установка / Промышленный эндоскоп | Выявление пор, трещин, включений | Отсутствие дефектов > 0.5 мм |
| Геометрическая точность | КИМ Hexagon / Лазерный сканер Xingchuang | Соответствие 3D-модели | До ±0.05 мм (в зависимости от габарита) |
| Механические свойства | Универсальная испытательная машина | Предел прочности, текучесть, удлинение | Соответствие ТУ заказчика |
Экономическая целесообразность и снижение совокупной стоимости владения
При выборе поставщика алюминиевых отливок многие закупщики смотрят только на цену за килограмм или за штуку. Это ошибка.Реальная выгода раскрывается при расчете совокупной стоимости владения (TCO). Высокая точность литья по гипсовым формам позволяет значительно сократить, а в некоторых случаях и полностью исключить последующую механическую обработку.
Традиционные отливки часто требуют фрезеровки посадочных мест, сверления отверстий и шлифовки поверхностей. Наши отливки выходят из формы с качеством поверхности, близким к требуемому, и с точными размерами. Это означает, что вы платите не за металл, который потом превратится в стружку, и не за машиночасы станков ЧПУ, а за готовое функциональное изделие.
Кроме того, стабильность цепочки производства обеспечивает предсказуемость сроков поставки. Наличие собственного парка из 82 единиц оборудования, включая восковые инжекторы, вакуумные насосы, печи и станки с ЧПУ (в том числе пятикоординатные обрабатывающие центры), позволяет нам гибко реагировать на изменения спроса. Мы не зависим от сторонних подрядчиков на этапах формовки или обработки, что исключает риски срыва сроков из-за проблем у субподрядчиков.
ООО «Чэнду Йехуа наука и техника» демонстрирует устойчивую производственную модель. Штат компании насчитывает 105 сотрудников, 96 из которых — профильные специалисты. Такая концентрация компетенций внутри одного предприятия позволяет решать нестандартные задачи быстро и эффективно. Наши инженеры участвуют в проекте на стадии DFM (Design for Manufacturing), помогая оптимизировать конструкцию детали под литье еще до изготовления первой опытной партии.
Отраслевые стандарты и сертификация: гарантия надежности
Работа с ответственными отраслями, такими как аэрокосмическая промышленность, энергетика и высокоточная электроника, требует строгого соблюдения международных и национальных стандартов. Наша продукция соответствует жестким требованиям к электромагнитной совместимости, гладкости поверхности и размерной точности.
Компания обладает статусом налогоплательщика класса А и активами свыше 80 миллионов юаней, что подтверждает нашу финансовую устойчивость и долгосрочные обязательства перед партнерами. Мы гордимся нашими интеллектуальными достижениями: в портфеле компании 32 патента, включая два фундаментальных изобретения в области большого гипсового метода точного литья и контроля качества металлургической продукции. Эти патенты являются не просто бумагами, а защитой наших уникальных технологических решений, которые мы применяем для каждого клиента.
Наши разработки были отмечены на государственном уровне: мы получили второй приз Национальной премии в области научно-технического прогресса за технологию контролируемого давления при формировании крупногабаритных отливок. Это признание подтверждает, что наши методы не просто работают, они являются передовыми в отрасли.
Для российских партнеров важно соответствие стандартам ЕАЭС. Мы готовы предоставлять всю необходимую документацию для прохождения сертификации ТР ТС, а также обеспечиваем соответствие спецификациям ГОСТ. Наша система менеджмента качества построена на принципах ISO 9001, что гарантирует прозрачность всех процессов.
Как начать сотрудничество и минимизировать риски первого заказа
Переход на нового поставщика сложных алюминиевых отливок — это всегда риск. Чтобы минимизировать его, мы предлагаем поэтапный подход к началу сотрудничества.
- Аудит технической документации: Наши инженеры анализируют ваши 3D-модели и чертежи на предмет технологичности литья. Мы бесплатно предоставляем рекомендации по оптимизации конструкции для снижения стоимости и повышения качества.
- Изготовление прототипов: Перед запуском серии мы изготавливаем опытные образцы. Вы получаете реальные детали для тестовой сборки и проверки функционала, а не просто отчеты.
- Верификация качества: Каждая опытная партия сопровождается полным протоколом испытаний, включая данные рентген-контроля и 3D-сканирования. Вы видите то, что скрыто внутри металла.
- Серийное производство: После утверждения образца мы запускаем серию, обеспечивая стабильность параметров от первой до тысячной детали благодаря автоматизации процессов и строгому контролю.
Мы понимаем, что каждый проект уникален. Будь то тонкостенный корпус для телекоммуникационного оборудования с требованием идеальной плоскостности или сложный кронштейн для энергетической установки с внутренними каналами охлаждения, мы находим оптимальное решение.
Не позволяйте нестабильному качеству литья тормозить ваше производство. Выберите партнера, который говорит на языке инженерных данных и гарантирует результат, подтвержденный приборами, а не словами.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт на наши стандартные решения или отправьте чертежи для индивидуального расчета. Наши специалисты свяжутся с вами в течение 24 часов для уточнения деталей.
Узнайте больше о наших возможностях в разделе технологии прецизионного литья алюминия и оцените преимущества работы с производителем, который ставит качество выше количества.