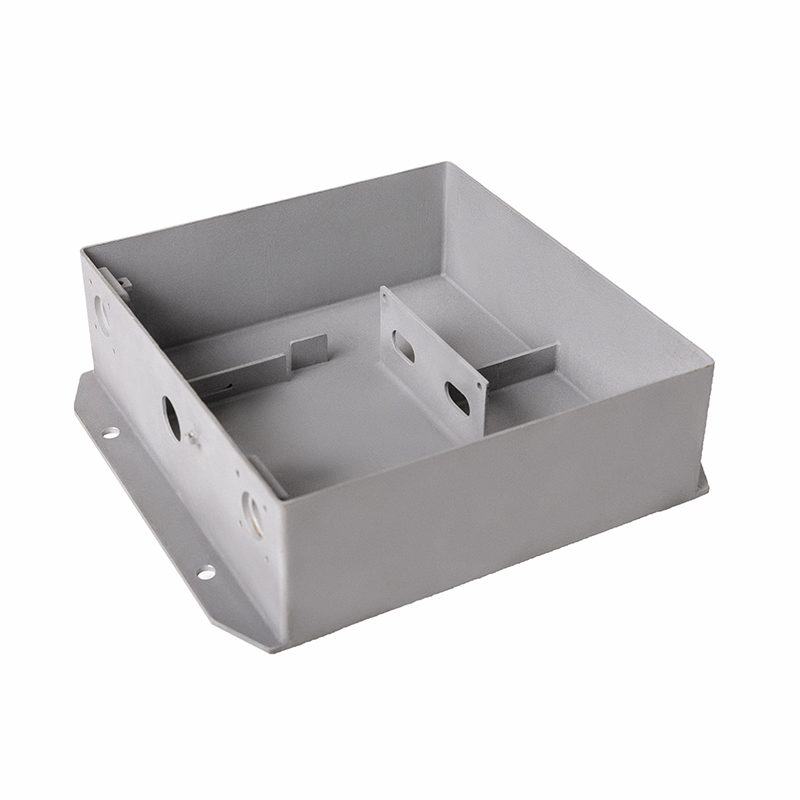
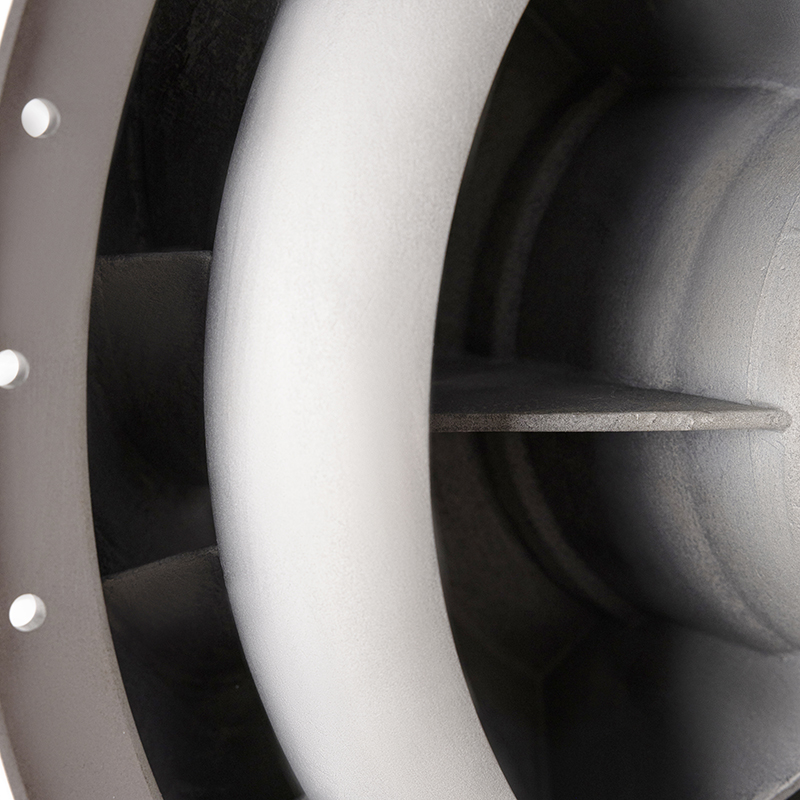
Литье заготовок каркасов и кронштейнов – Надежный Поставщик
2026-10-18
- Технологические вызовы при изготовлении сложных алюминиевых конструкций
- Специфика вакуумного литья по гипсовым формам: почему это выбор для высоких технологий
- Контроль качества и метрология: стандарты, превышающие ГОСТ
- Экономическая целесообразность и оптимизация цепочки поставок
- Как начать сотрудничество: от чертежа до готовой партии
Технологические вызовы при изготовлении сложных алюминиевых конструкций
Главное за 30 секунд:
- Точность геометрии: Вакуумное литье по выплавляемым моделям в гипсовых формах обеспечивает допуски, недостижимые для традиционного песчаного литья, исключая необходимость сложной мехобработки.
- Контроль качества: Использование рентгеновского контроля и КИМ Hexagon позволяет выявлять внутренние дефекты (раковины, трещины) на этапе производства, а не после сборки узла.
- Экономическая эффективность: Интеграция литья с переменной толщиной стенки снижает вес конечного изделия на 15–20% без потери прочностных характеристик, что критично для аэрокосмической и транспортной отраслей.
В современной промышленной инженерии проектирование каркасов и кронштейнов перестало быть задачей простого обеспечения статической прочности. Сегодня конструкторы сталкиваются с дилеммой: как снизить массу конструкции для улучшения энергоэффективности, сохранив при этом жесткость и устойчивость к вибрационным нагрузкам? Традиционные методы литья под давлением или в песчано-глинистые формы часто не справляются с требованиями к тонкостенным элементам сложной конфигурации. Здесь на первый план выходит технология прецизионного вакуумного литья по гипсовым формам.
Мы наблюдаем устойчивый тренд на усложнение геометрии деталей. Каркасы для высокоточной электроники, кронштейны крепления двигателей в авиации или несущие элементы энергетического оборудования требуют не просто «металлической болванки», а изделия с выверенной внутренней структурой. Ошибки на этапе выбора технологии литья приводят к катастрофическим последствиям в эксплуатации: от нарушения электромагнитной совместности (ЭМС) из-за неравномерности стенок до усталостных разрушений в зонах концентрации напряжений.
Наш опыт показывает, что ключ к решению лежит в контролируемом формировании отливки. В отличие от гравитационного литья, где металл заполняет форму хаотично, вакуумная вытяжка обеспечивает ламинарное течение расплава. Это позволяет получать детали с минимальной толщиной стенки до 1 мм и сложными внутренними полостями, которые невозможно извлечь из металлической кокильной формы. Для инженеров это означает возможность создания интегрированных каналов охлаждения или кабель-каналов непосредственно в теле кронштейна, устраняя необходимость в сварке или сборке дополнительных компонентов.
Инженерный совет: При проектировании кронштейнов для динамических нагрузок избегайте резких переходов толщины стенки. Используйте плавные сопряжения радиусом не менее 3–5 мм, чтобы снизить коэффициент концентрации напряжений. Технология гипсового литья идеально адаптирована для таких переходов, так как гипсовая форма обладает низкой теплопроводностью и позволяет металлу кристаллизоваться равномерно.
Специфика вакуумного литья по гипсовым формам: почему это выбор для высоких технологий
Гипсовое литье (Investment Casting with Plaster Molds) занимает уникальную нишу между литьем по выплавляемым восковым моделям в керамические оболочки и литьем в металлические формы. Главная особенность — использование специальных гипсоформовочных смесей, которые обеспечивают исключительную гладкость поверхности и высокую размерную точность. Для производства каркасов и кронштейнов это критически важно, так как снижает объем последующей механической обработки, а зачастую и полностью исключает её.
Процесс начинается с изготовления восковой модели на инжекторе. Точность этой стадии определяет качество всей партии. Далее модель собирается в блок, покрывается суспензией и засыпается гипсом в вакуумной камере. Вакуумирование удаляет пузырьки воздуха из гипса, предотвращая образование газовых раковин на поверхности отливки. После затвердевания гипса блок подвергается термической обработке (прокалке) для удаления воска и влаги. Именно на этом этапе многие производители допускают ошибки, нарушая температурный график, что приводит к микротрещинам в форме.
Заливка алюминиевого сплава происходит также в вакууме. Разрежение способствует дегазации металла и его быстрому проникновению в тонкие сечения формы. Результат — отливка с плотной макро- и микроструктурой, свободная от оксидных включений. Для ответственных деталей, таких как каркасы серверного оборудования или кронштейны навигационных систем, чистота поверхности и отсутствие внутренних дефектов являются определяющими факторами надежности.
ООО «Чэнду Йехуа наука и техника» демонстрирует высочайший уровень компетенции в этой области. Предприятие, основанное в 2005 году и расположенное в промышленном парке Сычуани, специализируется именно на высокоточном вакуумном литье тонкостенных деталей. Наличие 82 комплектов автоматизированного оборудования, включая собственные восковые инжекторы и печи для обжига, позволяет контролировать каждый этап процесса. Особого внимания заслуживает способность компании реализовывать литье с переменной толщиной стенки без затруднений при выемке из формы. Это достигается благодаря уникальной рецептуре гипсовых смесей и запатентованным методам формирования, защищенным патентами № ZL 2011 10005148.0 и № ZL 2011 10005147.6.
Важно отметить ограничение метода: гипсовые формы являются одноразовыми, что делает процесс более трудоемким по сравнению с литьем в постоянные формы. Однако для серий среднего размера и сложных единичных изделий экономический эффект достигается за счет снижения затрат на мехобработку и материалоемкости детали.
Решение проблемы обратных выступов и сложных внутренних полостей
Одной из самых сложных задач при проектировании кронштейнов является наличие обратных выступов (undercuts) — элементов геометрии, которые препятствуют прямому извлечению модели из формы. В традиционном литье это требует использования сложных разборных стержней, что удорожает процесс и снижает точность.
Технология, применяемая на производстве высокоточных алюминиевых отливок, позволяет эффективно решать эту проблему. Гипсовая смесь, обладая определенной эластичностью на стадии начального схватывания и высокой хрупкостью после прокалки, может быть аккуратно удалена даже из самых сложных внутренних полостей. Мы успешно реализуем проекты с трубчатыми полостями диаметром до 300 мм при толщине стенки всего 2,5 мм. Такие параметры недостижимы для большинства других методов литья алюминия.
Кроме того, компания разработала эффективные решения для отливок со сложными внутренними полостями, предназначенными для встраиваемых компонентов. Это позволяет создавать монолитные каркасы, внутри которых уже размещены элементы крепления или каналы для проводки, что существенно упрощает сборку конечного устройства.
Контроль качества и метрология: стандарты, превышающие ГОСТ
В B2B-секторе доверие к поставщику строится не на словах, а на протоколах испытаний. Поставщик надежных каркасов и кронштейнов обязан предоставить исчерпывающие данные о химическом составе, механических свойствах и геометрической точности каждой партии. Просто сказать «качество высокое» недостаточно. Необходима инструментальная верификация.
На производственной базе ООО «Чэнду Йехуа наука и техника» внедрен многоуровневый система контроля, соответствующая строгим международным стандартам. Лаборатория оснащена трехмерными координатно-измерительными машинами (КИМ) Hexagon, которые позволяют проводить сканирование геометрии сложных поверхностей с микронной точностью. Сравнение цифровой 3D-модели (CAD) с реальным объектом выявляет отклонения, невидимые глазу инспектора.
Для контроля внутренней структуры применяются промышленные электронные эндоскопы и оборудование для рентгеновской визуализации в реальном времени. Это критически важно для обнаружения скрытых дефектов: газовых пор, шлаковых включений или непроливов в тонких сечениях. Химический состав алюминиевых сплавов контролируется спектральными анализаторами Oxford прямого считывания (производство Германия), что гарантирует соответствие марки сплава заявленным характеристикам (например, AlSi7Mg, AlSi12 и др.).
| Параметр контроля | Оборудование / Метод | Цель проверки | Стандарт / Допуск |
|---|---|---|---|
| Геометрическая точность | КИМ Hexagon, лазерные 3D-сканеры Xingchuang | Соответствие чертежу, проверка плоскостности и соосности | До ±0.05 мм (в зависимости от габарита) |
| Внутренние дефекты | Рентгеновская установка, эндоскопия | Выявление раковин, трещин, непроливов | Класс чистоты по ASTM E155 |
| Химический состав | Спектральный анализатор Oxford | Подтверждение марки сплава (Al, Si, Mg, Cu и др.) | ГОСТ / ISO / DIN (согласно спецификации) |
| Механические свойства | Универсальная испытательная машина | Предел прочности, текучести, относительное удлинение | Соответствие техническим условиям (ТУ) |
Такой подход к контролю позволяет компании поставлять продукцию в сектора, где цена ошибки чрезвычайно высока: авиакосмическую промышленность, энергетику и высокоточную электронику. Наличие сертификатов и наград, включая вторую премию Национальной премии в области научно-технического прогресса за технологию контролируемого давления, подтверждает статус предприятия как технологического лидера.
Практическая рекомендация: При заказе партии всегда запрашивайте отчет о первом образце (FAI – First Article Inspection). Он должен включать не только размеры, но и данные рентген-контроля representative samples. Это защитит вас от получения партии с систематическим внутренним браком.
Экономическая целесообразность и оптимизация цепочки поставок
Выбор поставщика из Китая часто ассоциируется у российских закупщиков с рисками логистики и качества. Однако правильная стратегия партнерства превращает эти риски в конкурентные преимущества. ООО «Чэнду Йехуа наука и техника» работает как налогоплательщик класса А, что свидетельствует о финансовой устойчивости и прозрачности бизнеса. Активы компании превышают 80 миллионов юаней, а площадь производства составляет более 18 000 квадратных метров.
Рассмотрим экономику проекта на примере кронштейна для телекоммуникационного шкафа. При использовании традиционной мехобработки из цельного алюминиевого блока коэффициент использования материала составляет не более 40–50%. Остальное уходит в стружку. Литье по выплавляемым моделям позволяет приблизить этот показатель к 85–90%, так как форма повторяет контур детали. Дополнительная экономия достигается за счет снижения веса детали на 15–20% благодаря оптимизации толщины стенок, возможной только при прецизионном литье.
Логистика также играет важную роль. Компания имеет опыт отгрузки продукции на рынки с жесткими требованиями. Упаковка осуществляется с учетом длительных транспортировок, защищая хрупкие тонкостенные элементы от деформации. Срок производства опытной партии составляет обычно 3–4 недели, включая изготовление пресс-форм и восковых моделей. Серийное производство масштабируется быстро благодаря наличию парка из десятков вакuumных установок и печей.
Важно учитывать, что минимальный объем заказа (MOQ) для рентабельного использования данной технологии определяется стоимостью изготовления мастер-модели. Для сложных каркасов MOQ может начинаться от 50–100 штук, что вполне приемлемо для промышленных серий. При увеличении тиража стоимость единицы продукции существенно снижается за счет амортизации оснастки.
Сравнение с альтернативными методами производства
Чтобы принять взвешенное решение, необходимо сравнить гипсовое литье с другими доступными технологиями.
- Литье под давлением (High Pressure Die Casting): Подходит для миллионных тиражей простых деталей. Не обеспечивает высокой точности внутренних полостей и качества поверхности, требуемого для прецизионных каркасов. Высокая стоимость пресс-форм делает его нерентабельным для средних серий.
- Механическая обработка (CNC Machining): Обеспечивает высочайшую точность, но крайне материалоемка и дорога для сложных пространственных конструкций. Время изготовления одной детали может в 10–20 раз превышать время литья.
- Песчаное литье: Дешево, но имеет низкую точность (допуски ±1–2 мм) и шероховатую поверхность. Требует значительной постобработки, что нивелирует экономию на литье.
Вакуумное литье по гипсовым формам занимает золотую середину: оно предлагает точность, близкую к мехобработке, и гибкость, недоступную литью под давлением, при экономически обоснованной стоимости для серий от 50 до 10 000 единиц.
Как начать сотрудничество: от чертежа до готовой партии
Процесс взаимодействия с надежным производителем должен быть прозрачным и регламентированным. Мы рекомендуем следующий алгоритм действий для инженеров и закупщиков:
- Аудит технической документации: Предоставьте 3D-модель (STEP, IGES) и 2D-чертежи с указанием критических допусков, марки сплава и требований к покрытию. Наши инженеры проведут анализ технологичности (DFM) и предложат оптимизацию геометрии для снижения себестоимости без ущерба для функции.
- Изготовление прототипа: На этом этапе создается восковая модель и проводится пробная отливка. Вы получаете физический образец для проверки посадки в узел. Проводятся предварительные измерения на КИМ.
- Утверждение процесса и сертификация: После одобрения прототипа разрабатывается технологический маршрут. При необходимости предоставляются сертификаты соответствия материалов и протоколы механических испытаний.
- Серийное производство и контроль: Запуск партии сопровождается выборочным или сплошным контролем (в зависимости от требований). Каждая отливка проходит очистку, удаление литников и, если требуется, финишную обработку.
- Логистика и таможенное оформление: Компания помогает в подготовке документов для экспорта, обеспечивая соответствие требованиям ТР ТС и ГОСТ при приемке груза в России.
В нашей практике был случай, когда клиент обратился с проблемой вибрации в корпусе навигационного прибора. Анализ показал, что причина кроется в неоднородности стенок кронштейна, отлитого по дешевой технологии. Замена поставщика на ООО «Чэнду Йехуа наука и техника» и переход на вакуумное гипсовое литье с контролем толщины стенки позволил устранить резонансные частоты. Стоимость детали выросла на 12%, но затраты на гарантийный ремонт снизились на 95% в первый же год.
Не позволяйте качеству литья стать слабым звеном в вашей цепи поставок. Выбирайте партнера, который инвестирует в технологии, а не только в маркетинг.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт на интересующие вас типы каркасов и кронштейнов. Наши инженеры готовы провести бесплатный аудит ваших чертежей и предложить оптимальное технологическое решение.