

Защита алюминиевых сплавов от коррозии: современные методы
2026-10-13
- Фундаментальные причины деградации алюминиевых сплавов в промышленных условиях
- Современные методы поверхностной обработки: сравнительный анализ эффективности
- Роль литейной технологии в формировании коррозионной стойкости
- Стандартизация и контроль качества: требования ТР ТС и ISO
- Заключение: стратегия выбора поставщика для долгосрочных проектов
Фундаментальные причины деградации алюминиевых сплавов в промышленных условиях
Главное за 30 секунд
- Пассивная пленка нестабильна: Естественный оксидный слой Al₂O₃ толщиной 2–4 нм разрушается при pH 9, а также под воздействием хлорид-ионов, что требует обязательного нанесения дополнительных барьерных покрытий для ответственных узлов.
- Геометрия определяет метод защиты: Для тонкостенных отливок (стенка < 2 мм) и деталей со сложными внутренними полостями традиционное гальваническое анодирование часто неприменимо из-за риска коробления; вакуумное литье по выплавляемым моделям позволяет минимизировать последующую механическую обработку, сохраняя целостность защитного слоя.
- Экономия на постобработке: Интеграция контроля коррозионной стойкости на этапе проектирования литейной формы снижает стоимость финальной детали на 15–20% за счет исключения операций пескоструйной очистки и повторного химического травления.
Алюминий и его сплавы занимают доминирующее положение в современном машиностроении благодаря уникальному соотношению удельной прочности и массы. Однако распространенное мнение о том, что алюминий «не ржавеет», является опасным заблуждением, которое регулярно приводит к преждевременному выходу из строя оборудования. В отличие от железа, где коррозия проявляется в виде видимого рыжего налета, разрушение алюминия часто носит скрытый характер — питтинговый (точечный) или межкристаллитный.
При контакте с кислородом воздуха на поверхности алюминия мгновенно образуется тонкая оксидная пленка. В идеальных лабораторных условиях она обеспечивает пассивность металла.Но в реальных промышленных средах, особенно в присутствии электролитов (влажность, морская соль, промышленные выбросы), эта пленка локально пробивается. Возникают гальванические пары между основным металлом и интерметаллидами (например, FeAl₃ или Mg₂Si), что запускает процесс электрохимической коррозии. Скорость этого процесса экспоненциально зависит от чистоты сплава и наличия внутренних напряжений, возникающих при литье или механической обработке.
Для инженера-конструктора критически важно понимать: выбор метода защиты должен начинаться не на этапе финишной отделки, а на стадии выбора сплава и технологии формообразования. Неправильно подобранный метод защиты может не только не спасти деталь, но и усугубить ситуацию, создав условия для подпленочной коррозии.
Современные методы поверхностной обработки: сравнительный анализ эффективности
Рынок предлагает широкий спектр технологий антикоррозионной защиты. Выбор конкретного метода диктуется условиями эксплуатации (температура, агрессивность среды, механические нагрузки) и экономическими ограничениями проекта. Ниже приведен детальный разбор наиболее эффективных решений для B2B-сектора.
1. Анодное оксидирование (Анодирование)
Это электрохимический процесс наращивания толщины оксидного слоя. В отличие от естественной пленки, анодный слой имеет толщину от 5 до 25 мкм (для твердого анодирования — до 100 мкм) и обладает высокой твердостью (до 600 HV).
Преимущества: Высокая износостойкость, возможность окрашивания в любой цвет, отличная адгезия для клеевых соединений.
Ограничения: Хрупкость слоя при деформации детали. Если деталь подвергается вибрационным нагрузкам или изгибу, оксидный слой может растрескаться, открывая путь коррозии к основе. Кроме того, стандартное анодирование плохо работает на сложных внутренних полостях из-за проблем с токосъемом и циркуляцией электролита.
2. Конверсионные покрытия (Хроматирование и бесхроматные аналоги)
Химическая обработка поверхности с образованием защитной пленки толщиной 0,5–4 мкм. Традиционное хроматирование (по стандарту MIL-DTL-5541) обеспечивает превосходную защиту и служит отличным грунтом под покраску. Однако из-за токсичности шестивалентного хрома европейские и российские стандарты (RoHS, REACH) жестко ограничивают его применение.
Современная альтернатива — бесхроматные конверсионные покрытия на основе циркония, титана или редкоземельных металлов. Они обеспечивают защиту класса C4 по ISO 12944, но требуют строгого контроля параметров ванны (pH, температура, время выдержки). Для тонкостенных деталей это один из наименее рискованных методов, так как он не меняет геометрические размеры изделия.
3. Порошковая полимерная окраска
Нанесение полимерного слоя (эпоксидные, полиэфирные, гибридные порошки) с последующей полимеризацией в печи. Толщина слоя составляет 60–120 мкм.
Ключевой плюс: Полная изоляция металла от окружающей среды. Это барьерная защита, которая эффективно работает даже в морских условиях при правильном выборе грунта.
Инженерный нюанс: Качество защиты на 90% зависит от подготовки поверхности. Если после литья остались микропоры или следы разделительной смазки, краска отслоится в течение 6–12 месяцев. Поэтому для литых деталей обязателен этап дробеструйной обработки и фосфатирования перед нанесением порошка.
4. Микродуговое оксидирование (МДО / PEO)
Технология будущего для высоконагруженных узлов. Позволяет создавать керамикоподобные покрытия толщиной до 200 мкм, интегрированные в основу металла. Покрытие выдерживает температуры до 1000°C и обладает диэлектрическими свойствами.
Этот метод идеален для деталей двигателей, тормозных систем и элементов энергетического оборудования, где сочетаются высокие температуры и абразивный износ. Однако высокая стоимость оборудования и энергозатраты делают МДО экономически оправданным только для деталей с высокими маржинальными требованиями.
| Метод защиты | Толщина слоя (мкм) | Стойкость к соли (часов в камере соляного тумана) | Влияние на геометрию | Применимость для сложных полостей |
|---|---|---|---|---|
| Анодирование (твердое) | 20–50 | 500–1000 | Изменение размеров на ±10–25 мкм | Низкая (требуется спец. подвеска) |
| Бесхроматная конверсия | 0.5–2.0 | 100–300 (как грунт) | Незначительное | Высокая |
| Порошковая окраска | 60–120 | 1000–1500 (с грунтом) | Значительное (требует припусков) | Средняя (эффект клетки Фарадея) |
| Микродуговое оксидирование (МДО) | 50–200 | > 2000 | Изменение размеров на ±50–100 мкм | Средняя |
При выборе метода всегда учитывайте совместимость материалов. Например, если алюминиевая деталь будет контактировать с медью или нержавеющей сталью в влажной среде, необходимо использовать изолирующие прокладки или герметики, иначе контактная коррозия уничтожит алюминий за считанные недели, независимо от качества покрытия.
Роль литейной технологии в формировании коррозионной стойкости
Многие закупщики совершают классическую ошибку: они рассматривают литье и антикоррозионную защиту как два независимых процесса. На практике качество поверхности отливки напрямую определяет долговечность защитного покрытия. Пористость, газовые раковины и остатки формовочной смеси становятся очагами начала коррозии, которая распространяется под покрытием, вызывая его вздутие и отслоение.
Именно здесь на первый план выходят технологии прецизионного литья. Традиционное литье под давлением часто оставляет на поверхности микротрещины и зоны с повышенным содержанием оксидов, которые трудно удалить даже при глубоком травлении. В нашей практике мы столкнулись с кейсом, когда партия корпусов для телекоммуникационного оборудования, изготовленная методом литья под давлением, начала корродировать через 8 месяцев эксплуатации в умеренном климате. Причина крылась в поверхностной пористости, куда проникла влага. Замена технологии на вакуумное литье по выплавляемым моделям (по гипсовым формам) решила проблему радикально.
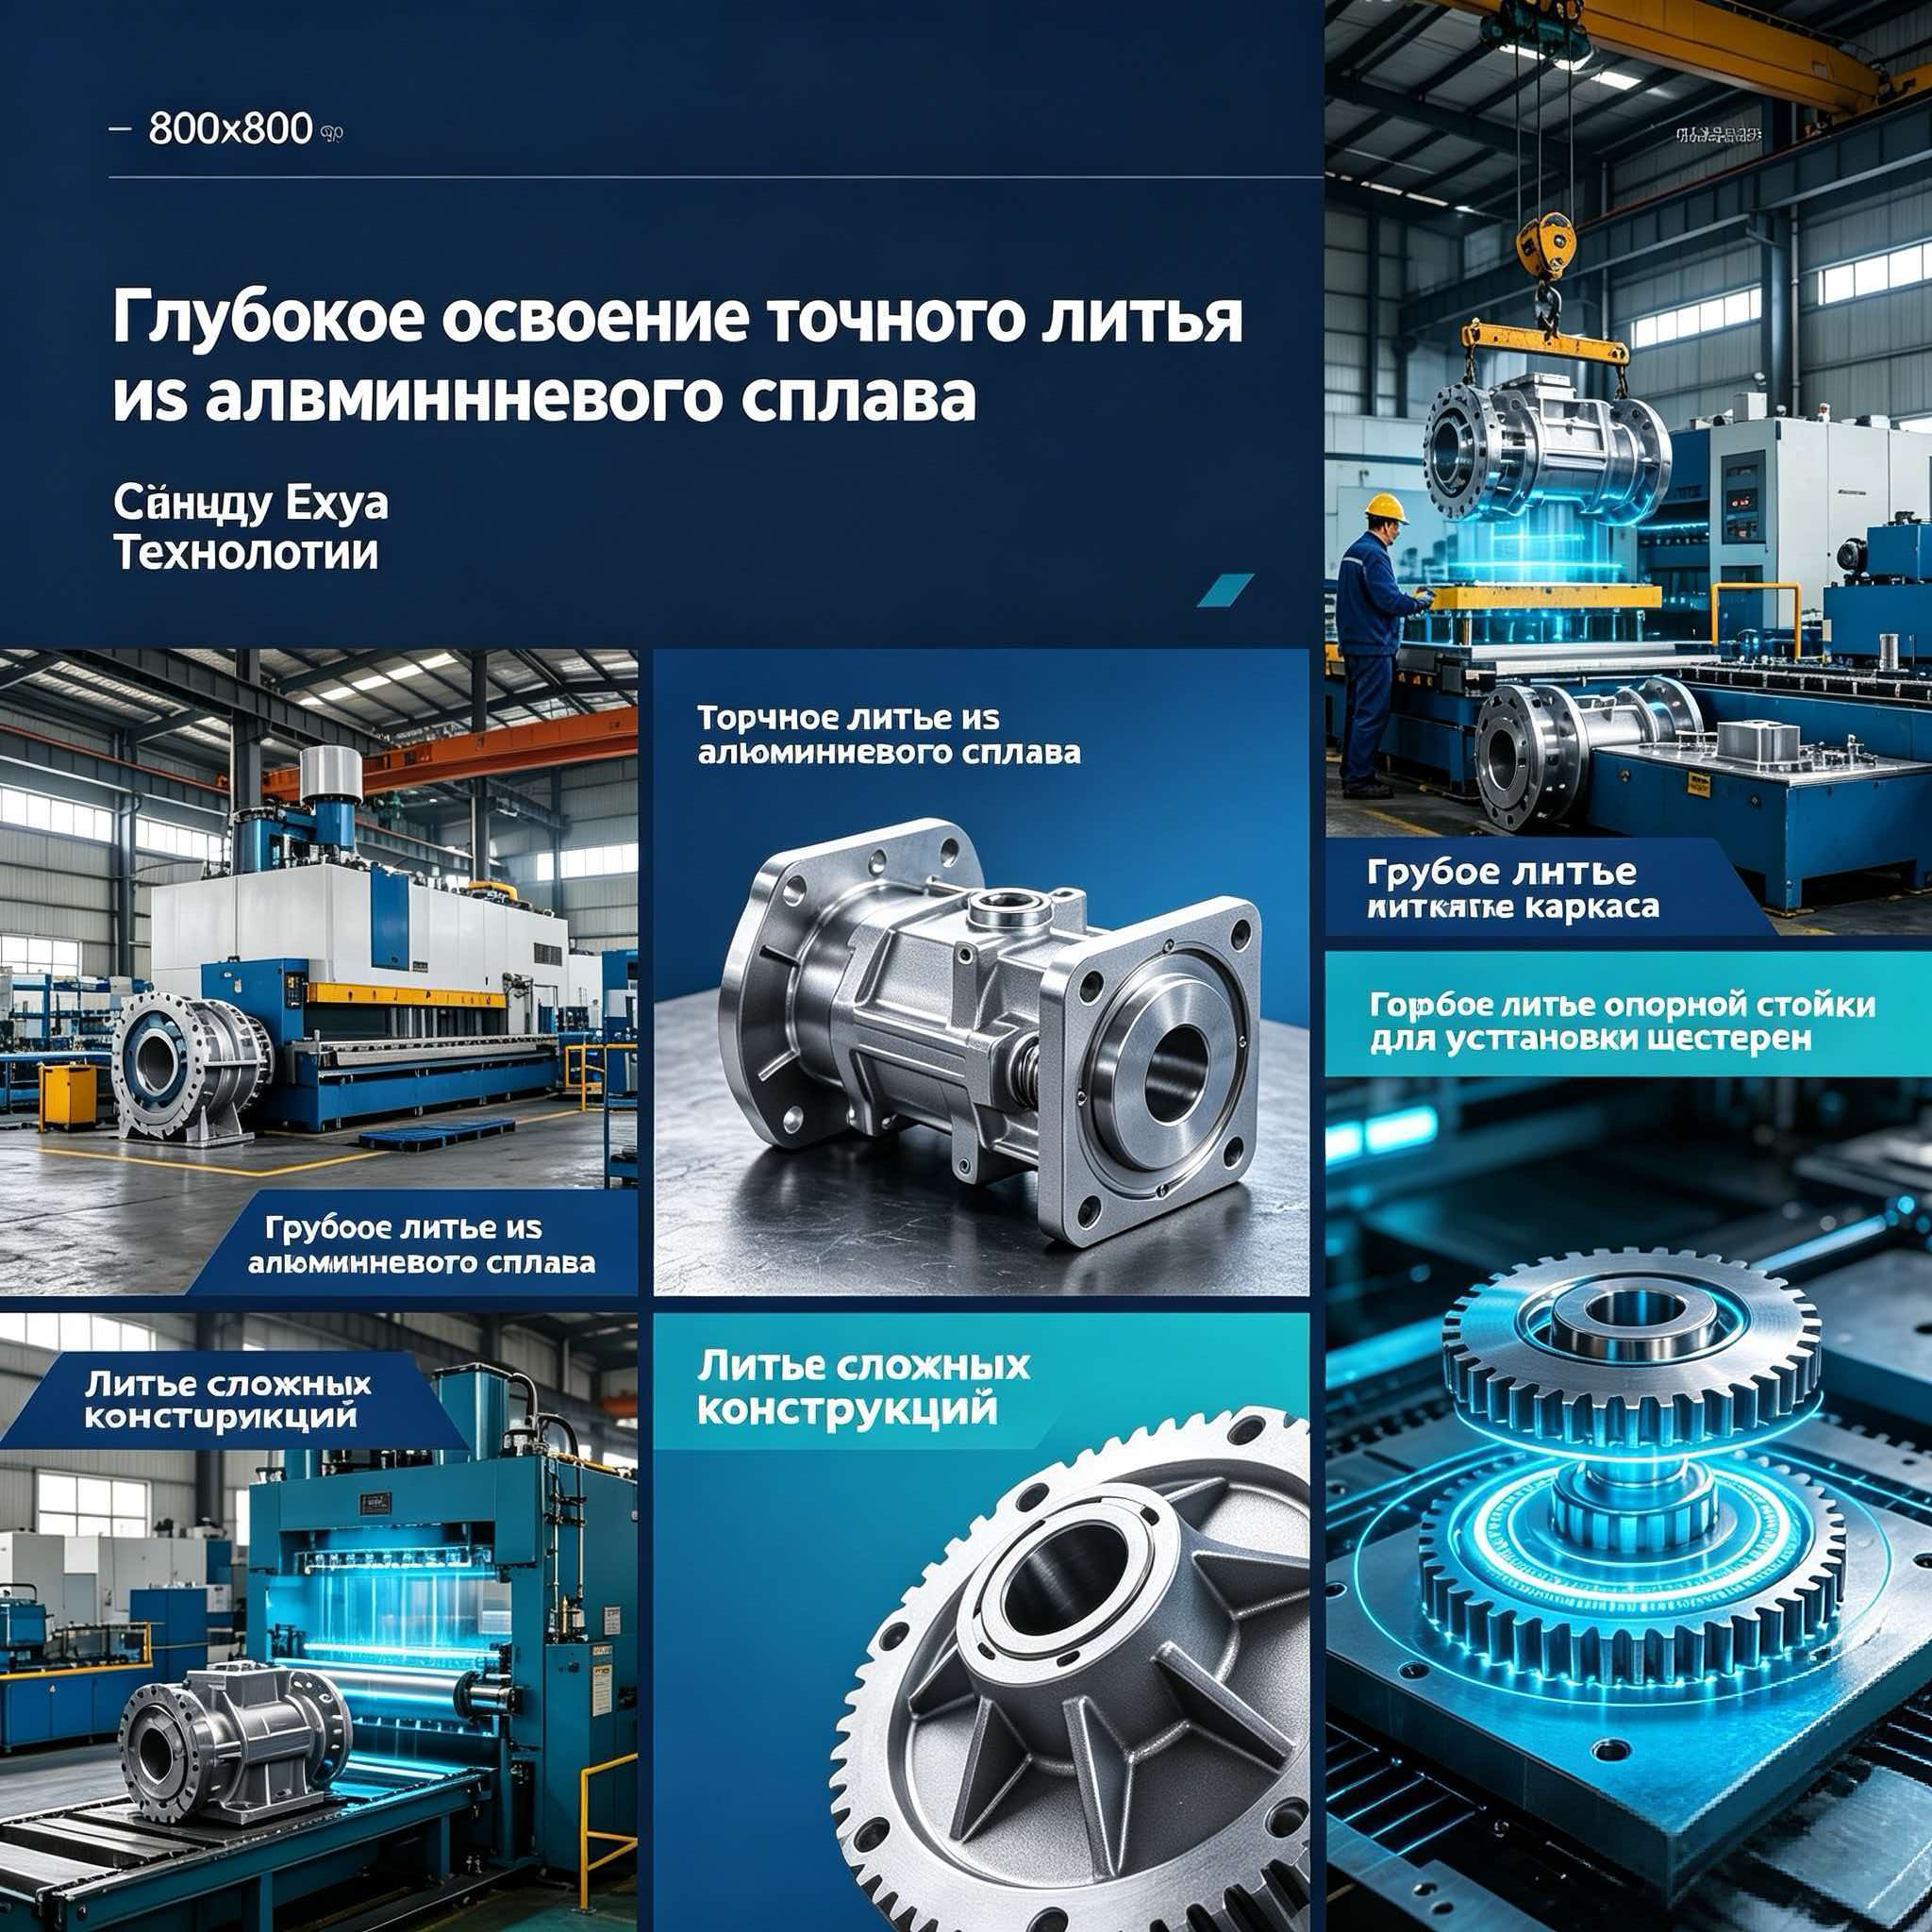
ООО «Чэнду Йехуа наука и техника» специализируется именно на этом высокотехнологичном сегменте. Использование гипсовых форм позволяет получать отливки с качеством поверхности, близким к зеркальному (Ra 1.6–3.2 мкм), что существенно снижает потребность в механической зачистке перед нанесением защитных покрытий. Гипсовая форма обладает высокой газопроницаемостью, что исключает захват воздуха и образование газовых раковин — главных врагов коррозионной стойкости.
Кроме того, технология вакуумного литья, применяемая на предприятии, позволяет изготавливать тонкостенные детали (от 1 мм) со сложной внутренней геометрией. Для таких изделий традиционные методы защиты часто недоступны. Например, анодирование трубы диаметром 300 мм с толщиной стенки 2.5 мм и сложным внутренним оребрением крайне затруднено из-за неравномерного распределения тока. Литье по выплавляемым моделям от «Чэнду Йехуа» позволяет создать деталь, которая изначально имеет минимальное количество скрытых полостей, требующих защиты, либо обеспечивает такую чистоту поверхности, что достаточно нанесения легкого конверсионного слоя.
Производственная база компании, оснащенная 82 комплектами автоматизированного оборудования, включая вакуумные заливочные ванны и системы рентгеновского контроля в реальном времени, гарантирует отсутствие внутренних дефектов. Каждая отливка проходит проверку на спектральном анализаторе Oxford (Германия) для подтверждения точного химического состава сплава. Чистота сплава (особенно контроль содержания железа и кремния) является фундаментом для успешного нанесения любого антикоррозионного покрытия.
Практические рекомендации по проектированию для улучшения защиты
- Избегайте застойных зон: Конструируйте детали так, чтобы влага не могла скапливаться в углублениях. Добавляйте дренажные отверстия в закрытые полости.
- Учитывайте припуски на покрытие: Если требуется порошковая окраска, закладывайте припуск 0.1–0.15 мм на сторону. Для анодирования достаточно 0.02–0.05 мм.
- Единый материал: Старайтесь избегать контактов разнородных металлов в одном узле. Если это невозможно, используйте изолирующие втулки из полимеров.
- Контроль качества литья: Требуйте от поставщика предоставления протоколов рентгеновского контроля (по стандартам ASTM E155 или ГОСТ 7512) для критических узлов. Наличие невидимых глазу пор сведет на нет любую дорогую покраску.
Стандартизация и контроль качества: требования ТР ТС и ISO
Для поставок на рынок России и стран ЕАЭС продукция должна соответствовать техническим регламентам Таможенного союза. В частности, ТР ТС 010/2011 «О безопасности машин и оборудования» предъявляет строгие требования к материалам, контактирующим с рабочей средой. Коррозионная стойкость является ключевым параметром безопасности, влияющим на срок службы оборудования.
Лаборатория ООО «Чэнду Йехуа наука и техника» оснащена современным испытательным комплексом, включающим трехмерные координатно-измерительные машины Hexagon и лазерные 3D-сканеры Xingchuang (Канада). Это позволяет контролировать не только геометрию, но и качество поверхности перед отправкой заказчику. Компания имеет статус налогоплательщика класса А и располагает активами свыше 80 миллионов юаней, что подтверждает её финансовую устойчивость и способность выполнять крупные долгосрочные контракты.
Наличие 32 патентов, включая фундаментальные изобретения в области гипсового литья (патенты № ZL 2011 10005148.0 и ZL 2011 10005147.6), свидетельствует о глубокой инженерной экспертизе предприятия. Получение Национальной премии в области научно-технического прогресса (сертификат № 2020-J-215-2-04-D03) за разработку технологии контролируемого давления подчеркивает лидерство компании в создании высококачественных алюминиевых отливок.
При заказе партии важно запрашивать не только сертификат соответствия, но и протоколы испытаний на коррозионную стойкость (например, результаты тестов в камере соляного тумана по ГОСТ 9.308-85 или ISO 9227). Это единственный объективный способ подтвердить заявленные характеристики защиты.
Заключение: стратегия выбора поставщика для долгосрочных проектов
Защита алюминиевых сплавов от коррозии — это не просто нанесение краски или анодирование. Это комплексный инженерный процесс, начинающийся с выбора чистого сплава и технологии литья, продолжающийся через прецизионную механическую обработку и завершающийся нанесением функционального покрытия. Ошибки на любом из этих этапов приводят к кратному росту затрат на обслуживание и репутационным потерям.
Сотрудничество с производителем, который контролирует весь цикл — от создания восковой модели до финального контроля качества на координатно-измерительных машинах, — является единственной гарантией получения продукта, соответствующего самым строгим требованиям авиакосмической, энергетической и электронной отраслей. Опыт ООО «Чэнду Йехуа наука и техника» в производстве тонкостенных отливок со сложной геометрией демонстрирует, что правильная литейная технология сама по себе является мощным инструментом повышения коррозионной стойкости, снижая зависимость от дорогостоящих постобрабатывающих покрытий.
Если вы сталкиваетесь с проблемами коррозии в ваших текущих проектах или ищете надежного партнера для производства высокоточных алюминиевых компонентов, мы готовы предоставить техническую консультацию и расчет стоимости.