

Литье сложных конструкций с внутренними полостями: обзор
2026-10-15
- Технологические вызовы при создании полых алюминиевых конструкций
- Почему гипсовые формы и вакуумное литье становятся стандартом для сложных полостей
- Сравнительный анализ технологий литья сложных конструкций
- Контроль качества: что находится внутри?
- Практические кейсы: от концепции до готового изделия
- Как выбрать поставщика для сложных отливок: чек-лист
- Заключение и следующие шаги
Технологические вызовы при создании полых алюминиевых конструкций
Главное за 30 секунд:
- Сложность геометрии: Литье деталей с внутренними полостями и обратными выступами требует отказа от традиционных песчаных форм в пользу гипсовых моделей и вакуумных технологий.
- Критичность контроля: Невидимые дефекты (раковины, непроливы) внутри полостей недопустимы; необходим рентген-контроль и промышленная эндоскопия на этапе производства, а не только на приемке.
- Экономическая эффективность: Использование прецизионного литья по выплавляемым моделям позволяет снизить объем механической обработки на 60–80% и исключить сборку нескольких деталей в одну.
Проектирование и производство корпусных деталей для авиакосмической отрасли, высокоточной электроники и энергетического оборудования часто упирается в физическое ограничение традиционных методов литья. Инженеры сталкиваются с дилеммой: как создать герметичную, легкую конструкцию со сложной системой внутренних каналов охлаждения или кабель-каналов, не увеличивая вес детали за счет лишних фланцев и крепежных элементов?
Классическое литье под давлением или в кокиль имеет серьезные ограничения при работе с глубокими внутренними полостями. Извлечение стержней из узких каналов часто приводит к повреждению формы или самой отливки. Альтернатива — сварка нескольких листовых элементов — нарушает целостность материала, создает зоны термического влияния и ухудшает электромагнитные характеристики изделия.
В нашей практике мы неоднократно наблюдали ситуации, когда попытка сэкономить на технологии формообразования приводила к браку до 40% партии. Типичный пример: обрушение внутреннего давления в гидравлическом блоке из-за микропористости стенки толщиной 2 мм, возникшей из-за неправильного выбора материала стержня. Решение этой проблемы лежит в плоскости применения специализированных технологий, таких как вакуумное литье по гипсовым формам, которое позволяет реализовывать геометрию, ранее считавшуюся «непроизводимой».
Почему гипсовые формы и вакуумное литье становятся стандартом для сложных полостей
Для получения отливок с минимальной толщиной стенки и развитой внутренней структурой традиционные песчано-глинистые смеси не подходят. Они обладают низкой газопроницаемостью и грубой поверхностью, что требует значительных припусков на механическую обработку. В случаях, когда речь идет о тонкостенных полых отливках с толщиной стенки от 1 мм, каждый грамм лишнего металла и каждая микронная неровность имеют критическое значение.
Технология литья по выплавляемым моделям в гипсовые формы (Investment Casting with Gypsum Molds) решает эти задачи за счет трех ключевых факторов:
- Высокая точность воспроизведения: Гипсовая форма обеспечивает класс точности до CT4-CT5 по ISO 8062, что позволяет получать поверхности, близкие к финальным требованиям чертежа.
- Газопроницаемость и вакуумирование: Гипс обладает микропористой структурой, которая в сочетании с вакуумированием формы перед заливкой позволяет металлу заполнять самые узкие каналы без захвата воздуха.
- Отсутствие разъема формы: Монолитная гипсовая оболочка позволяет создавать обратные выступы и внутренние полости любой конфигурации, так как форма разрушается после остывания отливки.
Опыт показывает, что для алюминиевых сплавов этот метод является оптимальным балансом между стоимостью инструмента и качеством готового изделия. В отличие от керамических форм, гипс дешевле и быстрее в подготовке, что делает технологию рентабельной даже для средних серий.
Инженерная рекомендация: При проектировании детали с внутренними полостями всегда закладывайте радиусы скругления не менее 1.5–2 мм во внутренних углах. Это снизит риск образования трещин при термоударе во время заливки и улучшит распределение напряжений в готовом изделии.
Проблема удаления воска и газовыделения
Один из самых ответственных этапов — dewaxing (удаление восковой модели). Если процесс проведен некорректно, остатки воска могут вступить в реакцию с алюминием, образуя карбиды и шлаковые включения внутри полости. Более того, быстрое испарение воска может разрушить хрупкую гипсовую форму.
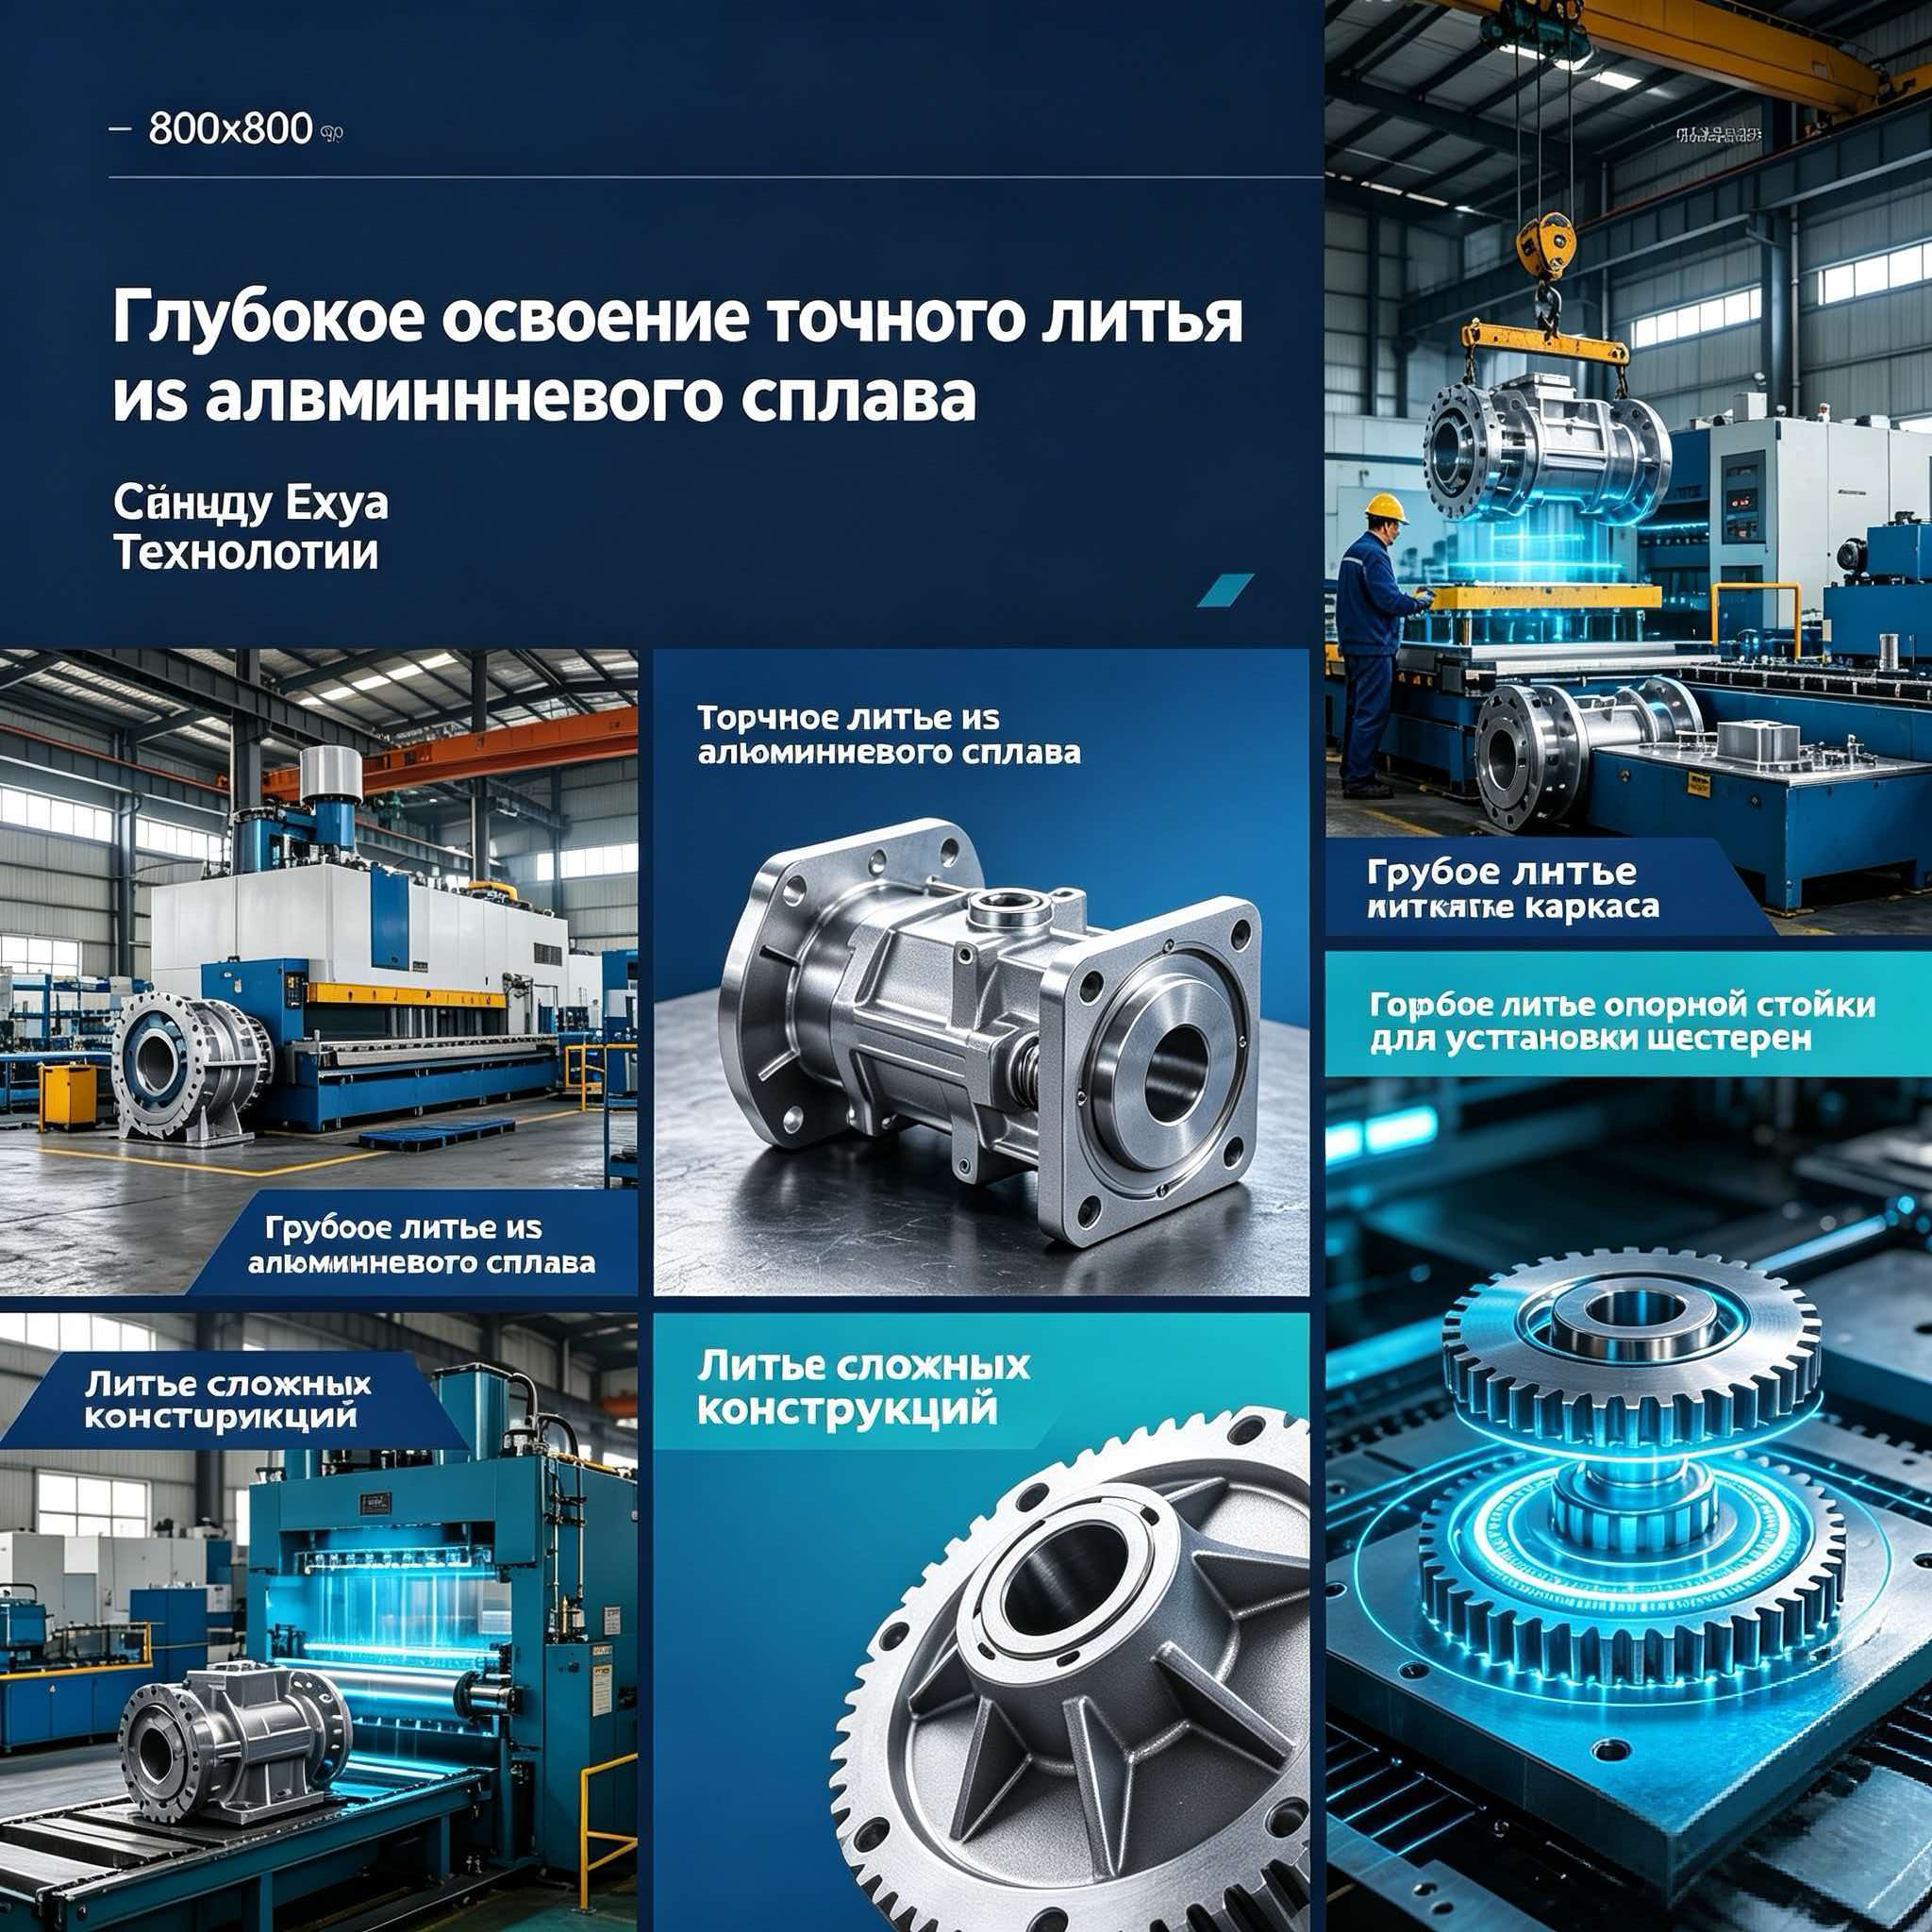
На производственной базе ООО «Чэнду Йехуа наука и техника» этот процесс автоматизирован. Использование специализированных автоклавов и печей обжига позволяет контролировать скорость повышения температуры. Мы используем запатентованный «Большой гипсовый метод точного литья» (патент № ZL 2011 10005148.0), который регламентирует температурные градиенты при удалении модельного состава. Это гарантирует, что внутренняя поверхность полости останется чистой и гладкой, без нагара, который невозможно удалить постфактум.
Вакуумная заливка как гарантия отсутствия пористости
Даже идеальная форма не спасет от пористости, если металл заливается в атмосферу. Воздух, trapped (захваченный) в сложных внутренних лабиринтах отливки, образует раковины. Решение — заливка в вакуумной камере.
Оборудование для вакуумной заливки, применяемое на нашем предприятии, создает разрежение, которое удаляет воздух из формы непосредственно перед подачей металла. Давление контролируется с точностью до паскалей. Это особенно важно для тонкостенных деталей (1–2.5 мм), где сопротивление потоку металла высоко. Без вакуума металл просто не успеет заполнить дальние углы полости до начала кристаллизации.
Сравнительный анализ технологий литья сложных конструкций
Для технических директоров и закупщиков важно понимать, где проходит граница применимости различных методов. Ниже приведена сравнительная таблица, основанная на реальных производственных данных для алюминиевых сплавов (АК12, AlSi10Mg).
| Параметр | Литье в песчаные формы | Литье под давлением (HPDC) | Вакуумное литье по гипсовым формам (Yehua Tech) |
|---|---|---|---|
| Минимальная толщина стенки | 3.5 – 5.0 мм | 1.5 – 2.0 мм (с риском пористости) | 1.0 – 1.5 мм (стабильное качество) |
| Шероховатость поверхности (Ra) | 12.5 – 25 мкм | 1.6 – 3.2 мкм | 1.6 – 3.2 мкм (без дополнительной обработки) |
| Сложность внутренних полостей | Низкая (ограничено стержнями) | Средняя (проблемы с эвакуацией газа) | Высокая (любая геометрия, обратные выступы) |
| Внутренняя пористость | Высокая вероятность | Средняя (требуется пропитка) | Минимальная (вакуумная дегазация) |
| Необходимость мехобработки | Высокая (до 70% объема) | Средняя (только сопрягаемые поверхности) | Низкая (только критические узлы) |
| Экономическая целесообразность | Единичные/крупные отливки | Массовое производство (>10 000 шт.) | Серийное производство (от 50 до 5000 шт.) |
Как видно из таблицы, вакуумное литье по гипсовым формам занимает нишу между дорогим единичным прототипированием и массовым литьем под давлением. Оно идеально подходит для партий, где требуется высокая точность и сложная геометрия, но объемы не оправдывают стоимость стальных пресс-форм для HPDC.
Контроль качества: что находится внутри?
Главный страх заказчика при заказе полых отливок — невозможность визуально оценить качество внутренних стенок. Традиционный ультразвуковой контроль (УЗК) может быть затруднен сложной геометрией и малой толщиной стенок. Разрушающий контроль (разрезка образцов) дает информацию только о конкретной точке и убивает деталь.
В современной практике B2B-поставок для ответственных отраслей (авиация, медтехника) необходим неразрушающий контроль 100% продукции или репрезентативной выборки с высокой достоверностью.
Рентгеновская дефектоскопия в реальном времени
На предприятии ООО «Чэнду Йехуа наука и техника» внедрена система рентгеновского контроля, позволяющая визуализировать внутреннюю структуру отливки в режиме реального времени. Это оборудование выявляет:
- Скрытые раковины и поры внутри стенок толщиной от 1 мм.
- Остатки модельного состава в глухих полостях.
- Трещины, возникшие при охлаждении.
Такой подход соответствует строгим стандартам аэрокосмической отрасли и позволяет предоставлять клиентам цифровые отчеты о качестве каждой партии. Мы не просто отправляем детали — мы отправляем подтвержденную геометрию и целостность.
Измерение геометрии внутренних полостей
Проверить внешний контур можно штангенциркулем или КИМ (координатно-измерительной машиной). Но как проверить диаметр внутренней трубки длиной 300 мм и толщиной стенки 2.5 мм, если доступ к ней ограничен?
Здесь на помощь приходят промышленные эндоскопы и лазерное 3D-сканирование. Наши инженеры используют эндоскопы высокого разрешения для визуального осмотра внутренней поверхности на наличие дефектов литья. Для критически важных размеров применяется обратное инжиниринг: сравнение данных 3D-сканирования внешней поверхности с CAD-моделью, что косвенно подтверждает правильность формирования внутренней полости, так как толщина стенки задается точностью восковой модели и нанесения гипса.
Важно: При заказе отливок со сложными внутренними каналами всегда уточняйте требования к чистоте внутренней поверхности. Для гидравлических систем требуется удаление оксидной пленки, что достигается методом гидроабразивной очистки или химического травления, которые также доступны в нашем технологическом цикле.
Практические кейсы: от концепции до готового изделия
Рассмотрим два реальных сценария, где применение технологии вакуумного литья по гипсовым формам дало максимальный экономический и технический эффект.
Кейс 1: Корпус датчика для авиационной системы
Задача: Изготовить герметичный корпус из алюминиевого сплава с внутренними ребрами жесткости и каналами для проводки. Толщина стенки — 1.2 мм. Ранее деталь собиралась из двух половин, сваренных аргоном, что требовало последующей герметизации и тестирования на течь. Процент брака при сварке достигал 15%.
Решение: Переход на монолитное литье по выплавляемым моделям. Восковая модель включала в себя все внутренние элементы. Гипсовая форма позволила получить отливку без швов.
Результат:
- Вес детали снизился на 12% за счет оптимизации геометрии ребер.
- Исключена операция сварки и проверки на герметичность каждого изделия.
- Электромагнитная экранировка улучшилась благодаря отсутствию разрывов контура.
Кейс 2: Теплообменник с трубчатыми полостями
Задача: Производство теплообменных элементов с диаметром внутренних каналов 10 мм и общей длиной пути 300 мм. Традиционное сверление невозможно из-за изгибов канала. Литье в песчаные формы давало шероховатость, снижающую теплопередачу.
Решение: Использование восковых стержней, формирующих каналы, и вакуумная заливка алюминиевым сплавом с высокой теплопроводностью.
Результат:
- Достигнута шероховатость внутренней поверхности Ra 3.2, что обеспечило расчетный коэффициент теплопередачи.
- Отсутствие механической обработки внутренних поверхностей снизило себестоимость на 40%.
- Полная герметичность подтверждена рентген-контролем.
Подобные решения регулярно реализуются специалистами ООО «Чэнду Йехуа наука и техника». Благодаря наличию собственного парка из 82 единиц оборудования, включая пятикоординатные обрабатывающие центры и установки для вакуумного литья, мы контролируем весь цикл. Это позволяет нам гарантировать соблюдение сроков поставки и стабильность параметров от партии к партии.
Как выбрать поставщика для сложных отливок: чек-лист
Выбор партнера для производства нестандартных литых изделий — это риск-менеджмент. Ошибка в выборе подрядчика может привести к срыву сроков запуска продукта в серию. На что обращать внимание при аудите потенциального производителя?
- Наличие собственных патентов и R&D: Компания должна не просто лить, а разрабатывать технологию под вашу деталь. Наличие патентов (как наши патенты на большой гипсовый метод) говорит о глубоком понимании физики процесса.
- Лабораторная база: Запросите список измерительного оборудования. Если у поставщика нет собственного рентгена или спектрометра, он будет отдавать образцы на сторону, что увеличит сроки и стоимость контроля.
- Опыт работы с тонкими стенками: Попросите показать примеры отливок со стенкой менее 2 мм. Это маркер технологической зрелости.
- Прозрачность процессов: Поставщик должен быть готов предоставить видео или фотоотчет с этапов wax injection (восковка), сборки пакета, заливки и контроля.
ООО «Чэнду Йехуа наука и техника», расположенное в промышленном парке Сантай Циндунба (провинция Сычуань), полностью соответствует этим критериям. Являясь налогоплательщиком класса А с активами свыше 80 миллионов юаней, мы инвестируем в развитие компетенций наших 96 профильных специалистов. Наша философия прагматизма и честности означает, что мы заранее предупредим вас, если конструкция детали технологически неоптимальна для литья, и предложим изменения для снижения costs (издержек) без потери функциональности.
Заключение и следующие шаги
Литье сложных конструкций с внутренними полостями — это не просто производственная операция, это инженерное искусство, требующее симбиоза точного моделирования, качественных материалов и строгого контроля. Переход на технологии вакуумного литья по гипсовым формам открывает возможности для создания более легких, прочных и функциональных изделий, недоступных при использовании традиционных методов.
Если вы столкнулись с задачей изготовления тонкостенных алюминиевых отливок со сложной внутренней геометрией, не идите на компромиссы с качеством. Доверьте реализацию вашего проекта профессионалам с подтвержденным опытом и современной технической базой.
Готовы обсудить ваш чертеж? Наши инженеры проведут бесплатный технологический аудит конструкции и подготовят коммерческое предложение с оценкой сроков и стоимости.