

Изготовление литых деталей на заказ по чертежам – Поставщик
2026-10-15
- Ключевые аспекты прецизионного литья: от геометрии до металлургии
- Почему гипсовые формы превосходят традиционные методы для сложных алюминиевых отливок
- Технологическая экспертиза ООО «Чэнду Йехуа наука и техника»
- Критерии выбора поставщика: как избежать рисков в B2B-закупках
- Отраслевые применения: где необходима максимальная точность
- Часто задаваемые вопросы (FAQ) по заказу литья
- Заключение: инвестиция в качество, а не просто покупка детали
Ключевые аспекты прецизионного литья: от геометрии до металлургии
Главное за 30 секунд:
- Технологический прорыв: Вакуумное литье по выплавляемым гипсовым моделям позволяет достигать толщины стенки 1 мм и создавать сложные внутренние полости, недоступные для традиционного литья под давлением или в песчаные формы.
- Экономия на постобработке: Точность литья класса CT4-CT5 (по ГОСТ/ISO) исключает необходимость масштабной механической обработки, снижая себестоимость детали на 30–45% за счет минимизации отходов материала и машинного времени.
- Гарантия качества: Использование спектрометров Oxford и КИМ Hexagon на каждом этапе обеспечивает соответствие требованиям аэрокосмической отрасли и энергетики, подтвержденное 32 патентами и национальными наградами в области материаловедения.
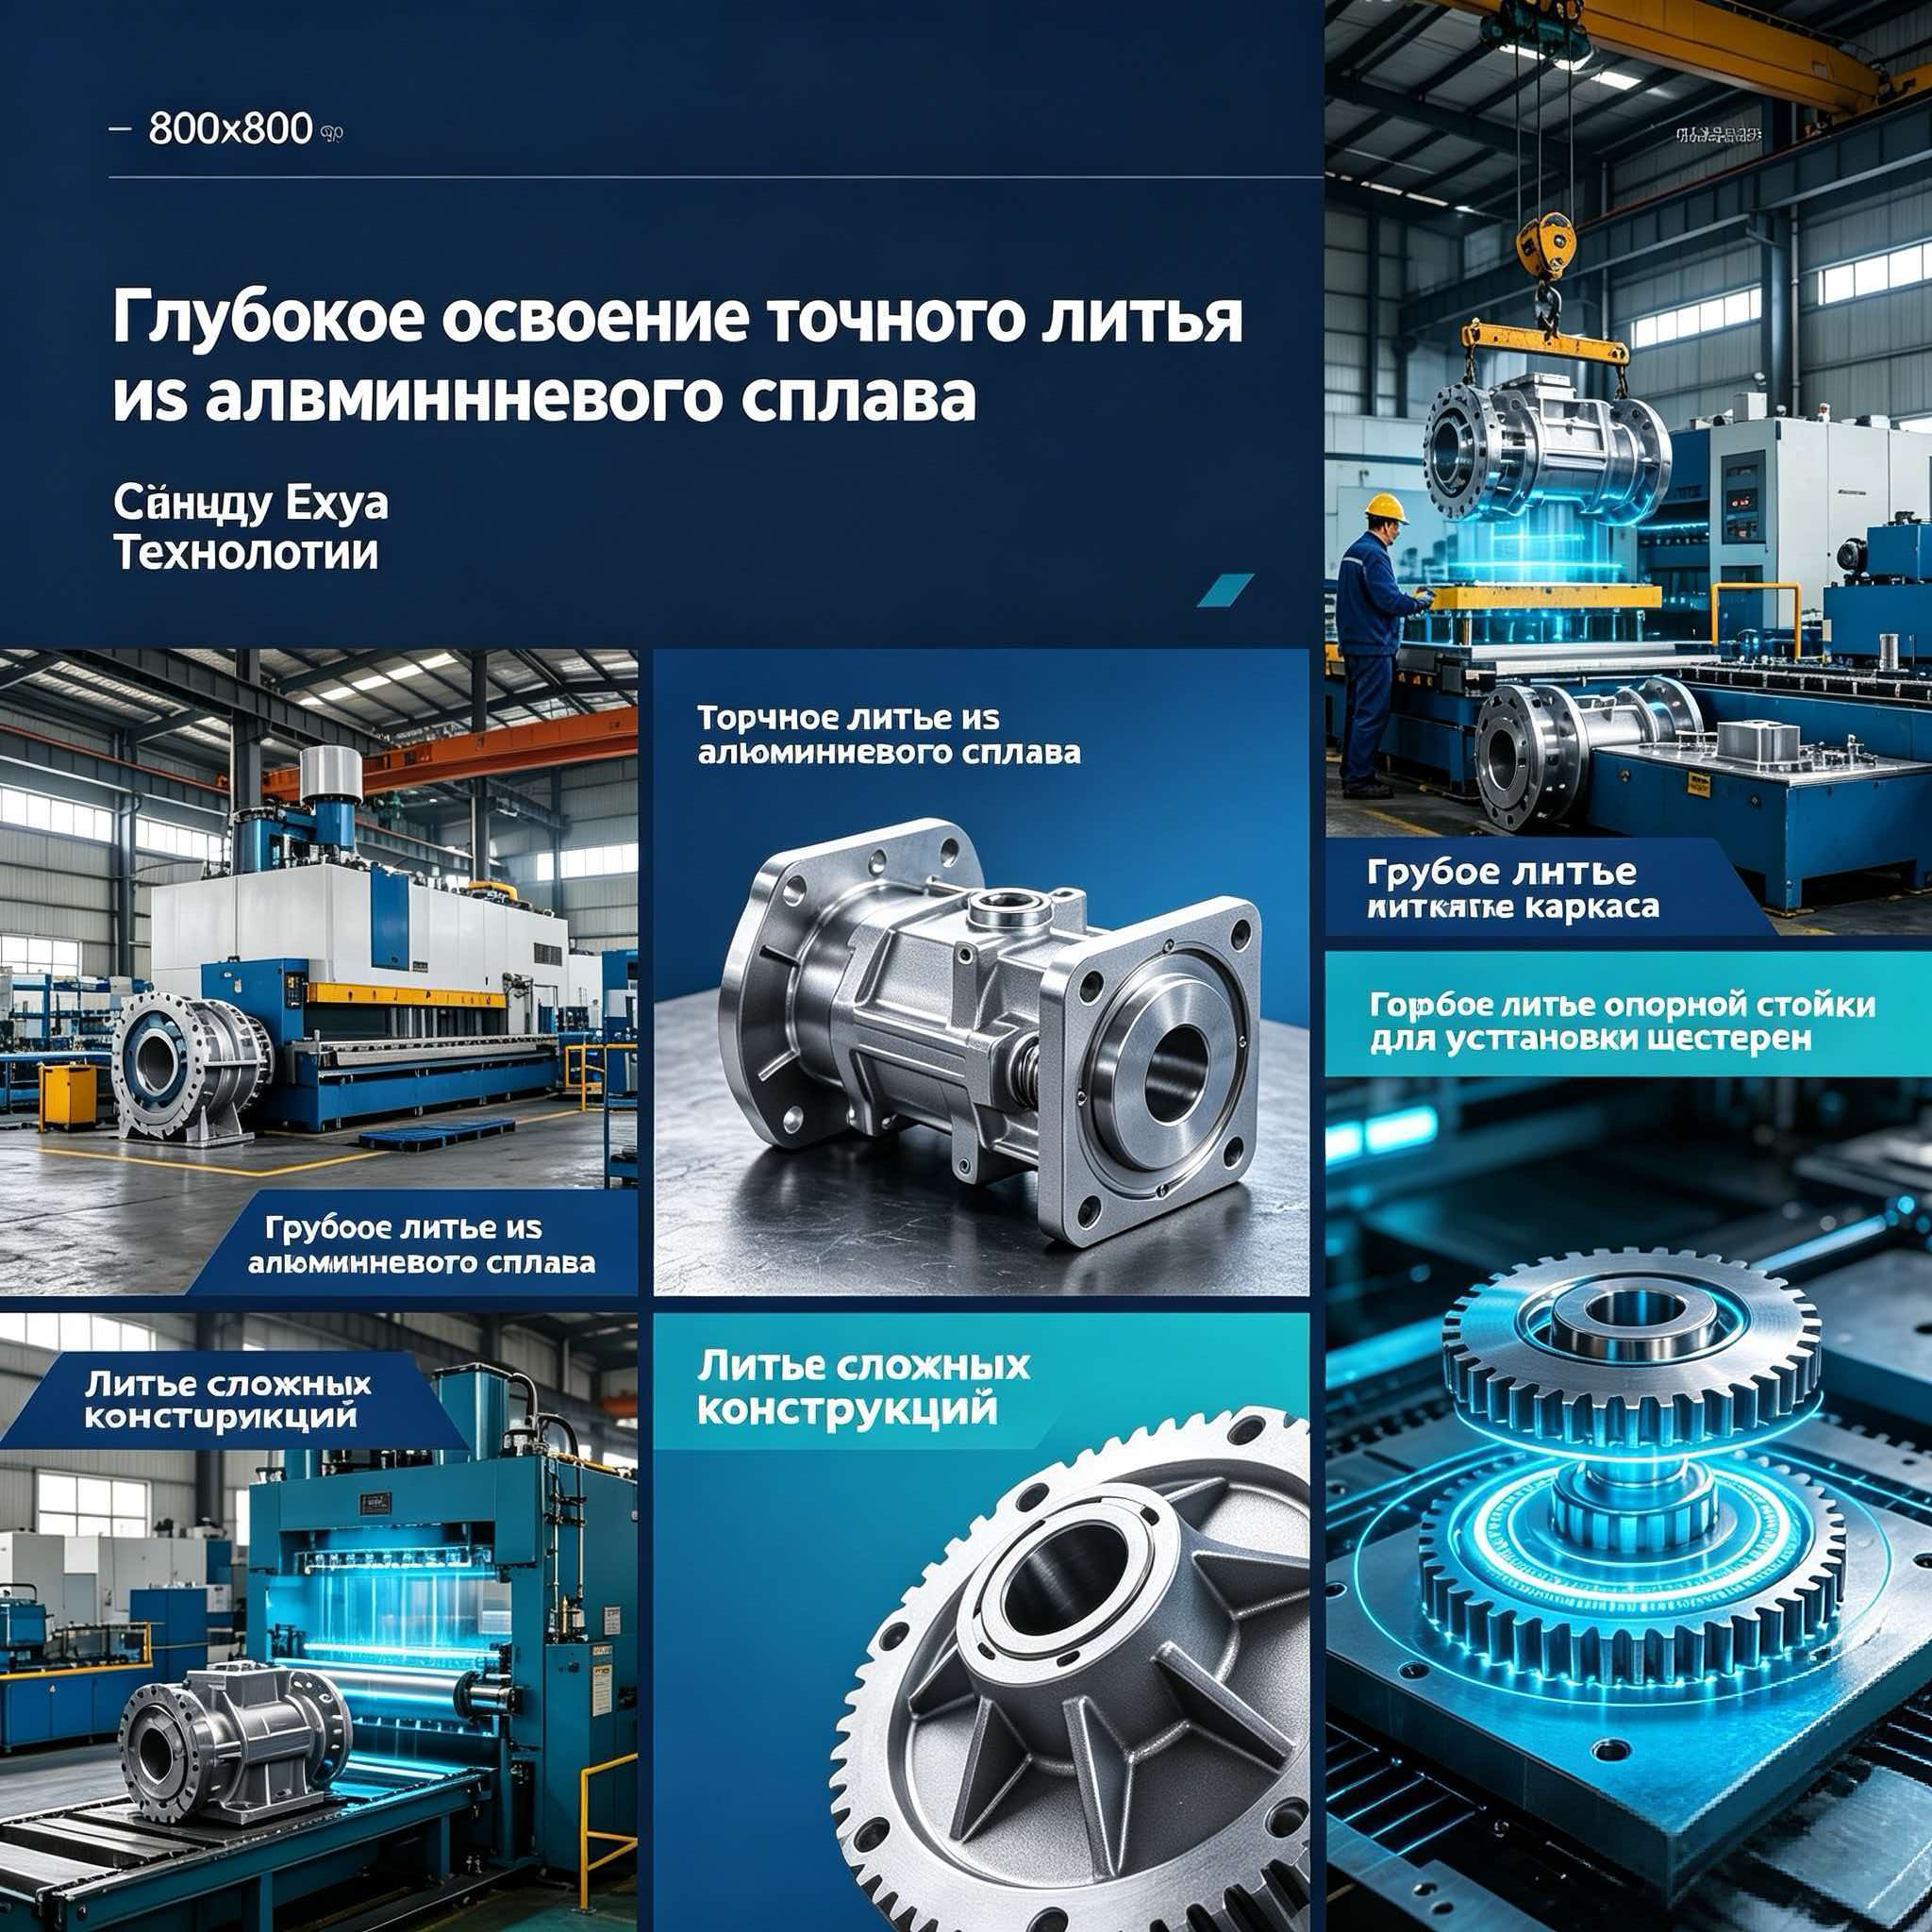
В современной инженерии выбор метода формообразования определяет не только стоимость конечного продукта, но и его эксплуатационные характеристики. Когда речь заходит о изготовлении литых деталей на заказ по чертежам, инженеры-конструкторы и закупщики часто сталкиваются с дилеммой: выбрать дешевое, но неточное песчаное литье или дорогостоящее высокоточное литье по выплавляемым моделям. Однако существует «золотая середина», которая сочетает в себе геометрическую свободу первого и точность второго — это вакуумное литье алюминиевых сплавов по гипсовым формам.
Данный метод критически важен для отраслей, где масса изделия напрямую влияет на энергоэффективность (авиация, электромобили), а сложность внутренних каналов определяет функциональность (теплообменники, корпуса РЭА). В отличие от стандартных процессов, гипсовое литье позволяет реализовывать undercut’ы (обратные выступы) и тонкостенные структуры без использования сложных металлических стержней, которые часто становятся причиной брака при извлечении отливки.
Наш опыт показывает, что главная ошибка при проектировании таких деталей — игнорирование усадки сплава на этапе 3D-моделирования. Неправильный расчет коэффициентов линейного расширения приводит к тому, что готовая деталь не входит в сборочный узел. Именно поэтому поставщик должен обладать не просто литейным цехом, а полноценным инженерным бюро, способным провести симуляцию заполнения формы до начала производства.
Почему гипсовые формы превосходят традиционные методы для сложных алюминиевых отливок
Традиционное литье под давлением (High Pressure Die Casting, HPDC) имеет жесткие ограничения по геометрии. Металлическая форма не позволяет создавать внутренние полости сложной конфигурации без применения выдвижных стержней, что удорожает инструмент и увеличивает цикл производства. Песчаное литье, напротив, дает свободу форм, но страдает от низкой точности размеров и шероховатой поверхности, требующей последующей фрезеровки.
Вакуумное литье по гипсовым формам (Gypsum Mold Casting) решает эти проблемы благодаря уникальным свойствам формовочной смеси. Гипсовая модель обладает высокой газопроницаемостью и низкой теплопроводностью. Это означает, что расплавленный алюминий остывает медленнее, чем в металлической форме, что позволяет металлу полностью заполнить даже микроскопические каналы толщиной до 1 мм before затвердевания. Одновременно с этим, вакуумная откачка воздуха из формы предотвращает образование газовых раковин и пористости — главного бича алюминиевого литья.
Рассмотрим сравнительные характеристики методов в таблице ниже:
| Параметр | Литье в песчаные формы | Литье под давлением (HPDC) | Вакуумное литье по гипсу (Yehua Tech) |
|---|---|---|---|
| Минимальная толщина стенки | 3.5 – 5.0 мм | 0.8 – 1.5 мм (ограниченная геометрия) | 1.0 – 2.5 мм (сложная геометрия) |
| Точность размеров (класс) | CT10 – CT12 | CT5 – CT7 | CT4 – CT5 |
| Шероховатость поверхности (Ra) | 12.5 – 25 мкм | 1.6 – 3.2 мкм | 3.2 – 6.3 мкм (без доп. обработки) |
| Сложность внутренних полостей | Высокая (разрушаемые стержни) | Низкая (только простые каналы) | Очень высокая (неразрушаемые гипсовые ядра) |
| Себестоимость оснастки | Низкая | Очень высокая | Средняя (оптимально для серий 50–5000 шт.) |
Как видно из данных, гипсовое литье занимает нишу мелкосерийного и среднесерийного производства сложных деталей, где требуется баланс между точностью и стоимостью инструмента. Для инженеров это означает возможность быстрого прототипирования и запуска в серию без инвестиций в дорогостоящие стальные пресс-формы.
Инженерный кейс: решение проблемы обратных выступов
В нашей практике был случай, когда клиент разрабатывал корпус для высокочастотного фильтра связи. Конструкция требовала наличия внутренних ребер жесткости с обратным уклоном (undercut), которые невозможно было извлечь из металлической формы. Попытка использовать песчаное литье привела к смещению стержней и браку 40% партии из-за несоответствия посадочных мест. Переход на технологию вакуумного литья по гипсу позволил изготовить неразъемную гипсовую форму, которая выкрашивалась после застывания металла. Результат: 100% геометрическая точность и отсутствие необходимости в дополнительной механообработке внутренних поверхностей.
Технологическая экспертиза ООО «Чэнду Йехуа наука и техника»
Выбор подрядчика для изготовления литых деталей на заказ по чертежам требует глубокой проверки производственных компетенций. На рынке много посредников, но мало производителей с полным циклом контроля. ООО «Чэнду Йехуа наука и техника» (Chengdu Yehua Science and Technology Co., Ltd.) представляет собой пример вертикально интегрированного высокотехнологичного предприятия, специализирующегося именно на прецизионном вакуумном литье.
Основанная 7 сентября 2005 года, компания расположена в промышленном парке Сантай Циндунба (провинция Сычуань) и занимает площадь более 18 000 квадратных метров. Статус налогоплательщика класса А и объем активов свыше 80 миллионов юаней свидетельствуют о финансовой устойчивости и долгосрочных обязательствах перед партнерами. Однако главным активом является не здание, а технологическая база.
Произственный парк компании включает 82 единицы основного оборудования. Ключевыми элементами являются автоматизированные восковые инжекторы, обеспечивающие стабильность геометрии моделей, и системы вакуумной заливки, которые удаляют воздух из формы со скоростью, исключающей турбулентность потока металла. Это критически важно для получения отливок без оксидных пленок и включений.
Особого внимания заслуживает система контроля качества. В отрасли, где дефект размером в 0.1 мм может привести к отказу всей системы, визуального осмотра недостаточно. Лаборатория ООО «Чэнду Йехуа наука и техника» оснащена:
- Трехмерными координатно-измерительными машинами (КИМ) Hexagon: позволяют проводить полномасштабное сканирование геометрии детали и сравнивать её с CAD-моделью с точностью до микрон.
- Рентгеновским оборудованием реального времени: выявляет скрытые внутренние дефекты (раковины, трещины) без разрушения образца.
- Спектральными анализаторами Oxford (Германия): гарантируют химический состав сплава, что напрямую влияет на механические свойства и электромагнитную совместимость изделий.
- Лазерными 3D-сканерами Xingchuang (Канада): используются для обратного инжиниринга и контроля деформаций после термообработки.
Такая оснащенность позволяет компании реализовывать проекты высочайшей сложности: тонкостенные полые отливки с диаметром трубчатых полостей до 300 мм при толщине стенки всего 2.5 мм, а также детали с переменной толщиной стенки, которые традиционно считаются «невынимаемыми» из формы.
Критерии выбора поставщика: как избежать рисков в B2B-закупках
При заказе литья на стороне, особенно из Китая, российские закупщики часто опасаются проблем с качеством и логистикой. Чтобы минимизировать риски, необходимо оценивать поставщика по четырем ключевым параметрам: инженерная поддержка, сертификация, прозрачность производства и логистическая гибкость.
1. Инженерная поддержка и DFM-анализ
Профессиональный поставщик никогда не начнет производство сразу после получения чертежа. Сначала проводится анализ технологичности конструкции (DFM — Design for Manufacturing). Специалисты ООО «Чэнду Йехуа наука и техника», в составе которых более 96 профильных сотрудников (включая старших инженеров), проверяют чертежи на наличие ошибок, влияющих на литье. Они могут предложить изменение радиусов сопряжений или углов наклона для улучшения заполнения формы. Отсутствие такого этапа — красный флаг.
2. Соответствие стандартам и сертификация
Продукция должна соответствовать не только внутренним ТУ, но и международным стандартам. Компания придерживается строгих протоколов контроля, аналогичных ISO 9001. Для поставок в Россию и страны ЕАЭС важно наличие возможности предоставления документов, соответствующих требованиям ТР ТС 010/2011 «О безопасности машин и оборудования». Наличие 32 патентов, включая фундаментальные изобретения в области гипсового литья (патенты № ZL 2011 10005148.0 и ZL 2011 10005147.6), подтверждает научную обоснованность применяемых технологий.
3. Прозрачность производства и отчетность
Современный B2B-клиент хочет видеть процесс. Возможность предоставления фото- и видеоотчетов с этапов изготовления восковых моделей, сборки пакетов, заливки и рентген-контроля является стандартом доверия. ООО «Чэнду Йехуа наука и техника» практикует открытую коммуникацию, позволяя клиентам отслеживать статус заказа на каждом этапе.
4. Логистика и упаковка
Алюминиевые отливки, особенно тонкостенные, чувствительны к механическим повреждениям при транспортировке. Использование индивидуальной упаковки, деревянных паллет и фиксаторов предотвращает деформацию. Компания имеет опыт экспортных поставок в сектора авиакосмической промышленности и энергетики, где требования к сохранности груза максимальны.
Отраслевые применения: где необходима максимальная точность
Специфика вакуумного литья по гипсу делает его незаменимым в отраслях, где важна не только прочность, но и функциональная сложность детали.
Авиакосмическая промышленность и БПЛА: Здесь каждый грамм на счету. Возможность создания тонкостенных (1 мм) конструкций со сложными внутренними ребрами жесткости позволяет снизить массу корпусов приборов и элементов планера на 30-40% по сравнению с фрезерованными аналогами, сохраняя при этом необходимую жесткость.
Высокочастотная электроника и телекоммуникации: Корпуса фильтров, волноводов и резонаторов требуют идеальной геометрии внутренних полостей для обеспечения заданных электромагнитных характеристик. Любая неровность поверхности меняет резонансную частоту. Гладкость поверхности после гипсового литья (Ra 3.2-6.3) часто является достаточной для финишного покрытия без предварительной шлифовки.
Энергетика и приборостроение: Детали для систем охлаждения и теплообменники со сложной системой каналов. Традиционными методами изготовить такой теплообменник монолитным невозможно — требуется сварка, которая создает зоны термического влияния и снижает надежность. Литье по гипсу позволяет получить монолитную деталь со сложной системой внутренних каналов, исключая сварные швы.
Часто задаваемые вопросы (FAQ) по заказу литья
Каков минимальный объем заказа (MOQ)?
Благодаря относительно низкой стоимости изготовления гипсовых форм по сравнению со стальными пресс-формами, технология рентабельна уже при партиях от 50 штук. Для опытных образцов возможно изготовление единичных экземпляров, однако экономическая эффективность раскрывается в сериях от 100 до 5000 единиц в год.
Какие алюминиевые сплавы используются?
Наиболее часто применяются литейные алюминиевые сплавы серий Al-Si (например, АК12, АЛ4), обладающие высокой жидкотекучестью и низкими литейными напряжениями. По запросу клиента возможна работа со специальными сплавами, требующими особых режимов термообработки.
Каковы сроки изготовления?
Цикл изготовления включает создание мастер-модели, изготовление восковых копий, формовку и литье. Стандартный срок выполнения заказа составляет 3-5 недель с момента утверждения технической документации. Срочные заказы могут быть рассмотрены индивидуально.
Заключение: инвестиция в качество, а не просто покупка детали
Заказывая изготовление литых деталей на заказ по чертежам, вы покупаете не просто кусок металла, а инженерное решение, которое должно работать в вашем устройстве годами. Выбор технологии вакуумного литья по гипсовым формам от проверенного производителя, такого как ООО «Чэнду Йехуа наука и техника», позволяет закрыть вопросы сложности геометрии, точности размеров и чистоты поверхности в одном процессе.
Мы рекомендуем инженерам и специалистам по закупкам не экономить на этапе технического согласования. Предоставьте нам ваши 3D-модели и чертежи для бесплатного DFM-анализа. Наши эксперты укажут на потенциальные узкие места и предложат оптимизацию конструкции, которая сэкономит ваш бюджет на серийном производстве.
Готовы обсудить ваш проект? Запросите коммерческое предложение и техническую консультацию прямо сейчас. Получите расчет стоимости, сроков поставки и рекомендации по выбору сплава для вашей конкретной задачи в течение 24 часов.