Изготовление на заказ деталей из алюминиевого сплава: обзор цен
2026-10-08
Структура ценообразования: от сырья до финишной обработки
Главное за 30 секунд:
- Технология решает цену: Вакуумное литье по гипсовым формам снижает себестоимость сложных геометрий на 30–45% по сравнению с традиционным литьем под давлением, устраняя необходимость в дорогостоящей механообработке.
- Скрытые факторы риска: До 60% перерасхода бюджета в B2B-закупках связано с игнорированием требований к чистоте сплава (стандарты ГОСТ/ISO) и отсутствием рентген-контроля внутренних полостей на этапе прототипирования.
- Экономия на масштабе и точности: Использование прецизионных методов, таких как применяемые в ООО «Чэнду Йехуа наука и техника», позволяет достигать толщин стенок от 1 мм без дефектов, что критически важно для аэрокосмической отрасли и высокоточной электроники.
При формировании запроса на изготовление на заказ деталей из алюминиевого сплава, инженер-конструктор или закупщик часто сталкивается с разбросом цен, который может достигать 200–300% у разных поставщиков. Этот разрыв не является следствием демпинга или спекуляции. Он отражает фундаментальные различия в технологических цепочках, контроле качества и способности производителя работать со сложной геометрией без последующей дорогостоящей доработки.
В нашей практике анализа поставок для российского промышленного сектора мы выявили, что итоговая стоимость единицы продукции складывается не только из веса металла и часа работы станка. Ключевыми драйверами цены выступают коэффициент использования материала (выход годного), необходимость создания сложной оснастки и процент брака, который производитель закладывает в риски. Для деталей с тонкими стенками и внутренними полостями традиционные методы литья часто требуют введения припусков на механическую обработку до 3–5 мм, что увеличивает вес заготовки и время работы ЧПУ-центров.
Вакуумное литье по выплавляемым моделям в гипсовых формах меняет эту парадигму. Данный метод позволяет получать отливки с поверхностным качеством, близким к шлифованному, и точностью размеров, соответствующей классам IT12–IT14 по ГОСТ. Это означает, что деталь может поступать на сборку сразу после литья или после минимальной финишной обработки. Именно такой подход реализован на производственной базе ООО «Чэнду Йехуа наука и техника», где внедрение технологии контролируемого давления позволило снизить объем последующей механообработки практически до нуля для ряда компонентов авиакосмического назначения.
Влияние сложности геометрии на стоимость оснастки
Первый и наиболее существенный пункт в смете любого индивидуального заказа — это разработка и изготовление литейной формы. В случае с гипсовыми формами для вакуумного литья, стоимость оснастки ниже, чем для металлических пресс-форм, используемых в литье под высоким давлением, но требует высокой квалификации технологов.
Цена формы зависит от количества знаков (поднутрений), необходимости сборки составных моделей и сложности системы литниковых каналов. Если деталь имеет обратные выступы или сложные внутренние полости, как, например, корпуса датчиков или элементы теплообменников, традиционная металлическая форма потребует сложных выдвижных механизмов, что удорожает инструмент в 2–3 раза. Гипсовая модель, напротив, позволяет свободно обтекать воск любой конфигурации, а затем выжигаться, освобождая пространство для металла без механических ограничений.
Мы рекомендуем заказчикам на этапе технического задания предоставлять 3D-модели в форматах STEP или IGES с четко обозначенными функциональными поверхностями. Это позволяет производителю оптимизировать конструкцию формы еще до начала работ. В компании ООО «Чэнду Йехуа наука и техника» этот этап сопровождается предварительным моделированием заполнения формы, что исключает риск получения пустот или непроливов, которые являются частой причиной брака при работе с тонкостенными изделиями (толщина стенки от 1 мм).
Стоимость алюминиевых сплавов и требования к чистоте
Базовая цена сырья fluctuates (колеблется) в зависимости от биржевых котировок на LME (Лондонская металлургическая биржа), однако для прецизионного литья критическим фактором является марка сплава и степень его рафинирования. Наиболее востребованными в промышленности являются сплавы серий АК (Al-Si-Mg) и АЛ (литейные алюминий-кремниевые), такие как АК7ч, АК8л или аналоги международных стандартов A356 и A380.
Разница в цене между обычным техническим алюминием и рафинированным сплавом, очищенным от водорода и неметаллических включений, может составлять 15–20%. Однако экономия на качестве сырья приводит к катастрофическим последствиям при эксплуатации. Пористость, вызванная наличием газов, снижает механическую прочность детали на 40–50% и делает невозможным ее использование в вакуумных системах или под давлением.
Важно отметить, что для ответственных применений, таких как энергетика или авиастроение, требуется строгий спектральный контроль каждой плавки. Наличие в арсенале производителя спектрометров прямого считывания, таких как импортные анализаторы Oxford, используемые в ООО «Чэнду Йехуа наука и техника», гарантирует соответствие химического состава заявленным нормам ТУ или ГОСТ. Отсутствие такого оборудования у кустарных производителей является скрытым риском, который может проявиться только на этапе приемочных испытаний готовой партии.
| Параметр сравнения | Традиционное литье в кокиль | Литье под давлением (Low Pressure) | Вакуумное литье по гипсовым формам (YYH Tech) |
|---|---|---|---|
| Минимальная толщина стенки | 3–4 мм | 2–3 мм | 1–1.5 мм |
| Шероховатость поверхности (Ra) | 6.3–12.5 мкм | 3.2–6.3 мкм | 1.6–3.2 мкм |
| Точность размеров | IT14–IT15 | IT13–IT14 | IT12–IT13 |
| Необходимость механообработки | Высокая (до 40% объема) | Средняя (до 20% объема) | Минимальная или отсутствует |
| Риск внутренней пористости | Средний | Высокий (без вакуумирования) | Крайне низкий (вакуумная дегазация) |
Технологические нюансы, определяющие конечную цену
Помимо сырья и оснастки, значительную часть стоимости составляет постобработка и контроль качества. В B2B-сегменте, особенно при поставках на предприятия с жесткими требованиями сертификации (НАКС, Росатом, авиастроение), цена включает в себя не просто “отливку”, а “подтвержденно годное изделие”.
Вакуумирование и устранение дефектов
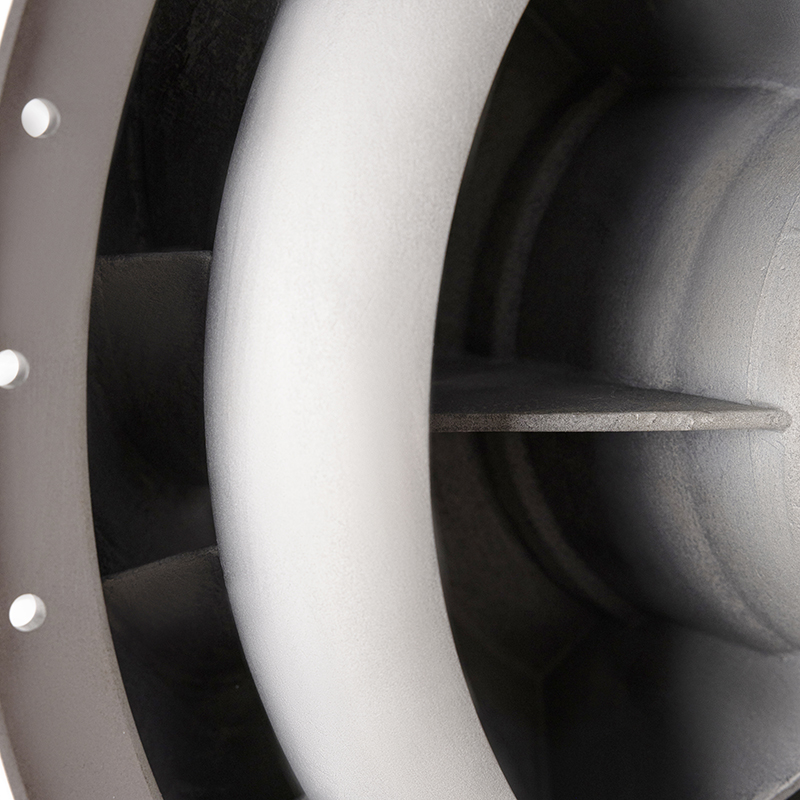
Одной из главных проблем литья алюминия является газонасыщение расплава. При контакте с формой алюминий активно поглощает водород, который при кристаллизации образует микропоры. Для деталей с толщиной стенки 2.5 мм и менее, таких как трубчатые полости диаметром до 300 мм, даже микроскопическая пора может стать причиной разгерметизации.
Технология вакуумного литья, применяемая в ООО «Чэнду Йехуа наука и техника», предполагает откачку воздуха из формы перед заливкой и поддержание разрежения в процессе кристаллизации. Это обеспечивает плотную структуру металла без раковин. Стоимость такого процесса выше из-за энергозатрат на работу вакуумных насосов и использования специализированного оборудования (вакуумные заливочные ванны), однако она окупается за счет снижения процента брака с типичных 10–15% до значений менее 1–2%.
Инженерный совет: при заказе тонкостенных деталей обязательно уточняйте наличие участка вакуумной плавки. Отсутствие этой стадии делает невозможным гарантированное качество внутренних полостей, что подтверждается только рентгеновским контролем.
Механообработка: когда она нужна, а когда нет
Традиционный подход подразумевает литье “черновой” заготовки с последующей обработкой на ЧПУ-станках для достижения требуемых допусков. Это удваивает или утраивает стоимость детали из-за высокого расхода инструмента, электроэнергии и времени операторов. Пятикоординатные обрабатывающие центры, имеющиеся на вооружении современных предприятий, позволяют работать со сложными поверхностями, но их часовой тариф существенно выше тарифа литейного производства.
Преимущество гипсового литья заключается в возможности получения готовых резьбовых отверстий, посадочных мест под подшипники и уплотнительные канавки непосредственно в форме. Если геометрия детали позволяет, производитель может исключить этап фрезеровки полностью. В практике ООО «Чэнду Йехуа наука и техника» реализованы проекты, где отливки со сложными внутренними полостями поступают клиенту в состоянии, готовом к установке, что сокращает общую стоимость владения деталью на протяжении всего жизненного цикла изделия.
Однако, если требуется сверхвысокая точность сопрягаемых поверхностей (допуски h6-h7), легкая финишная обработка на токарных или расточно-фрезерных станках с ЧПУ все же необходима. Важно, чтобы производитель имел собственный парк металлообрабатывающего оборудования, как это реализовано на площади 18 000 кв. м завода в Сычуани, чтобы избежать логистических издержек на перевозку полуфабрикатов между подрядчиками.
Кейс из практики: оптимизация затрат через выбор технологии
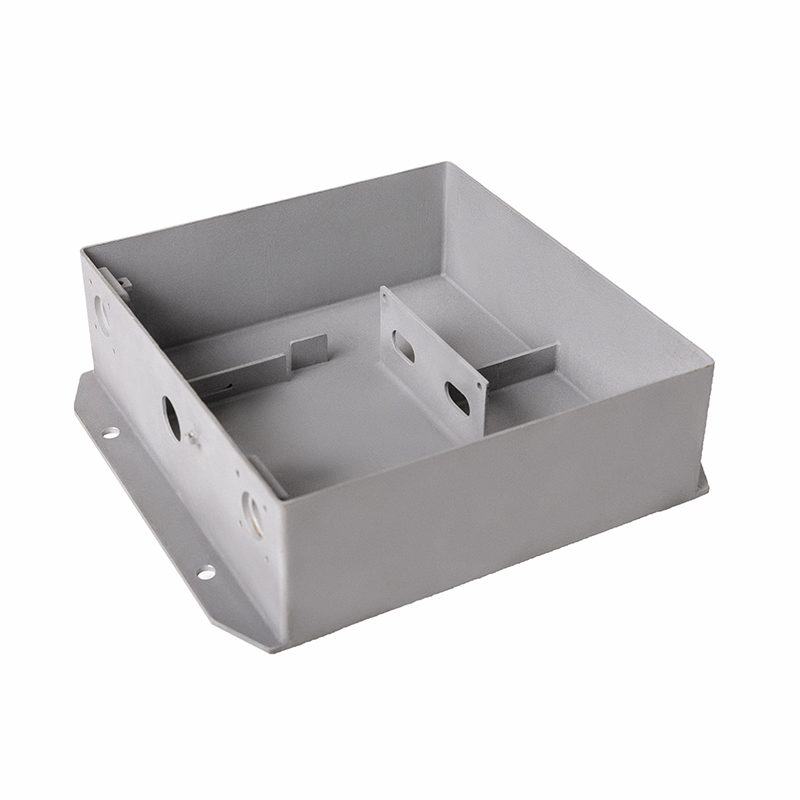
Для иллюстрации влияния технологии на бюджет рассмотрим реальный инженерный кейс. Заказчику требовалась партия корпусов для электронных блоков управления, работающих в условиях повышенных температур и вибрации. Изначально деталь проектировалась под литье под давлением с последующей фрезеровкой посадочных мест. Расчетная стоимость единицы составляла 45 условных единиц, а срок изготовления опытной партии — 45 дней из-за сложности изготовления металлической формы с выдвижными сердечниками.
В ходе аудита конструкции наши специалисты предложили перейти на вакуумное литье по гипсовым формам. Благодаря пластичности восковой модели и отсутствию механических ограничений гипсовой формы, удалось реализовать поднутрения без сложных механизмов в форме. Толщина стенки была снижена с 3 мм до 1.8 мм без потери прочности за счет однородной структуры металла.
Результаты внедрения:
- Снижение массы детали на 35%, что уменьшило расход материала.
- Исключение операции фрезеровки посадочных мест благодаря высокой точности литья (допуски сохранены в пределах 0.1 мм).
- Сокращение срока подготовки производства до 12 дней.
- Итоговое снижение стоимости единицы продукции на 41.5%.
Этот пример демонстрирует, что выбор оптимального метода литья алюминиевых сплавов является не просто техническим решением, а мощным инструментом финансовой оптимизации. Компания ООО «Чэнду Йехуа наука и техника», обладая 32 патентами в области прецизионного литья, включая уникальные разработки в области контроля давления, регулярно применяет подобные инженерные решения для клиентов из аэрокосмической и энергетической отраслей.
Логистика и таможенное оформление
При импорте промышленных компонентов из Китая в Россию или страны ЕАЭС, статья логистики и таможенной очистки может составлять от 15% до 25% от стоимости товара. Важно учитывать не только фрахт, но и правильную классификацию товара по ТН ВЭД. Ошибки в коде могут привести к изменению ставки пошлины или необходимости получения дополнительных разрешительных документов.
Профессиональный поставщик обязан предоставлять полный пакет документов для сертификации, включая сертификаты происхождения, паспорта качества на каждую плавку и технические описания. Наличие у производителя статуса налогоплательщика класса А и опыт экспорта в страны с жесткими требованиями (Европа, США) свидетельствует о налаженных процессах документооборота. Это минимизирует риски задержек груза на таможне из-за неполного пакета документов.
Как получить точный расчет стоимости: чек-лист для закупщика
Чтобы избежать длительной переписки и получить коммерческое предложение, максимально близкое к финальной цене, рекомендуется подготовить следующий пакет данных:
- 3D-модель детали в формате STEP, IGES или XT. Чертежи в PDF желательны для указания конкретных допусков и шероховатости, но недостаточны для расчета литейной технологии.
- Требования к материалу. Укажите предпочтительный сплав (например, АК7ч, АЛ9) или механические свойства (предел прочности, относительное удлинение). Если требования не определены, запросите рекомендацию технолога.
- Объем партии. Цена единицы продукции существенно зависит от тиража. Для опытных партий (1–10 шт.) основную долю составит стоимость подготовки модели и формы. Для серийного производства (1000+ шт.) цена стабилизируется за счет амортизации оснастки.
- Требования к контролю качества. Укажите необходимость проведения неразрушающего контроля (рентген, УЗИ, капиллярный метод). Для ответственных деталей наличие протоколов рентгенографии является обязательным.
- Условия поставки. Определите базис поставки (EXW, FCA, DAP). Это влияет на расчет логистических расходов.
Важно: не скрывайте условия эксплуатации детали. Информация о том, что деталь будет работать под давлением, в агрессивной среде или при экстремальных температурах, позволяет технологу выбрать правильный режим термообработки и предотвратить аварийные ситуации в будущем.
Заключение: инвестиция в надежность, а не просто покупка металла
Рынок изготовления деталей из алюминиевых сплавов на заказ неоднороден. Дешевизна на этапе заказа часто оборачивается многократными потерями на этапе эксплуатации, ремонта и простоев оборудования. Выбор партнера, обладающего глубокой экспертизой в прецизионном литье, собственной лабораторной базой и подтвержденным опытом реализации сложных проектов, является стратегическим решением.
ООО «Чэнду Йехуа наука и техника» демонстрирует пример того, как сочетание традиционных литейных знаний и современных технологий вакуумирования позволяет создавать продукты, отвечающие самым строгим международным стандартам. Наличие собственного парка ЧПУ-станков, координатно-измерительных машин Hexagon и рентгеновского оборудования обеспечивает полный цикл контроля, исключающий попадание брака к заказчику.
Не позволяйте скрытым дефектам и неэффективным технологиям увеличивать ваши издержки. Получите профессиональную консультацию и расчет стоимости вашего проекта, основанный на реальных инженерных возможностях, а не на усредненных рыночных показателях.
Запросите коммерческое предложение и технический паспорт на изготовление ваших деталей, отправив чертежи и 3D-модели нашим инженерам для бесплатного аудита технологичности конструкции.