

Механическая обработка литых деталей: полный цикл услуг
2026-10-10
- Почему изолированное литье и механическая обработка увеличивают себестоимость детали
- Специфика работы с тонкостенными алюминиевыми отливками: вызовы и решения
- Технологический цикл: от восковой модели до готового изделия
- Инфраструктура и компетенции ООО «Чэнду Йехуа наука и техника»
- Сравнение методов: почему вакуумное литье по гипсу выигрывает для сложных деталей
- Отраслевые стандарты и сертификация: гарантия надежности
- Заключение: ваш надежный партнер в производстве сложных компонентов
Главное за 30 секунд
- Интеграция процессов: Объединение вакуумного литья по выплавляемым моделям и прецизионной мехобработки на одном предприятии сокращает цикл поставок на 40% и исключает риски несоосности при передаче деталей между подрядчиками.
- Технологический предел: Использование гипсовых форм позволяет достигать толщины стенки до 1 мм и реализовывать сложные внутренние полости без механических ядер, что недоступно для традиционного литья в кокиль или песчано-глинистые формы.
- Контроль качества E-A-T-U: Применение рентгеноскопии в реальном времени и КИМ Hexagon гарантирует соответствие чертежам ISO/GOST с точностью до 0.02 мм, что критично для аэрокосмической отрасли и высокоточной электроники.
Почему изолированное литье и механическая обработка увеличивают себестоимость детали
В классической цепочке поставок промышленные заказчики часто разделяют процессы: литейный завод производит «черновую» отливку, которую затем транспортируют на механический цех для финишной обработки. Эта модель, кажущаяся простой, скрывает существенные инженерные и экономические риски. Главная проблема заключается в накоплении допусков. Литейная усадка, коробление при остывании и неточность базирования на фрезерном станке второго подрядчика приводят к тому, что итоговая геометрия детали выходит за пределы поля допуска.
Мы наблюдали случаи, когда партии корпусных деталей для телекоммуникационного оборудования браковались из-за несоосности отверстий крепления всего на 0.15 мм. Причина крылась не в ошибке станка с ЧПУ, а в неравномерном распределении внутренних напряжений в отливке, которые «повели» деталь после снятия припусков. Решение такой проблемы требует не просто замены инструмента, а пересмотра всей технологии производства — от выбора сплава до стратегии закрепления заготовки.
Концепция механической обработки литых деталей как полного цикла услуг предполагает, что литье и обработка происходят в едином технологическом контуре. Это позволяет инженерам корректировать параметры литейной формы (например, компенсировать усадку алюминия) на основе данных первичных замеров после мехобработки. Такой подход обеспечивает стабильность размеров, требуемую стандартами ГОСТ 15150-69 для климатических исполнений и общепромышленными нормами ISO 2768.
Инженерная рекомендация: При заказе сложных корпусных деталей требуйте от поставщика наличия собственного парка станков с ЧПУ. Если литье и обработка разделены, обязательно запрашивайте протокол корреляции допусков между двумя предприятиями.
Специфика работы с тонкостенными алюминиевыми отливками: вызовы и решения
Алюминиевые сплавы, такие как АК7ч (AlSi7Mg) или АЛ9, обладают отличными литейными свойствами, но создают серьезные трудности при механической обработке тонкостенных конструкций. Стенки толщиной менее 2 мм подвержены вибрациям (эффект «звона») под воздействием режущего инструмента, что приводит к микротрещинам и нарушению шероховатости поверхности.
Традиционные методы литья под давлением часто не справляются с заполнением сложных тонкостенных полостей без образования холодных спаев. Здесь на помощь приходит технология вакуумного литья по гипсовым формам, которую мы успешно применяем в ООО «Чэнду Йехуа наука и техника». Гипсовая форма обладает низкой теплопроводностью, что позволяет металлу заполнять самые узкие каналы (до 1 мм) до момента кристаллизации, сохраняя высокую текучесть.
Проблема внутреннего качества и газовых раковин
Для деталей, работающих под давлением или требующих герметичности (корпуса датчиков, элементы гидравлики), наличие пористости недопустимо. В процессе вакуумной заливки, который мы контролируем с помощью специализированных ванн и насосов, воздух принудительно удаляется из формы. Это снижает газонасыщенность металла.
Однако даже идеальная отливка требует механической обработки посадочных мест под уплотнения. Ошибкой является использование стандартных фрез с большим шагом зуба. Для алюминиевых сплавов необходимо применять монолитные твердосплавные фрезы с полированной поверхностью и специальными стружколомами, чтобы избежать налипания алюминия (адгезии) на режущую кромку.
Решение сложных геометрических задач: обратные выступы и полости
Конструкторы часто закладывают в изделия элементы с «обратным уклоном» или глубокие внутренние полости, которые невозможно извлечь из металлической формы без сложных выдвижных механизмов. Метод выплавляемых моделей по гипсу решает эту проблему радикально: восковая модель вымывается или выплавляется, не оставляя следов разъема формы на готовом изделии.
В нашей практике реализованы проекты трубчатых полостей диаметром до 300 мм при толщине стенки всего 2.5 мм. Механическая обработка таких деталей требует использования длинномерного инструмента и стратегий трохоидального фрезерования, чтобы минимизировать радиальное давление на стенки. Благодаря интеграции процессов, мы можем гарантировать сохранность геометрии даже при снятии значительных припусков на торцах таких хрупких структур.
Инженерная рекомендация: Для тонкостенных деталей (< 2 мм) указывайте в чертеже требования к остаточным напряжениям. Требуйте проведения термообработки (старения) перед механической обработкой для стабилизации структуры сплава.
Технологический цикл: от восковой модели до готового изделия
Полный цикл услуг подразумевает строгий контроль на каждом этапе. Ниже представлен алгоритм, обеспечивающий высокое качество продукции в соответствии с требованиями отраслей авиакосмической промышленности и энергетики.
- Проектирование и изготовление восковых моделей. На этом этапе используется прецизионное литье воска в металлические пресс-формы. Качество поверхности восковой копии напрямую определяет качество будущей отливки. Мы используем автоматизированные восковые инжекторы, обеспечивающие стабильность давления и температуры впрыска.
- Формовка и обжиг гипсовых блоков. Восковые деревья заливаются гипсовым раствором в вакуумной камере. После затвердевания формы проходят цикл обжига в печах при контролируемой температуре. Это удаляет воск и влагу, предотвращая газовые дефекты при заливке металла. Патентные технологии компании позволяют регулировать давление в форме, улучшая заполняемость.
- Вакуумная плавка и заливка. Алюминиевый сплав плавится в индукционных печах с рафинированием. Заливка происходит в вакуумной среде, что исключает окисление и захват воздуха. Оборудование включает вакуумные заливочные ванны, обеспечивающие спокойное течение металла.
- Выбивка и первичная очистка. После охлаждения гипсовая форма разрушается водой под высоким давлением. Отливки проходят пескоструйную обработку для удаления остатков формовочной смеси и оксидной пленки.
- Термообработка (T6/T5). Для достижения требуемых механических свойств (твердость, предел прочности) детали подвергаются закалке и искусственному старению. Это критически важный этап для последующей механической обработки, так как он снимает литейные напряжения.
- Прецизионная механическая обработка на станках с ЧПУ. Используя пятикоординатные обрабатывающие центры и расточно-фрезерные станки, мы выполняем сверление, фрезерование плоскостей, нарезание резьбы и шлифовку посадочных поверхностей. Наличие 10-тонных кранов позволяет работать с крупногабаритными отливками.
- Финальный контроль качества. Каждая партия проходит проверку на координатно-измерительных машинах (Hexagon), рентген-контроль внутренних полостей и спектральный анализ состава сплава (Oxford).
Важно: Частой ошибкой является пропуск этапа рентген-контроля перед мехобработкой. Если внутри отливки есть скрытая раковина, она может вскрыться при фрезеровании, что приведет к браку дорогостоящей детали на финальной стадии. Мы проводим неразрушающий контроль до начала снятия металла.
Инфраструктура и компетенции ООО «Чэнду Йехуа наука и техника»
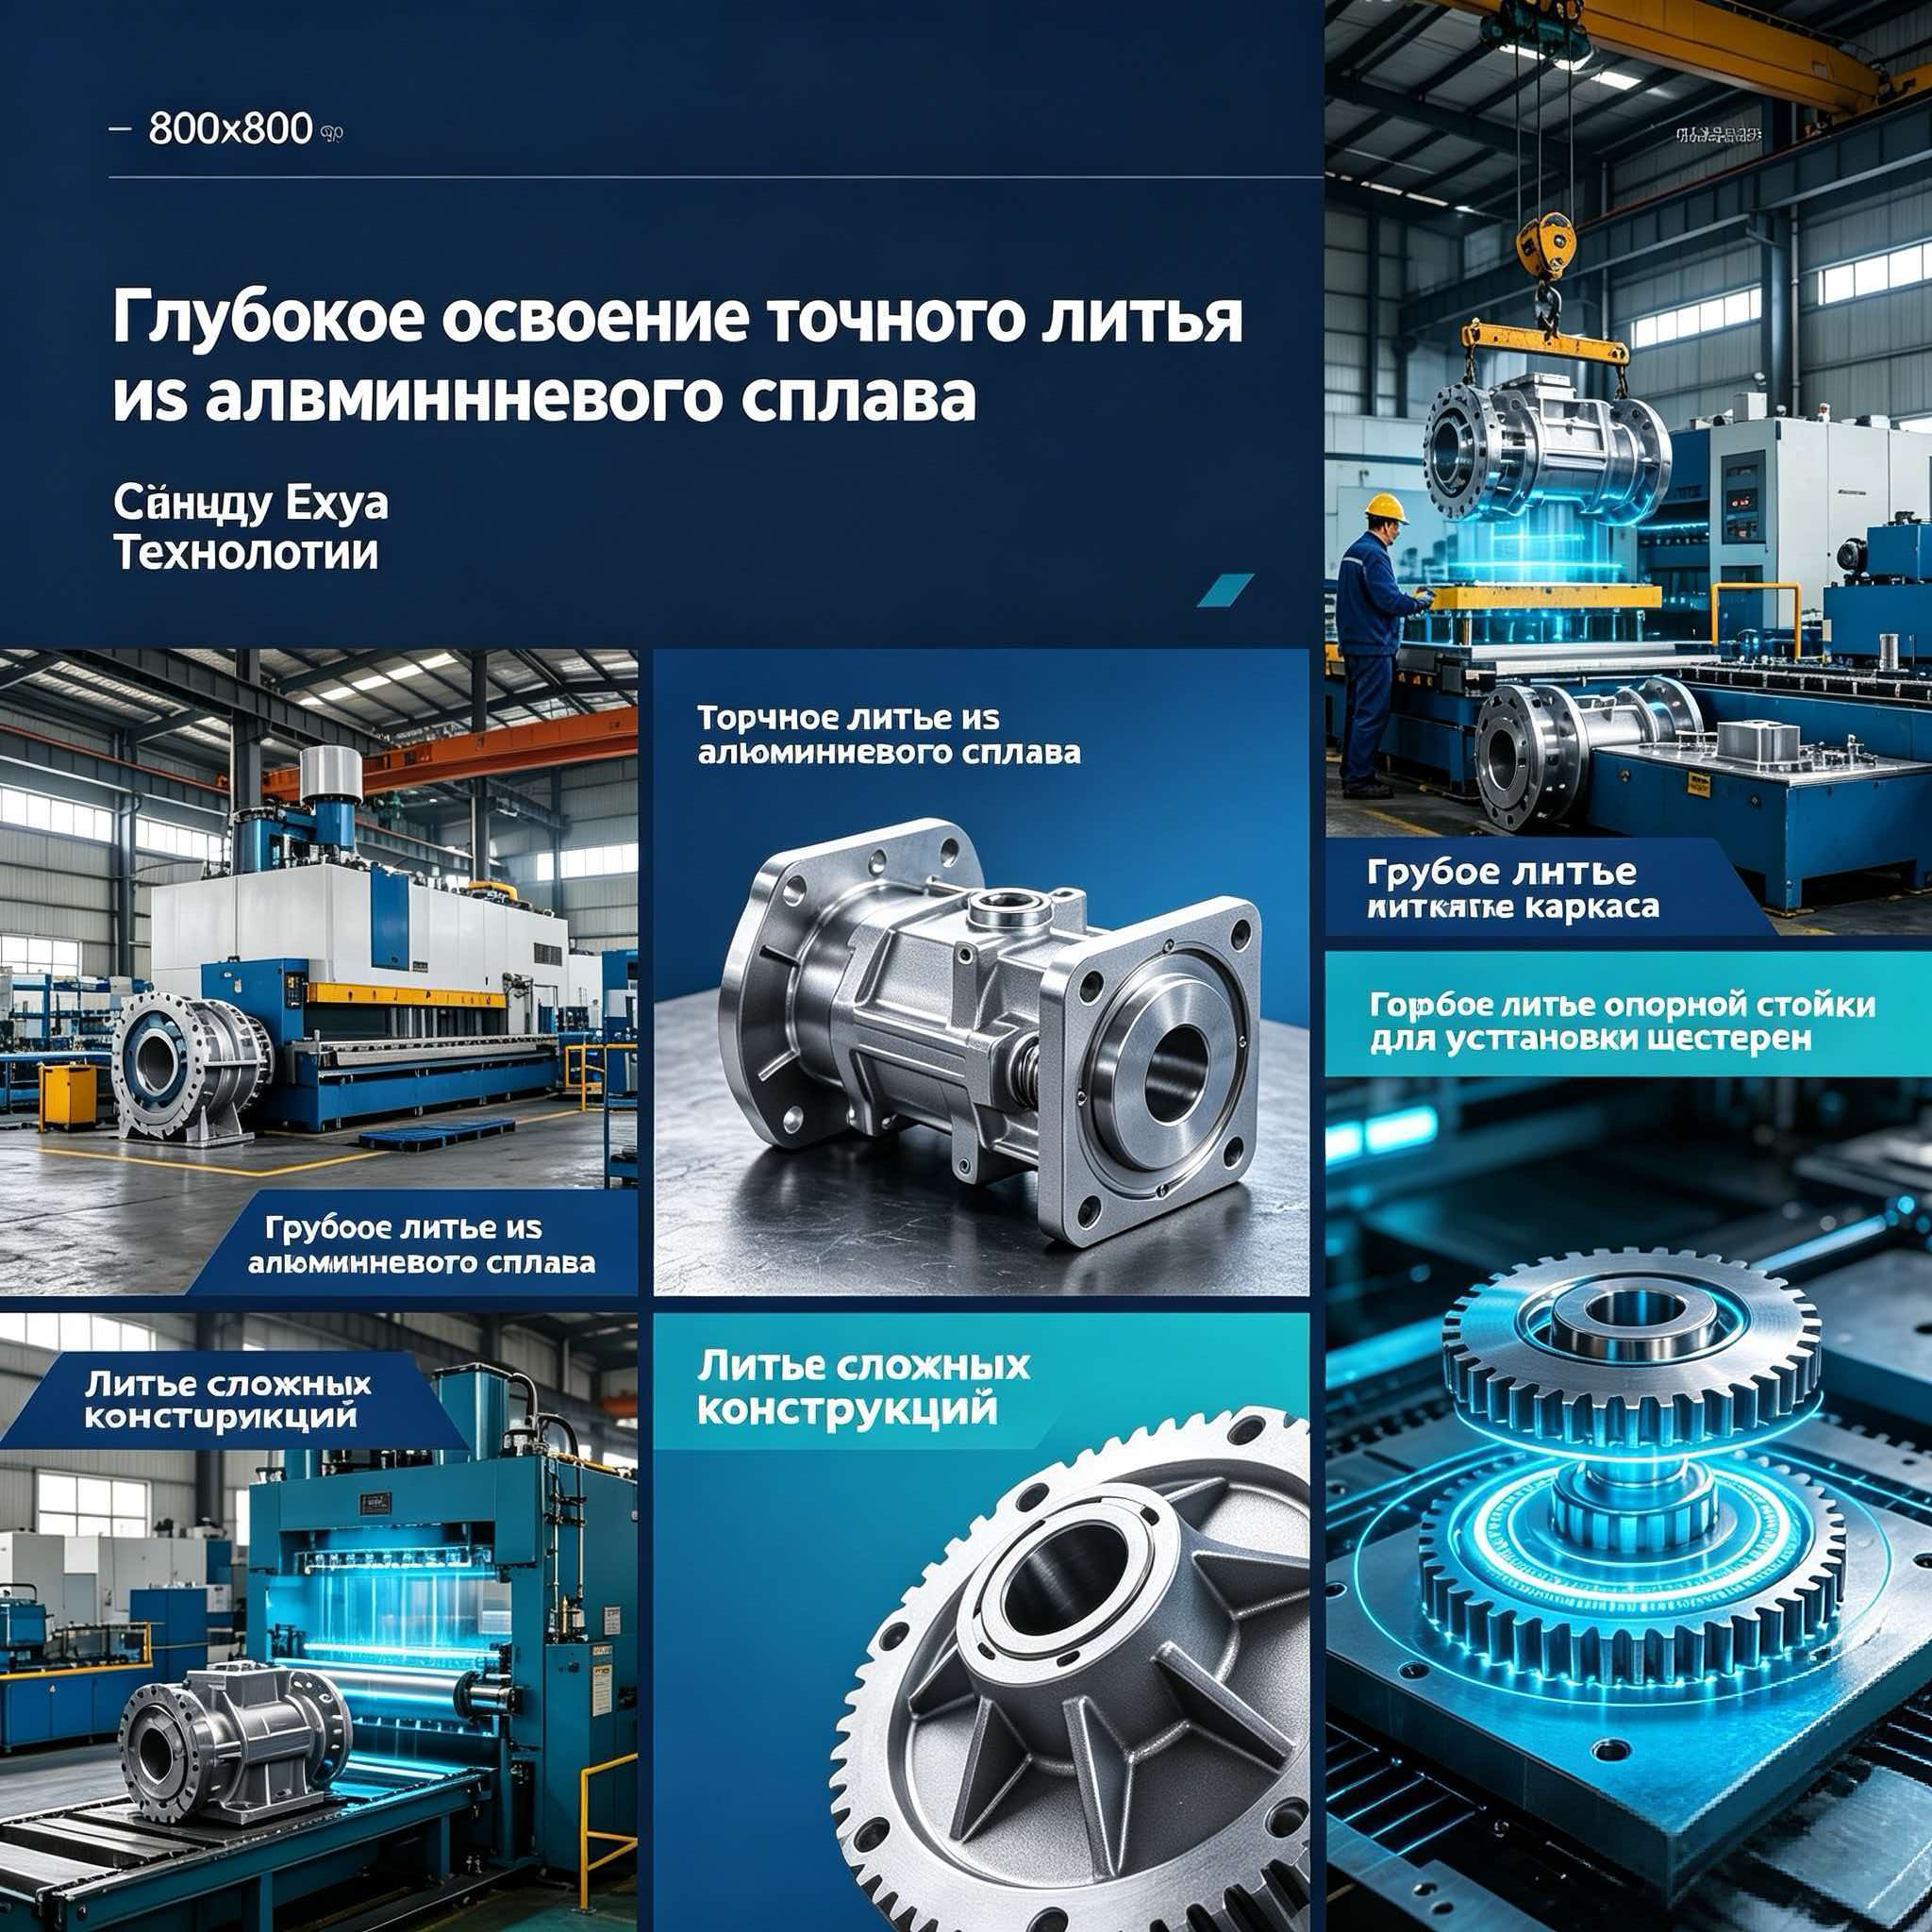
Реализация описанного выше сложного цикла требует не просто набора станков, а глубоко интегрированной производственной экосистемы. ООО «Чэнду Йехуа наука и техника», основанное в 2005 году в промышленном парке Сантай Циндунба (провинция Сычуань), представляет собой пример такого высокотехнологичного предприятия. Располагая активами свыше 80 миллионов юаней и площадью более 18 000 квадратных метров, компания объединила под одной крышей все этапы создания сложной литой детали.
Наш парк оборудования насчитывает 82 комплекта автоматизированных систем. Ключевым преимуществом является наличие собственных пятикоординатных обрабатывающих центров, которые позволяют обрабатывать детали со сложной пространственной геометрией за одну установку. Это исключает погрешности переустановки, характерные для многостаночной обработки.
Особое внимание уделяется метрологическому обеспечению. В нашем распоряжении находятся:
- Трёхмерные координатно-измерительные машины (КИМ) Hexagon для верификации геометрии с микронной точностью.
- Лазерные 3D-сканеры Xingchuang (Канада) для быстрого сравнения цифровой модели и физического объекта.
- Промышленные эндоскопы и рентгеновское оборудование для визуализации внутренних дефектов в реальном времени.
- Спектральные анализаторы Oxford (Германия) для экспресс-анализа химического состава сплава прямо в плавильном отделении.
Технологическая экспертиза компании подтверждена 32 патентами, включая фундаментальные изобретения в области большого гипсового метода точного литья (патенты № ZL 2011 10005148.0 и ZL 2011 10005147.6). Эти разработки позволили нам освоить производство отливок с переменной толщиной стенки и сложными внутренними полостями, которые ранее считались нерентабельными или технически невозможными для массового производства.
Команда из 96 профильных специалистов, включая опытных инженеров-технологов и метрологов, обеспечивает непрерывный мониторинг процесса. Мы не просто поставляем детали, мы предоставляем инженерную поддержку на этапе DFM (Design for Manufacturing), помогая оптимизировать конструкцию детали под возможности литья и обработки, что снижает итоговую стоимость изделия на 15-20%.
Сравнение методов: почему вакуумное литье по гипсу выигрывает для сложных деталей
Для закупщиков и инженеров важно понимать место данной технологии в общей картине производственных возможностей. Ниже приведено сравнение вакуумного литья по гипсовым формам с другими распространенными методами.
| Параметр | Литье под давлением (High Pressure Die Casting) | Литье в песчано-глинистые формы | Вакуумное литье по гипсовым формам (Наш метод) |
|---|---|---|---|
| Точность размеров | Высокая (CT4-CT6) | Низкая (CT10-CT12) | Очень высокая (CT5-CT7), минимум припусков |
| Качество поверхности | Хорошее, но возможны поры | Грубое, требует большой обработки | Идеальное, гладкость близкая к шлифованной |
| Сложность геометрии | Ограничена необходимостью извлечения стержней | Высокая, но низкая точность | Экстремально высокая (полости, обратные уклоны, стенки 1 мм) |
| Внутренняя плотность | Средняя (риск газовой пористости) | Низкая | Высокая (вакуумная дегазация) |
| Себестоимость оснастки | Очень высокая (стальные формы) | Низкая | Средняя (восковые модели + гипс) |
| Применимость для мехобработки | Хорошая, но инструмент быстро изнашивается из-за поверхностного слоя | Плохая (большие припуски) | Отличная (однородная структура, малые припуски) |
Как видно из таблицы, для серийного производства простых деталей литье под давлением может быть дешевле. Однако для ответственных компонентов, где важны герметичность, электромагнитная совместимость (требующая гладких поверхностей) и сложная внутренняя структура, вакуумное литье по гипсу в сочетании с последующей ЧПУ-обработкой является безальтернативным решением.
Отраслевые стандарты и сертификация: гарантия надежности
Работа с международными рынками, включая Россию и страны СНГ, требует строгого соблюдения нормативной базы. Наша продукция соответствует требованиям стандартов ISO 9001 в части системы менеджмента качества. Для поставок в РФ мы готовы предоставить всю необходимую документацию для сертификации по ТР ТС (Техническим регламентам Таможенного союза), в частности ТР ТС 010/2011 «О безопасности машин и оборудования».
Каждая партия сопровождается паспортом качества, включающим:
- Протокол спектрального анализа материала.
- Результаты механических испытаний (предел прочности, текучесть, относительное удлинение).
- Отчет о неразрушающем контроле (рентген/УЗК).
- Акт измерений геометрических параметров на КИМ.
Мы понимаем специфику российского рынка, где важна не только цена, но и предсказуемость качества. Статус налогоплательщика класса А и наличие национальных наград за научно-технический прогресс (включая вторую премию Национальной премии в области НТП) подтверждают нашу финансовую устойчивость и технологическое лидерство.
Заключение: ваш надежный партнер в производстве сложных компонентов
Механическая обработка литых деталей — это не просто удаление лишнего металла. Это высокотехнологичный процесс, требующий глубокого понимания металлургии, динамики резания и геометрии. Выбирая партнера, способного реализовать полный цикл — от создания восковой модели до финишной обработки на пятикоординатном центре, — вы устраняете слабые звенья в цепочке поставок.
ООО «Чэнду Йехуа наука и техника» предлагает вам не просто производственные мощности, а инженерное партнерство. Наши 32 патента и опыт работы с аэрокосмическим сектором гарантируют, что даже самая сложная конструкция будет реализована с соблюдением всех допусков и требований к надежности.
Не позволяйте производственным ограничениям диктовать условия вашим конструкторским решениям. Доверьте изготовление сложных тонкостенных алюминиевых компонентов профессионалам, которые знают, как превратить чертеж в работающее изделие.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт уже сегодня. Наши инженеры проведут бесплатный аудит вашей 3D-модели на предмет оптимизации под литье и механическую обработку.
Связаться с техническим отделом ООО «Чэнду Йехуа наука и техника»