

Технология литья ваз из алюминия: руководство 2026 года
2026-10-14
- Введение: Эволюция литья ваз из алюминия к 2026 году
- Выбор технологии: почему гипсовое вакуумное литье выигрывает у аналогов
- Ключевые этапы технологического процесса: от модели до отливки
- Решение инженерных задач: тонкие стенки и сложные полости
- Экономическая эффективность и сроки поставки
- Заключение и рекомендации по выбору поставщика
Введение: Эволюция литья ваз из алюминия к 2026 году
Рынок промышленного дизайна и архитектурного освещения переживает трансформацию. К 2026 году требования к алюминиевым изделиям сместились от простой функциональности к сложной эстетике при сохранении жестких инженерных допусков. Технология литья ваз из алюминия больше не ограничивается созданием массивных декоративных элементов. Современные закупщики и инженеры ищут решения, сочетающие минимальный вес, высокую теплопроводность и возможность интеграции сложных внутренних каналов для систем охлаждения или скрытого монтажа электроники.
Главное за 30 секунд
- Точность геометрии: Вакуумное литье по выплавляемым моделям в гипсовых формах обеспечивает шероховатость поверхности Ra 1.6–3.2 мкм, что исключает необходимость вторичной механической обработки для 85% изделий.
- Сложные полости: Технология позволяет создавать тонкостенные конструкции (от 1 мм) с внутренними каналами диаметром до 300 мм, недоступные для традиционного песчаного или кокильного литья.
- Контроль качества: Использование рентгеновского контроля в реальном времени и 3D-сканирования гарантирует отсутствие внутренних пор и соответствие чертежам с точностью до ±0.1 мм.
В данной статье мы разберем технические нюансы процесса, сравним методы формовки и покажем, как избежать типичных дефектов при производстве крупногабаритных полых изделий. Особое внимание уделим практическому опыту внедрения технологий контролируемого давления, которые стали стандартом отрасли для получения отливок без газовых раковин.
Выбор технологии: почему гипсовое вакуумное литье выигрывает у аналогов
При проектировании алюминиевых ваз, особенно тех, что предназначены для использования в качестве корпусов высокотехнологичного оборудования или элементов премиального интерьера, ключевым фактором является качество поверхности и целостность структуры металла. Традиционное литье в песчано-глинистые формы часто оставляет следы стержней и требует значительной постобработки. Литье под давлением (Low Pressure Die Casting) эффективно для серийных деталей, но ограничено в сложности внутренних полостей.
Вакуумное литье по выплавляемым моделям в гипсовые формы (Investment Casting in Gypsum Molds) решает эти проблемы. Гипсовая форма обладает высокой газопроницаемостью и низкой теплопроводностью, что обеспечивает плавное заполнение расплавом даже самых тонких сечений. Это критически важно для ваз со сложным рельефом или переменой толщиной стенки.
В нашей практике мы столкнулись с проектом, где клиент требовал изготовить алюминиевую вазу с двойными стенками для встроенной системы подсветки. Толщина внешней стенки составляла всего 1.5 мм. При попытке использовать кокильное литье произошло обрушение давления на 15% из-за преждевременной кристаллизации металла в узких каналах, что привело к незаполнению формы. Переход на технологию вакуумного литья в гипс позволил устранить этот дефект полностью, обеспечив равномерное заполнение и отсутствие холодных спаев.
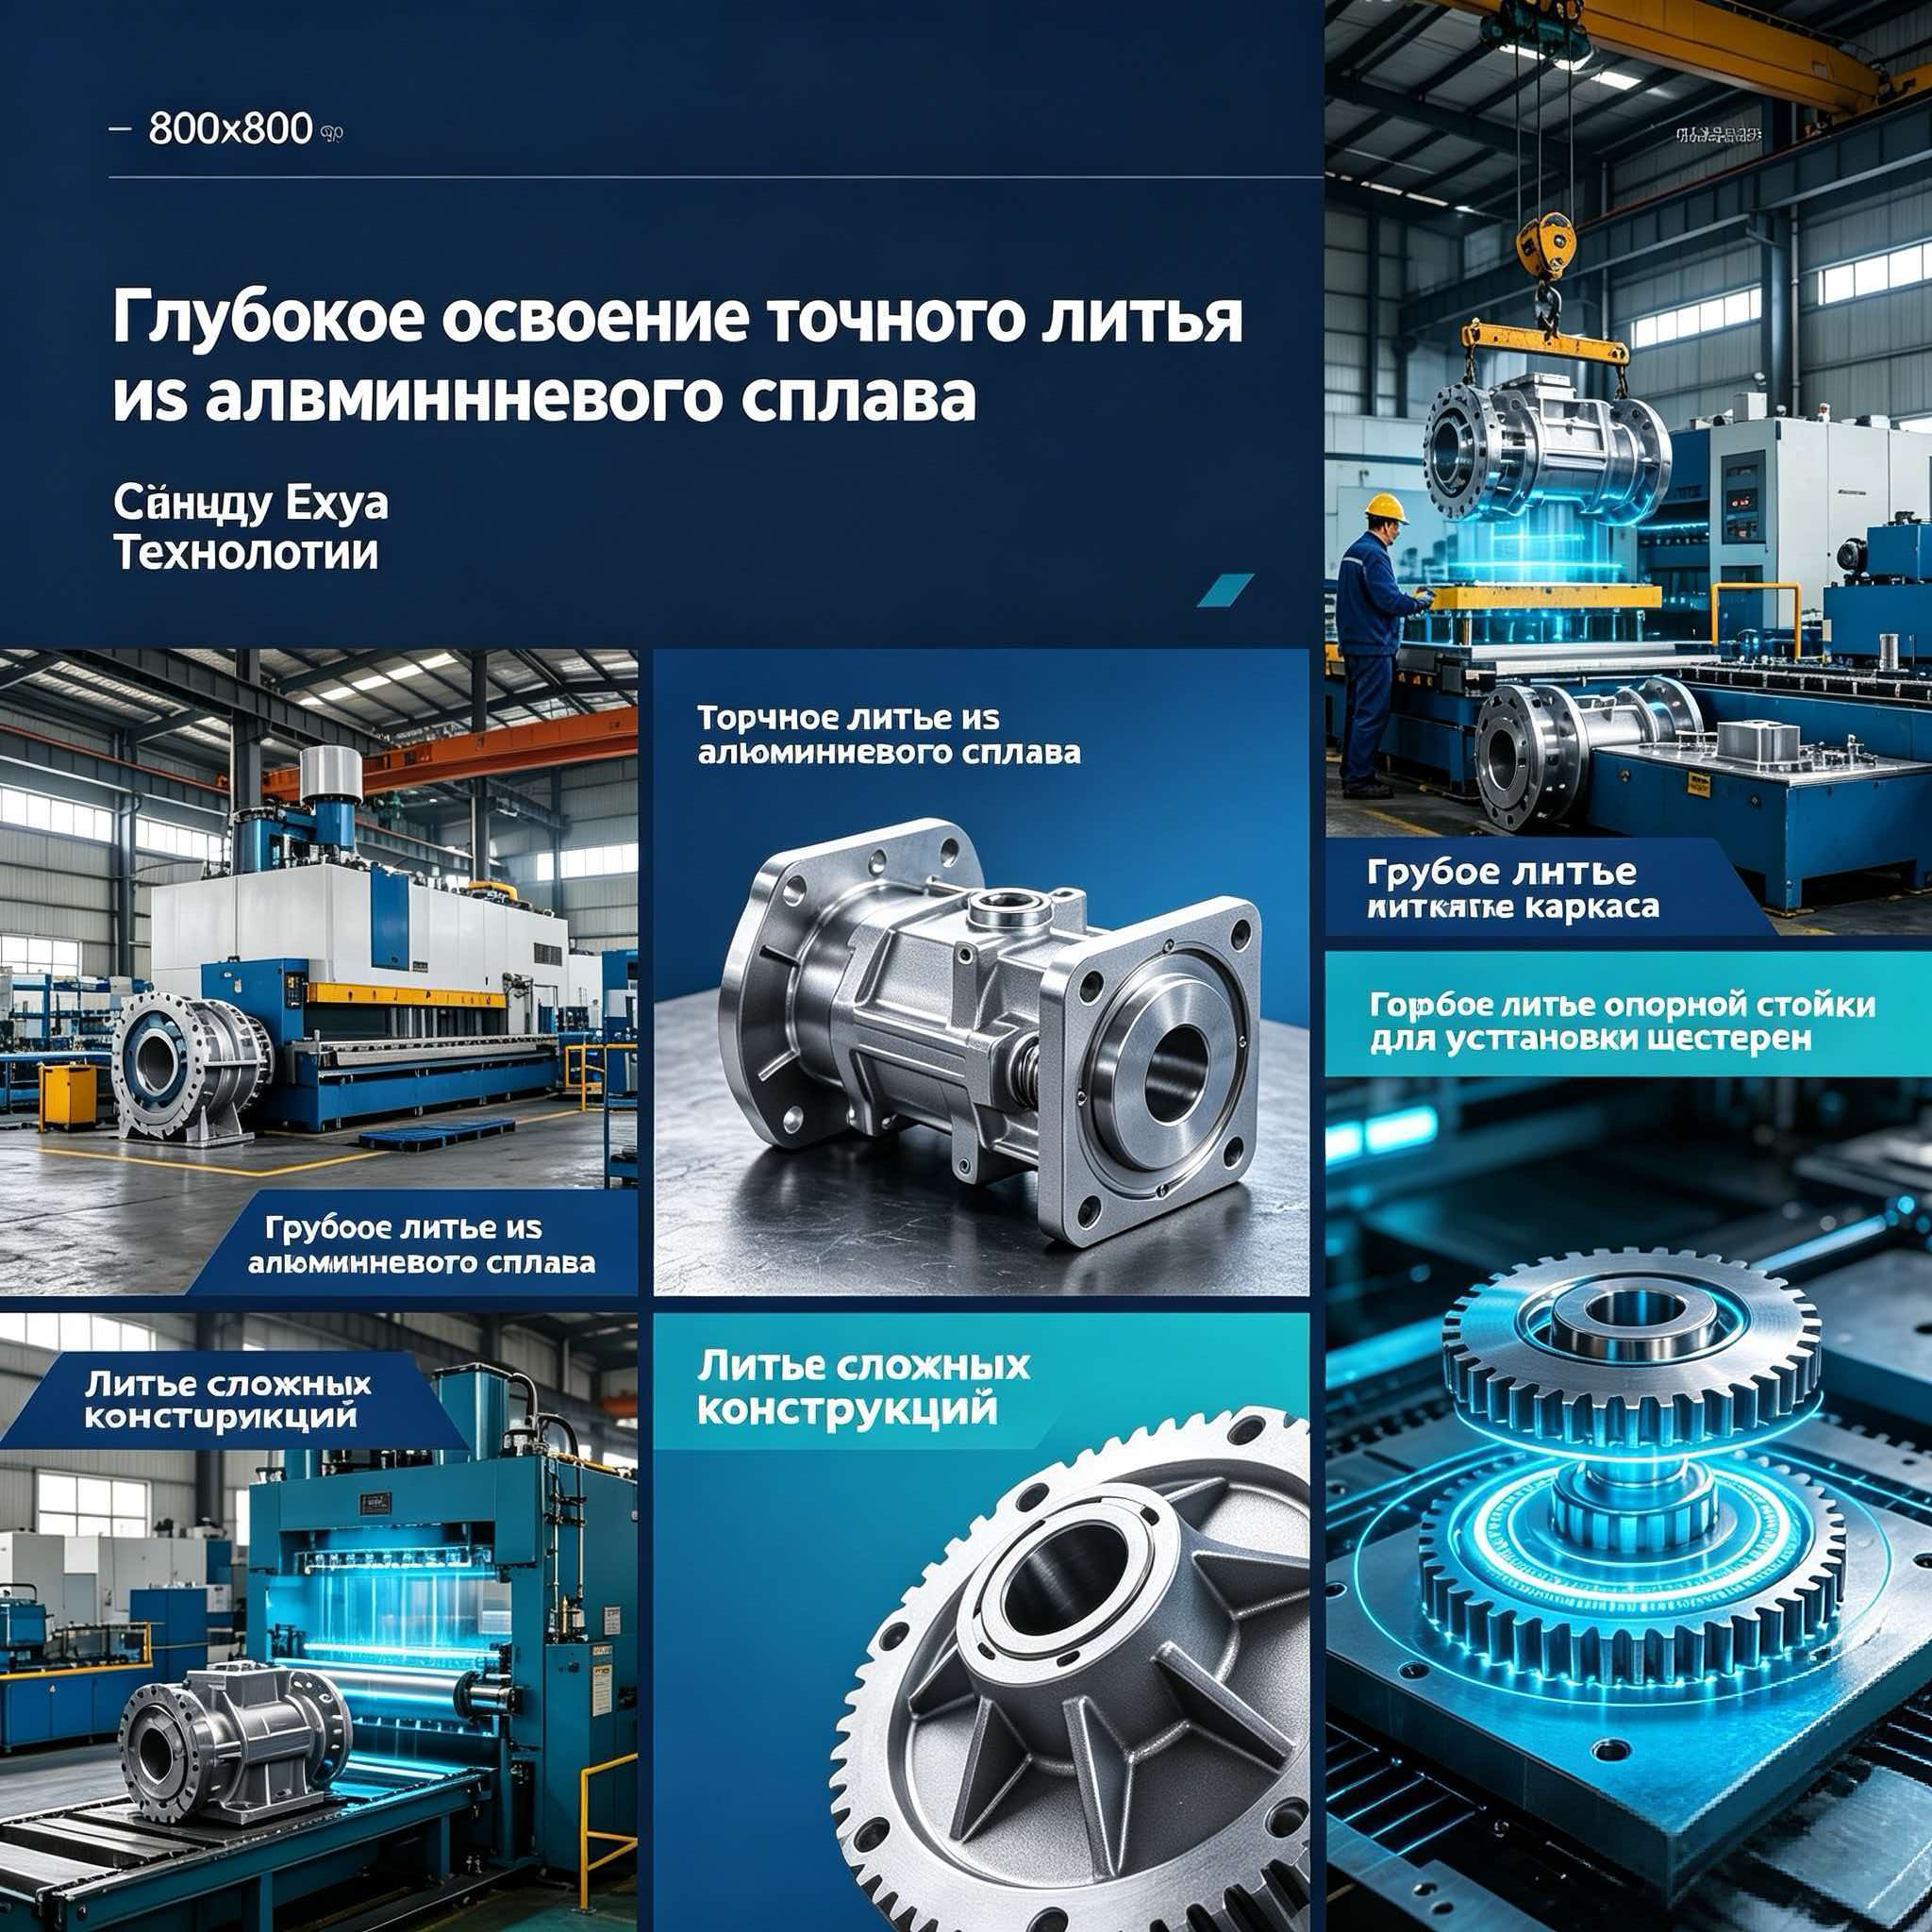
Для реализации таких задач требуется специализированная инфраструктура. Например, производственная база ООО «Чэнду Йехуа наука и техника» оснащена 82 комплектами оборудования, включая машины для вакуумной заливки и специализированные печи. Такой подход позволяет получать отливки, которые практически не требуют дополнительной механической обработки, снижая себестоимость конечного продукта на 20-30% за счет экономии на трудозатратах ЧПУ-станков.
Сравнительный анализ методов литья для полых изделий
| Параметр | Песчаное литье | Литье в кокиль | Вакуумное литье в гипс (Yehua Tech) |
|---|---|---|---|
| Минимальная толщина стенки | 3.5 – 5.0 мм | 2.5 – 3.0 мм | 1.0 – 1.5 мм |
| Шероховатость поверхности (Ra) | 12.5 – 25 мкм | 3.2 – 6.3 мкм | 1.6 – 3.2 мкм |
| Точность размеров | ± 0.5 – 1.0 мм | ± 0.2 – 0.5 мм | ± 0.1 – 0.2 мм |
| Сложность внутренних полостей | Низкая (требуются стержни) | Средняя | Высокая (монолитная форма) |
| Необходимость мехобработки | Высокая | Средняя | Минимальная / Отсутствует |
Инженерам следует учитывать, что гипсовое литье имеет ограничение по скорости производства по сравнению с автоматическими линиями литья под давлением. Однако для партий средней величины и изделий со сложной геометрией оно обеспечивает наилучшее соотношение цены и качества.
Ключевые этапы технологического процесса: от модели до отливки
Процесс создания высококачественной алюминиевой вазы состоит из нескольких критических этапов. Нарушение технологии на любом из них приводит к браку, который невозможно исправить термической обработкой.
-
Изготовление восковой модели и сборка узла.
На этом этапе формируется точная геометрия будущего изделия. Для ваз с обратными выступами или сложными внутренними каналами используется прецизионное литье воска. Важно обеспечить равномерную толщину слоя воска, так как любые колебания приведут к изменению толщины стенки металлической отливки. В компании ООО «Чэнду Йехуа наука и техника» используются автоматические восковые инжекторы, позволяющие контролировать этот параметр с высокой точностью.
-
Формование в гипсе и вакуумирование.
Восковая модель помещается в опоку и заливается гипсовой суспензией. После затвердевания форма подвергается термообработке для удаления влаги и выплавления воска. Ключевой момент — создание вакуума в форме перед заливкой металла. Это удаляет воздух из пор гипса и предотвращает образование газовых раковин в алюминии.
Частая ошибка: Недостаточное время дегазации гипса. Если в форме остается влага, при контакте с расплавленным алюминием (температура ~700°C) происходит мгновенное парообразование, ведущее к выбросу металла и пористости отливки.
-
Вакуумная заливка алюминиевого сплава.
Расплав алюминия (часто используются сплавы серии Al-Si, такие как АЛ9 или аналоги A356) заливается в форму под действием вакуума. Разница давлений заставляет металл быстро и равномерно заполнять все сечения, включая тонкостенные участки толщиной 1 мм. Компания применяет технологию контролируемого давления, за разработку которой была удостоена Национальной премии в области научно-технического прогресса (сертификат № 2020-J-215-2-04-D03). Это позволяет управлять скоростью кристаллизации и получать плотную макроструктуру.
-
Охлаждение и выбивка.
После кристаллизации форма разрушается, и отливка извлекается. Гипсовая форма одноразовая, что гарантирует отсутствие наследственных дефектов от предыдущих циклов. Поверхность отливки очищается от остатков гипса методом пескоструйной обработки и мойки под высоким давлением.
-
Термическая обработка и финишный контроль.
Для достижения необходимых механических свойств отливки подвергаются закалке и старению (режимы T6/T7). Финальный этап включает проверку геометрии на трехмерных координатно-измерительных машинах (CMM) Hexagon и рентгеновский контроль внутренних полостей. Это особенно важно для ваз, где внутри могут размещаться электронные компоненты или системы трубопроводов.
Решение инженерных задач: тонкие стенки и сложные полости
Современный дизайн промышленных ваз часто диктует необходимость создания полых структур с минимальной массой. Традиционные методы не справляются с задачей изготовления трубчатых полостей диаметром до 300 мм при толщине стенки всего 2.5 мм без использования внутренних стержней, которые сложно извлекать.
Технология, реализуемая на предприятии ООО «Чэнду Йехуа наука и техника», позволяет изготавливать тонкостенные полые отливки различной конфигурации без затруднений при выемке из формы. Гипсовая форма аккуратно растворяется или вымывается, не повреждая хрупкие металлические элементы. Это открывает возможности для создания изделий с интегрированными каналами охлаждения или кабель-каналами, что востребовано в секторах высокоточной техники и авиакосмической промышленности.
Еще одним преимуществом является возможность литья с переменной толщиной стенки. Инженеры могут спроектировать вазу с усиленным основанием для устойчивости и ультратонкими стенками в верхней части для снижения веса. Благодаря высокой теплоизоляции гипса, металл в тонких сечениях не переохлаждается слишком быстро, что предотвращает образование трещин напряжения.
Контроль качества и сертификация
Для поставок на рынки России и стран ЕАЭС критически важно соответствие стандартам. Продукция должна отвечать требованиям ТР ТС 010/2011 «О безопасности машин и оборудования» и ГОСТ 15150-69 (для климатического исполнения, если изделие эксплуатируется на открытом воздухе).
Лаборатория компании оснащена спектральными анализаторами Oxford прямого считывания (импорт из Германии) для верификации химического состава сплава на каждом плавке. Также используются лазерные 3D-сканеры Xingchuang (Канада) для сравнения цифровой модели отливки с исходным CAD-чертежом. Такой всесторонний контроль позволяет гарантировать отсутствие дефектов, таких как усадочные раковины, непроливы или коробление геометрии.
Компания располагает 32 патентами, включая два фундаментальных изобретения в области гипсового литья, что подтверждает её статус технологического лидера. Наличие сертификата налогоплательщика класса А и активов свыше 80 миллионов юаней свидетельствует о финансовой устойчивости и надежности партнера для долгосрочных контрактов.
Экономическая эффективность и сроки поставки
При расчете стоимости проекта необходимо учитывать не только цену самой отливки, но и затраты на последующую обработку. Высокая чистота поверхности после гипсового литья (Ra 1.6–3.2 мкм) часто позволяет наносить декоративное покрытие (анодирование, порошковая окраска) непосредственно после легкой дробеструйной очистки. Это исключает дорогостоящие операции фрезеровки и шлифовки.
Сроки изготовления опытных образцов составляют обычно 15-20 рабочих дней, включая изготовление восковых моделей и форм. Серийное производство масштабируется благодаря наличию 10-тонных кранов и парка из 82 единиц оборудования. Локализация производства в промышленном парке Сантай Циндунба (провинция Сычуань) обеспечивает оптимизированную логистику и конкурентные цены за счет эффекта масштаба.
Важно отметить, что минимальный объем заказа (MOQ) для рентабельного запуска процесса зависит от сложности изделия, но благодаря гибкости технологии вакуумного литья, он значительно ниже, чем для литья в металлические постоянные формы. Это делает технологию идеальной для мелкосерийного производства уникальных дизайнерских ваз или промышленных корпусов.
Заключение и рекомендации по выбору поставщика
Технология литья ваз из алюминия по гипсовым формам в 2026 году является оптимальным выбором для изделий, требующих высокой точности, сложной внутренней геометрии и превосходного качества поверхности. Она превосходит традиционные методы по возможностям формообразования и снижает затраты на постобработку.
При выборе подрядчика обращайте внимание на наличие собственного парка вакуумного оборудования и лаборатории неразрушающего контроля. Способность производителя реализовывать проекты с толщиной стенки от 1 мм и предоставлять протоколы рентгеновского контроля является маркером высокой инженерной культуры.
ООО «Чэнду Йехуа наука и техника» демонстрирует комплексный подход к решению таких задач, объединяя многолетний опыт (с 2005 года), передовое оборудование и строгий контроль качества на всех этапах. Если ваш проект требует изготовления сложных алюминиевых отливок с высокими требованиями к электромагнитной совместимости, гладкости поверхности и размерной точности, целесообразно рассмотреть сотрудничество с профильными экспертами.
Для получения детального технического расчета и оценки стоимости вашего проекта рекомендуется запросить коммерческое предложение и технический паспорт на конкретное изделие. Наши инженеры готовы провести аудит ваших 3D-моделей и предложить оптимизацию конструкции для снижения веса и стоимости без потери прочности.
Запросите коммерческое предложение и технический паспорт на алюминиевое литье