Тонкостенное литье рабочих колес: технические требования
2026-10-09
- Ключевые вызовы при производстве тонкостенных рабочих колес
- Металлургические аспекты и выбор алюминиевых сплавов
- Технология формообразования: почему гипс?
- Геометрическая точность и контроль размеров
- Термическая обработка и механические свойства
- Экономическая эффективность и цепочка поставок
- Заключение и рекомендации по закупке
Ключевые вызовы при производстве тонкостенных рабочих колес
Главное за 30 секунд:
- Геометрическая точность: Для рабочих колес с толщиной стенки менее 2,5 мм критично использование вакуумного литья по выплавляемым моделям в гипсовых формах, что исключает газовую пористость и обеспечивает допуски CT4-CT5 по ГОСТ.
- Материаловедение: Выбор сплава (АК7ч, АК9ч или импортные аналоги типа A356) должен базироваться не только на прочности, но и на текучести расплава; ошибка в температуре перегрева более чем на 15°C приводит к межкристаллитной коррозии.
- Контроль качества: Визуального осмотра недостаточно. Обязательным стандартом для ответственных гидравлических деталей является рентгенография (ГОСТ 7512) и координатные измерения сложных внутренних каналов на CMM-оборудовании.
Проектирование и закупка тонкостенных рабочих колес (импеллеров, крыльчаток насосов, турбинных лопаток) — это всегда баланс между снижением инерционной массы и сохранением структурной целостности под нагрузкой. В современной инженерии тренд на миниатюризацию и повышение КПД гидравлических машин диктует необходимость уменьшения толщины стенок до 1–2 мм. Однако традиционные методы литья в песчано-глинистые формы или даже коксовое литье под давлением часто не справляются с задачей заполнения таких тонких сечений без дефектов.
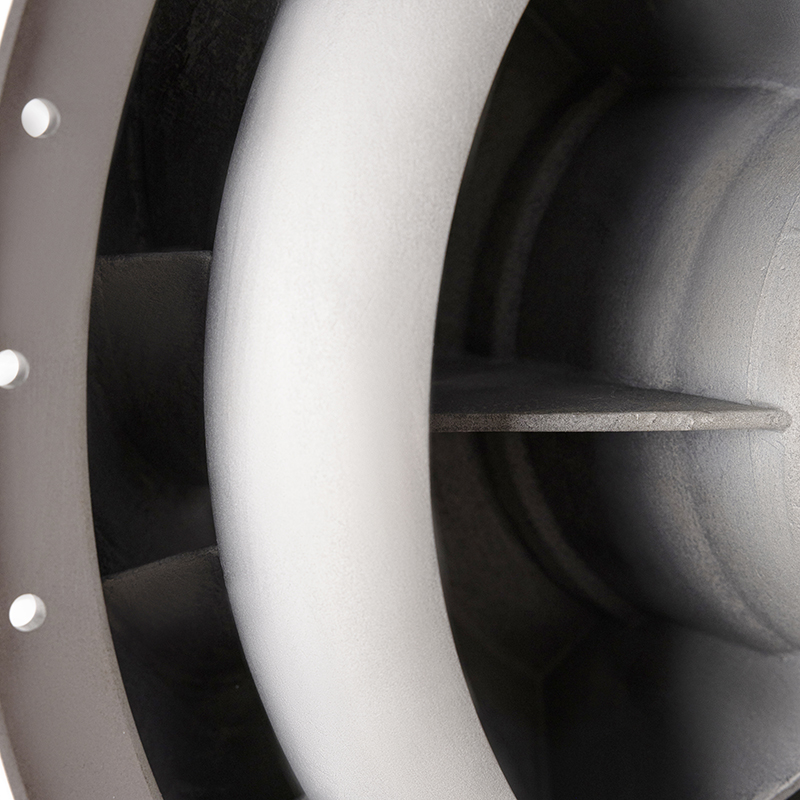
Технические требования к таким изделиям выходят за рамки стандартных чертежных допусков. Инженеры-закупщики сталкиваются с проблемой «недолива» кромок лопаток или скрытой пористости в зоне перехода от ступицы к периферии. Именно здесь на первый план выходит технология прецизионного литья по выплавляемым моделям в гипсовые формы, которая позволяет получать детали сложной геометрии с качеством поверхности, близким к шлифованному.
В нашей практике мы неоднократно наблюдали, как попытка сэкономить на технологии формообразования приводила к браку до 40% партии. Например, при использовании стандартных песчаных форм для колеса диаметром 300 мм с толщиной лопасти 2 мм возникали проблемы с удалением формовочной смеси из внутренних полостей, что требовало дорогостоящей постобработки или приводило к дисбалансу ротора. Решение заключается в применении технологий, исключающих контакт металла с абразивной средой на этапе кристаллизации.
Металлургические аспекты и выбор алюминиевых сплавов
Первое техническое требование касается химического состава сплава. Для тонкостенного литья рабочих колес наиболее целесообразно применение эвтектических и заэвтектических алюминиево-кремниевых сплавов. Высокое содержание кремния (до 12-13%) обеспечивает отличную жидкотекучесть, позволяющую расплаву заполнять узкие каналы толщиной до 1 мм до начала кристаллизации.
Однако высокая текучесть не должна достигаться за счет чистоты сплава. Наличие примесей железа (Fe) свыше 0,6% приводит к образованию хрупких интерметаллидных фаз, которые становятся очагами трещинообразования при циклических нагрузках, характерных для насосного оборудования. Поэтому техническая спецификация должна строго регламентировать не только основные легирующие элементы, но и уровень вредных примесей.
Требования к модифицированию и рафинированию
Структура литого металла определяет его усталостную прочность. Для получения мелкозернистой структуры, необходимой для тонких стенок, требуется двойное модифицирование: натрием или стронцием (для изменения формы кремниевых выделений) и титаном/бором (для измельчения зерна альфа-фазы). Без этого процесса механические свойства тонкой стенки будут анизотропными и непредсказуемыми.
Важным этапом является вакуумирование расплава. Газы, растворенные в алюминии (преимущественно водород), при быстром охлаждении тонких сечений не успевают выйти на поверхность и образуют микропоры. Применение вакуумных печей и рафинеров позволяет снизить газосодержание до уровня менее 0,1 см³/100 г Al, что критически важно для герметичности и прочности рабочих колес, работающих под давлением.
Инженерная рекомендация: При запросе коммерческого предложения требуйте предоставления протоколов спектрального анализа каждой плавки. Наличие сертификатов на вторичный алюминий недопустимо для ответственных гидравлических деталей; используйте только первичный алюминий марки А7Е или выше с добавлением легирования.
Технология формообразования: почему гипс?
Ключевым фактором, определяющим успех в изготовлении тонкостенных сложных отливок, является материал формы. Традиционные керамические оболочки имеют шероховатую поверхность и низкую газопроницаемость, что требует высокого давления заполнения. Гипсовые формы, используемые в технологии литья по выплавляемым восковым моделям, обладают рядом уникальных преимуществ для данной задачи.
Гипсовая суспензия обладает высокой проникающей способностью, точно копируя микрорельеф восковой модели. Это позволяет получать отливки с шероховатостью поверхности Ra 1,6–3,2 мкм без дополнительной механической обработки. Для рабочих колес это означает снижение гидравлического сопротивления потока и отсутствие необходимости в трудоемкой полировке внутренних каналов.
Решение проблемы обратных уклонов и внутренних полостей
Современные рабочие колеса часто имеют сложные внутренние полости для облегчения конструкции или интеграции датчиков. Традиционное литье ограничено возможностью извлечения стержней. Литье по выплавляемым моделям в гипс решает эту проблему радикально: восковая модель, включая внутренние элементы, выжигается полностью, не оставляя никаких следов крепления стержней. Это позволяет реализовывать геометрию с обратными выступами и замкнутыми внутренними каналами диаметром от 3 мм.
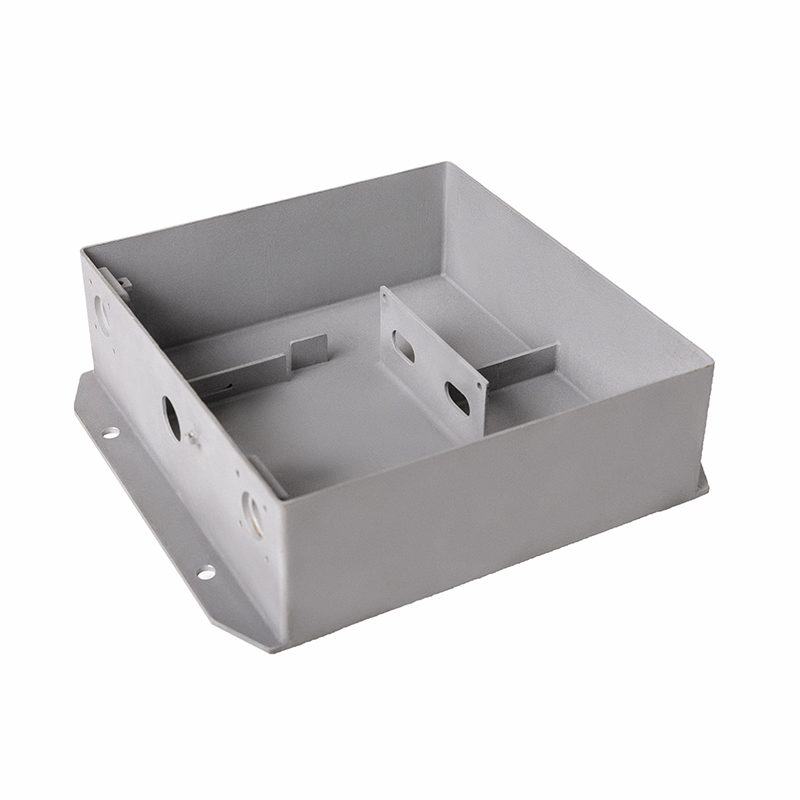
ООО «Чэнду Йехуа наука и техника» демонстрирует эффективность этого подхода в производстве крупногабаритных тонкостенных отливок. Благодаря запатентованной технологии («Большой гипсовый метод точного литья», патент № ZL 2011 10005148.0), предприятие успешно изготавливает полые отливки с минимальной толщиной стенки 1 мм и диаметром трубчатых полостей до 300 мм при толщине стенки всего 2,5 мм. Такая способность формировать сложные внутренние объемы без использования разборных металлических стержней является конкурентным преимуществом при проектировании высокоэффективных импеллеров.
Вакуумная заливка, применяемая на производственной линии компании, обеспечивает спокойное заполнение формы, исключая захват воздуха и образование оксидных пленок внутри тонких сечений. Это особенно важно для сплавов, склонных к окислению, так как оксидные включения служат концентраторами напряжений.
Геометрическая точность и контроль размеров
Для рабочих колес балансировка является критическим параметром. Любое отклонение от симметрии, вызванное литейными усадками или деформацией при охлаждении, приводит к вибрациям на высоких оборотах. Технические требования должны включать не только линейные размеры, но и допуски на биение и соосность.
Литье в гипсовые формы обеспечивает класс точности CT4-CT5 по ГОСТ 26645-85, что сопоставимо с точностью механической обработки. Это позволяет минимизировать припуски на обработку посадочных мест под подшипники и уплотнения, часто оставляя их в литом состоянии или требуя лишь финишного шлифования.
Инструментальный контроль и верификация
Проверка геометрии тонкостенного рабочего колеса невозможна с помощью обычных штангенциркулей из-за сложности доступа к внутренним поверхностям лопаток. Современный стандарт контроля подразумевает использование бесконтактных методов.
На предприятии ООО «Чэнду Йехуа наука и техника» внедрен многоуровневый цикл контроля. Использование трехмерных координатно-измерительных машин (CMM) Hexagon позволяет сверять фактическую геометрию отливки с CAD-моделью с точностью до микрон. Для контроля внутренних полостей, недоступных для щупов CMM, применяются промышленные эндоскопы и лазерные 3D-сканеры Xingchuang (Канада).
Особое внимание уделяется контролю толщины стенки. Ультразвуковая толщинометрия или рентгеновский контроль позволяют выявить локальные утонения, которые могут возникнуть из-за неравномерного охлаждения. Рентгеновское оборудование для визуализации в реальном времени, имеющееся в лаборатории компании, гарантирует отсутствие скрытых раковин и трещин в теле лопаток.
| Параметр контроля | Традиционное литье (Песок/Кокиль) | Вакуумное литье в гипс (Йехуа) | Влияние на эксплуатацию |
|---|---|---|---|
| Шероховатость поверхности (Ra) | 6,3 – 12,5 мкм | 1,6 – 3,2 мкм | Снижение гидродинамических потерь, отсутствие кавитационной эрозии на неровностях. |
| Точность размеров (ГОСТ 26645) | CT8 – CT10 | CT4 – CT5 | Возможность сборки без подгонки, улучшение балансировки. |
| Минимальная толщина стенки | 3,0 – 4,0 мм | 1,0 – 1,5 мм | Снижение веса ротора на 30-40%, повышение динамики отклика. |
| Внутренняя пористость | Высокий риск (требуется пропитка) | Минимальный (вакуумная дегазация) | Герметичность, сохранение прочности при циклических нагрузках. |
Термическая обработка и механические свойства
Литая структура алюминиевого сплава неоднородна. Для снятия внутренних напряжений, возникших при неравномерном охлаждении тонких и толстых сечений, и для повышения пластичности необходима термическая обработка. Стандартным требованием для рабочих колес является режим Т5 (искусственное старение после литья в охлаждающей форме) или Т6 (полная закалка и старение).
Режим Т6 обеспечивает максимальную прочность, но может привести к геометрическим искажениям тонкостенных деталей. Поэтому технологический процесс должен включать использование специальных фиксирующих приспособлений (кондукторов) во время закалки. Специалисты ООО «Чэнду Йехуа наука и техника» применяют контролируемое давление при формировании и последующей обработке, что позволило компании получить Национальную премию в области научно-технического прогресса (сертификат № 2020-J-215-2-04-D03). Этот опыт позволяет минимизировать деформации даже для крупногабаритных отливок со сложной геометрией.
Механические свойства готового изделия должны подтверждаться испытаниями на растяжение образцов-свидетелей, отливаемых совместно с партией. Минимальные требования для сплавов типа АК7ч обычно составляют: предел прочности σв ≥ 240 МПа, предел текучести σ0,2 ≥ 160 МПа, относительное удлинение δ ≥ 2-4%. Для более ответственных применений требуются более высокие показатели пластичности, чтобы предотвратить хрупкое разрушение при гидроударах.
Экономическая эффективность и цепочка поставок
При оценке стоимости тонкостенных рабочих колес необходимо учитывать полную стоимость владения, а не только цену отливки. Дешевая отливка с дефектами требует дорогой механообработки, исправления сваркой (что недопустимо для многих стандартов) или приводит к отказу оборудования у конечного клиента.
Выбор поставщика с интегрированным циклом производства, такого как ООО «Чэнду Йехуа наука и техника», позволяет оптимизировать затраты. Предприятие, расположенное в промышленном парке Сантай Циндунба (провинция Сычуань), объединяет под одной крышей изготовление восковых моделей, литье, термическую обработку и финишную механическую обработку на станках с ЧПУ (включая пятикоординатные центры). Это исключает логистические риски и потери времени при передаче деталей между подрядчиками.
Компания, являясь налогоплательщиком класса А с активами свыше 80 миллионов юаней, обладает ресурсами для выполнения крупных серийных заказов, сохраняя при этом гибкость мелкосерийного производства. Наличие 32 патентов, включая изобретения в области контроля качества металлургической продукции, гарантирует стабильность технологического процесса.
Логистика и упаковка
Тонкостенные алюминиевые отливки чувствительны к транспортным воздействиям. Техническое требование к поставке должно включать спецификацию упаковки: индивидуальная ячейковая упаковка из пенополистирола или картона с разделителями, предотвращающая контакт деталей друг с другом. Маркировка должна содержать данные о плавке, дате термообработки и результате ультразвукового контроля.
Для российских покупателей важным аспектом является соответствие документации требованиям ТР ТС 010/2011 «О безопасности машин и оборудования». Поставщик должен предоставлять полный пакет документов, включая паспорта материалов и протоколы испытаний, оформленные в соответствии с международными стандартами ISO 9001, что обеспечивает беспрепятственную приемку изделия надзорными органами и службами входного контроля заказчика.
Заключение и рекомендации по закупке
Тонкостенное литье рабочих колес — это высокотехнологичный процесс, требующий глубокого понимания металлургии алюминия и физики литья. Ошибки на этапе проектирования или выбора технологии неизбежно приводят к снижению надежности всего агрегата. Ключевыми факторами успеха являются: использование вакуумного литья по выплавляемым моделям в гипсовые формы для обеспечения чистоты металла и точности геометрии, строгий контроль химического состава и двойное модифицирование сплава, а также всесторонний инструментальный контроль готовой продукции.
Мы рекомендуем инженерам и специалистам по закупкам при подготовке технических заданий четко указывать требования к внутренней структуре отливки (класс пористости по ASTM или ГОСТ) и методу неразрушающего контроля. Сотрудничество с производителями, обладающими собственной лабораторной базой и патентованными технологиями, такими как ООО «Чэнду Йехуа наука и техника», снижает риски брака и обеспечивает поставку деталей, готовых к немедленной сборке.
Если вы сталкиваетесь с задачами по изготовлению сложных тонкостенных компонентов из алюминиевых сплавов, где важны каждый грамм веса и каждая микронная точность, целесообразно рассмотреть возможность технического аудита производственных процессов.
Запросите коммерческое предложение и технический паспорт на изготовление рабочих колес для оценки соответствия ваших чертежей возможностям современного прецизионного литья.