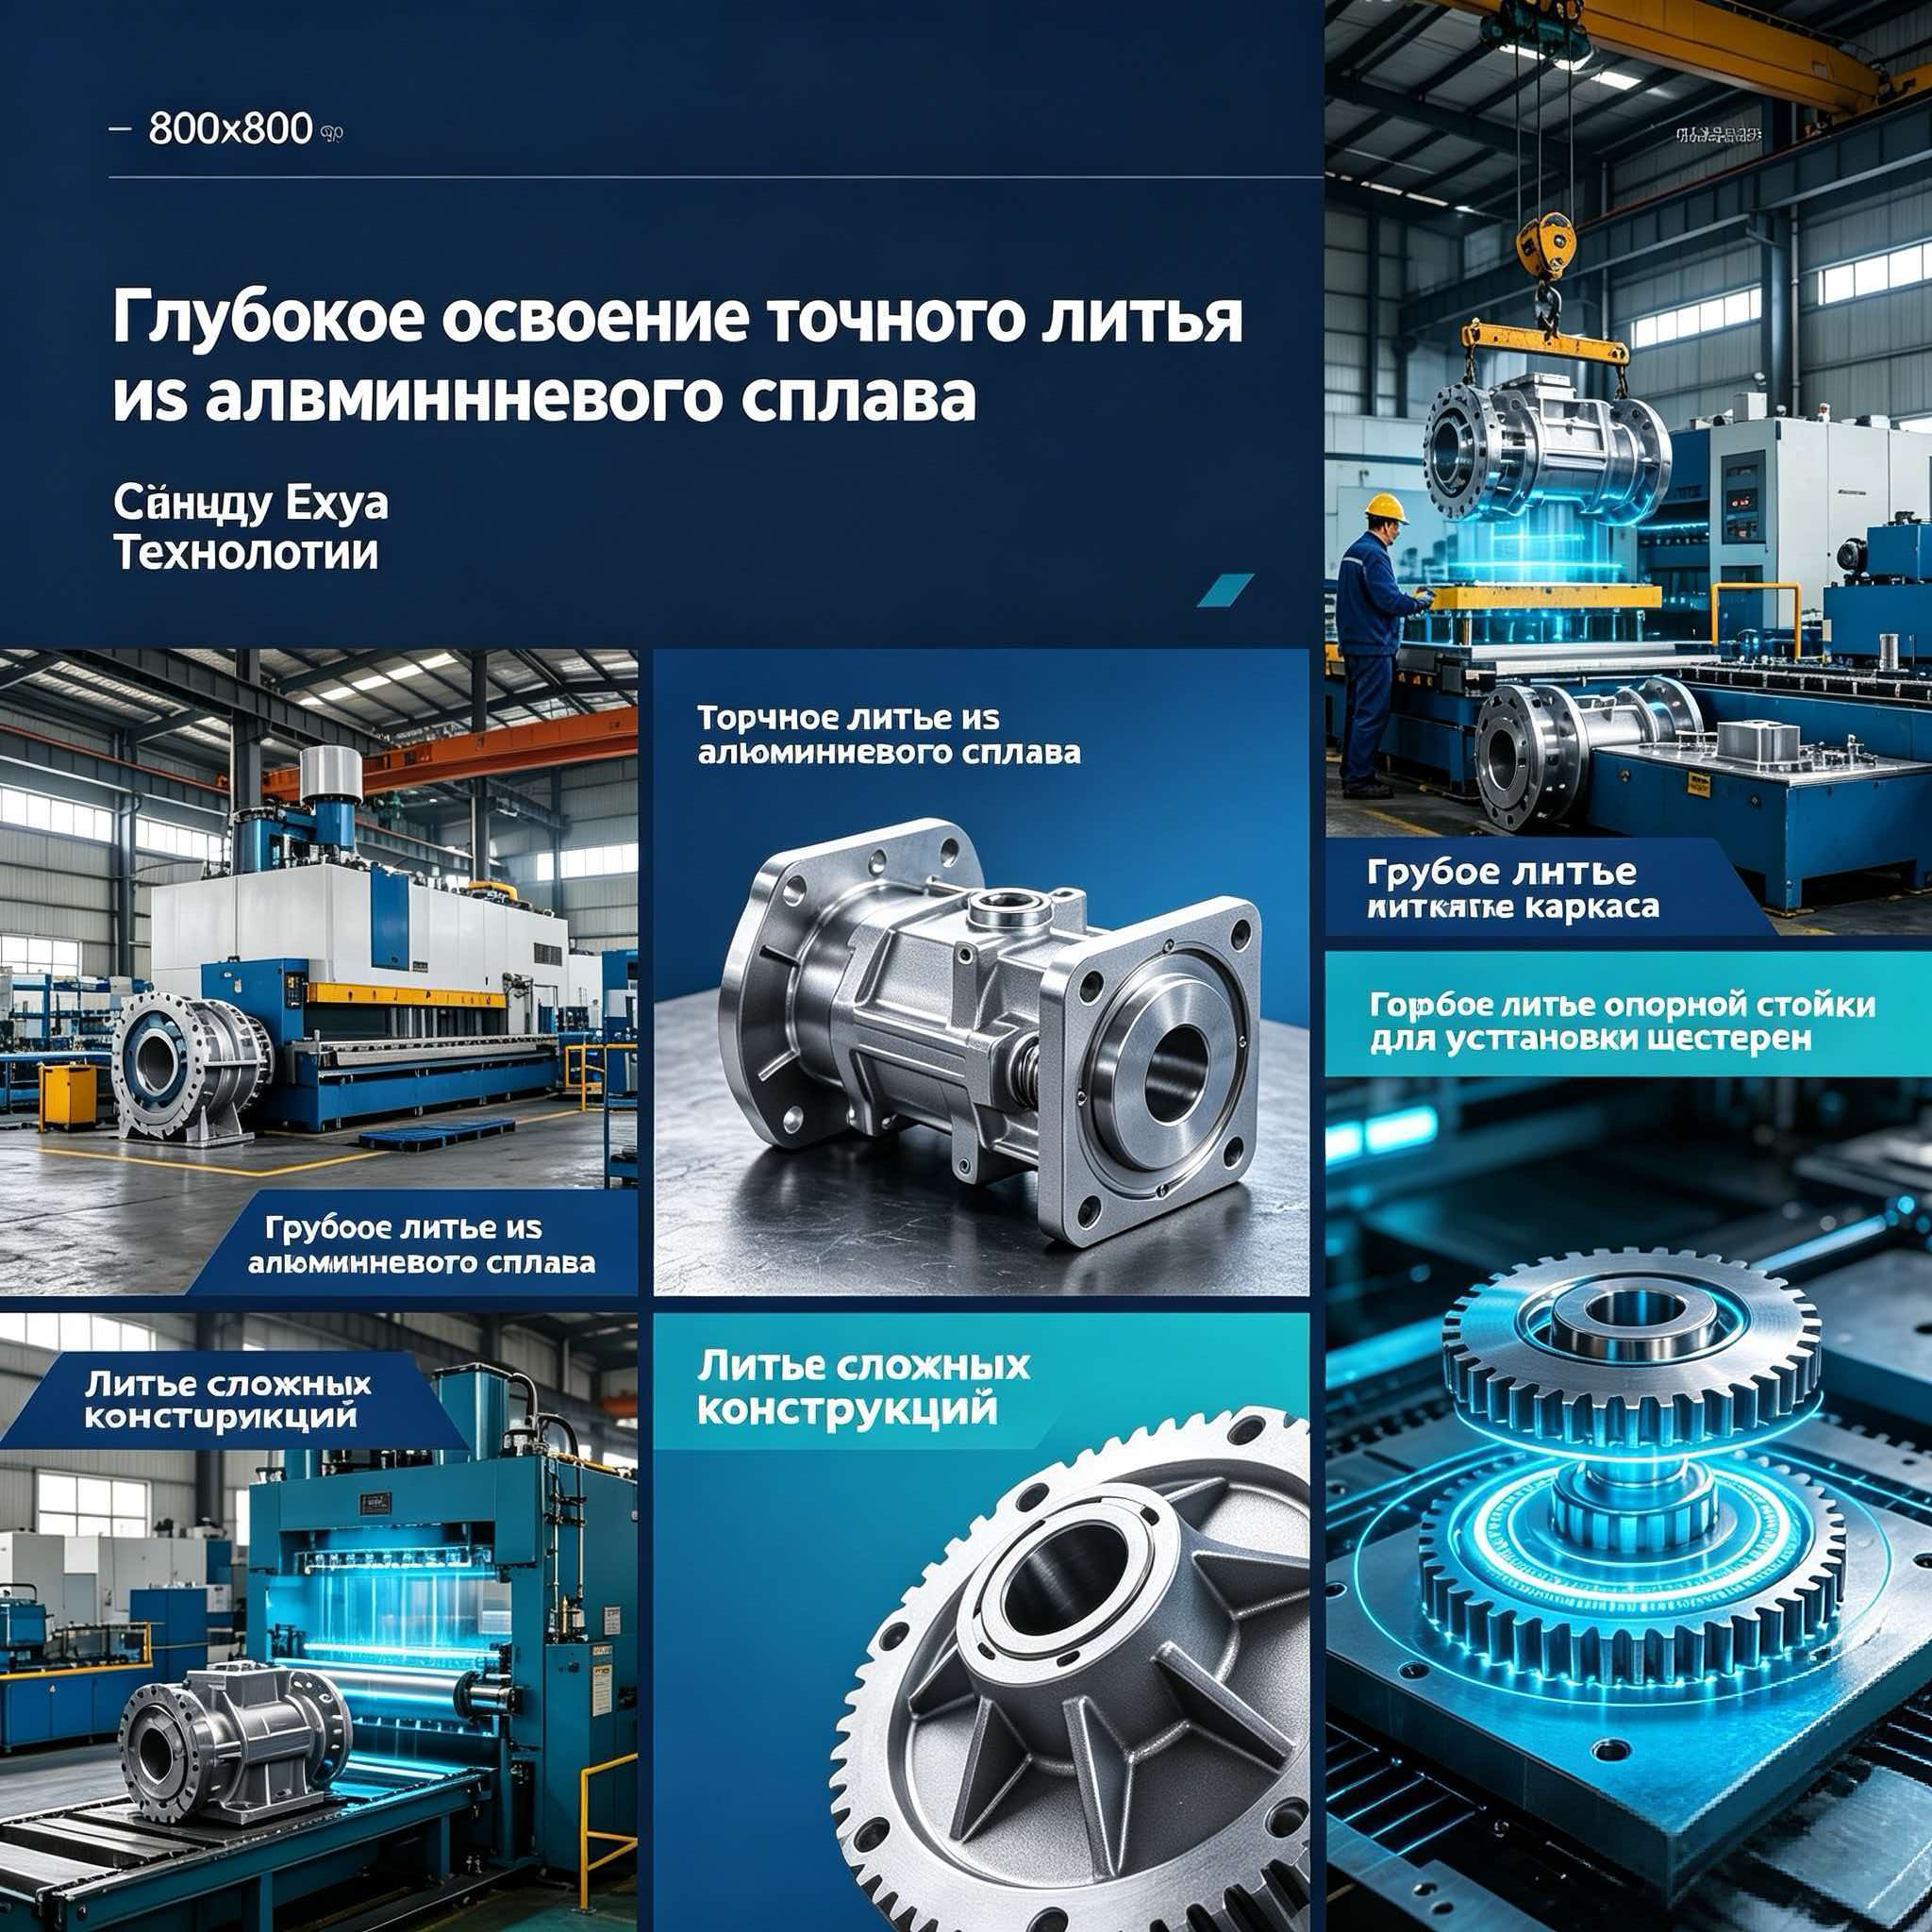
Точное литье под вакуумом по гипсовым формам: технология
2026-10-11
- Физика процесса: почему вакуум и гипс?
- Технологические нюансы и контроль качества
- ООО «Чэнду Йехуа наука и техника»: интеграция технологий и опыта
- Сравнение технологий: когда выбирать гипсовое литье?
- Применение в отраслях: от авиастроения до электроники
- Как избежать рисков при заказе литья
- Заключение: инвестиция в надежность
Главное за 30 секунд
- Суть технологии: Вакуумное литье по гипсовым формам позволяет получать алюминиевые отливки со стенками толщиной от 1 мм и сложной внутренней геометрией, недостижимой при традиционном литье под давлением.
- Ключевое преимущество: Исключение газовой пористости за счет откачки воздуха из формы перед заливкой, что обеспечивает плотность металла, сопоставимую с коваными изделиями, и высокую электромагнитную совместимость (ЭМС).
- Экономический эффект: Снижение объема последующей механической обработки на 40-60% благодаря высокой точности литья (допуски по ГОСТ 26645-85, класс точности 4-5) и отсутствию необходимости в сложных стержневых узлах.
В современной инженерии, особенно в аэрокосмической отрасли и высокоточном приборостроении, существует постоянный конфликт между желанием облегчить конструкцию и необходимостью сохранить её прочность и герметичность. Традиционные методы литья под давлением часто не справляются с изготовлением тонкостенных деталей сложной конфигурации: металл быстро остывает, не успевая заполнить узкие каналы, или захватывает воздух, образуя раковины. Именно здесь на сцену выходит точное литье под вакуумом по гипсовым формам — технология, которая решает эти проблемы на фундаментальном уровне.
Как инженеры с многолетним опытом, мы наблюдаем, как российские промышленные предприятия переходят от закупки дешевых аналогов к поиску поставщиков, способных гарантировать микроструктурную однородность сплава. В этой статье мы разберем физику процесса, типичные ошибки при проектировании таких деталей и то, как правильный выбор подрядчика влияет на итоговую себестоимость изделия.
Физика процесса: почему вакуум и гипс?
Технология точного литья по выплавляемым моделям в гипсовые формы (часто называемая «гипсовым литьем» или investment casting in plaster molds) кардинально отличается от песчано-глинистого или керамического литья. Гипсовая форма обладает уникальным сочетанием низкой теплопроводности и высокой газопроницаемости при правильном режиме сушки.
Процесс начинается с создания восковой модели, которая затем покрывается специальной гипсовой суспензией. После затвердевания и удаления воска образуется полость, идеально повторяющая геометрию будущей детали. Ключевой этап — вакуумирование. Перед подачей расплавленного алюминия из формы откачивается весь воздух. Это создает перепад давления, который «втягивает» металл даже в самые тонкие сечения (до 1 мм), предотвращая турбулентность потока.
Преодоление ограничений традиционного литья
При обычном литье под давлением скорость заполнения формы высока, что приводит к захвату воздуха и образованию оксидных пленок внутри отливки. Эти дефекты критичны для деталей, работающих под давлением или требующих высокой электропроводности. Вакуумное литье по гипсу устраняет эту проблему. Металл течет ламинарно, заполняя форму спокойно и равномерно.
В нашей практике был показательный случай: заказчик из сектора телекоммуникаций столкнулся с браком корпусов фильтров из-за внутренней пористости, которая нарушала герметичность пайки. При переходе на технологию вакуумного литья по гипсовым формам процент брака снизился с 12% до менее 0.5%. Это стало возможным благодаря тому, что гипсовая форма не содержит влаги (в отличие от песчаных форм) и обеспечивает контролируемое охлаждение.
Инженерная рекомендация: При проектировании детали учитывайте, что гипсовые формы одноразовые. Это делает метод экономически эффективным для средних и крупных серий, где стоимость изготовления металлической пресс-формы для литья под давлением была бы неоправданно высокой.
Технологические нюансы и контроль качества
Успех прецизионного литья зависит не только от самого процесса заливки, но и от строгого контроля на каждом этапе. Отклонение в температуре сплава всего на 15°C может привести к изменению механических свойств готового изделия.
Подготовка сплава и вакуумная камера
Используемые алюминиевые сплавы (чаще всего АЛ9, АК12 или их зарубежные аналоги A356, A380) проходят тщательную подготовку. Обязательным этапом является рафинирование и модифицирование структуры зерна. В условиях вакуума легколетучие элементы сплава могут испаряться, поэтому химический состав корректируется с учетом этих потерь.
Заливка происходит в герметичной камере. Вакуумный насос поддерживает разрежение на уровне 0.08–0.1 МПа. Важно отметить, что скорость снижения давления должна быть синхронизирована с вязкостью расплава. Слишком резкое падение давления может вызвать кипение легких компонентов сплава, что приведет к образованию микропор.
Роль термообработки и механической обработки
После извлечения из гипсовой формы отливка подвергается термической обработке (закалка и старение) для достижения требуемых механических характеристик. Благодаря высокой точности литья (шероховатость поверхности Ra 6.3–12.5 мкм), многие поверхности не требуют дальнейшей фрезеровки или шлифовки. Это существенно снижает себестоимость.
Однако, если деталь имеет сопрягаемые поверхности с жесткими допусками (например, посадочные места под подшипники или уплотнительные канавки), применяется финишная механическая обработка на станках с ЧПУ. Здесь критически важна стабильность геометрии отливки: любые внутренние напряжения, оставшиеся после литья, могут привести к деформации детали при снятии припуска.
Частая ошибка: Игнорирование направления усадки материала при проектировании литниковой системы. Неправильный расчет усадки приводит к тому, что размеры готовой детали выходят за пределы допуска, даже если форма была изготовлена идеально точно.
ООО «Чэнду Йехуа наука и техника»: интеграция технологий и опыта
Реализация описанных выше технологических требований возможна только на предприятии с полностью интегрированным циклом производства и контроля. Ярким примером такого подхода является деятельность ООО «Чэнду Йехуа наука и техника» — компании, которая с 2005 года специализируется именно на высокоточном вакуумном литье тонкостенных деталей из алюминиевых сплавов по гипсовым формам.
Расположенное в промышленном парке Сантай Циндунба (провинция Сычуань), предприятие занимает площадь более 18 000 квадратных метров и располагает активами свыше 80 миллионов юаней. Но главным активом компании является не оборудование, а накопленная экспертиза. ООО «Чэнду Йехуа наука и техника» владеет 32 патентами, включая два фундаментальных изобретения в области большого гипсового метода литья и контроля качества металлургической продукции. Наличие таких патентов подтверждает не просто умение лить, а способность управлять процессом на научном уровне.
Инфраструктура полного цикла
Производственная база компании оснащена 82 комплектами оборудования, охватывающими все этапы: от восковых инжекторов и вакуумных заливочных ванн до современных пятикоординатных обрабатывающих центров. Особое внимание уделяется контролю качества. В арсенале лаборатории находятся трехмерные координатно-измерительные машины Hexagon, рентгеновское оборудование для визуализации внутренних дефектов в реальном времени и спектральные анализаторы Oxford немецкого производства.
Такой уровень оснащения позволяет решать задачи, которые считаются невыполнимыми для многих других литейных производств. Например, изготовление тонкостенных полых отливок с минимальной толщиной стенки 1 мм и диаметром трубчатых полостей до 300 мм при толщине стенки 2.5 мм. Или создание отливок с обратным выступом и сложными внутренними полостями для встраиваемых компонентов без использования разборных стержней.
Продукция компании успешно поставляется в сектора авиакосмической промышленности, энергетики и высокоточной электроники, где критически важны размерная точность и электромагнитная совместимость. Получение Национальной премии в области научно-технического прогресса за разработку технологии контролируемого давления при формировании крупногабаритных отливок еще раз подчеркивает статус предприятия как технологического лидера.
Сравнение технологий: когда выбирать гипсовое литье?
Для инженера-закупщика важно понимать место вакуумного литья по гипсу в общей матрице производственных методов. Ниже приведено сравнение с основными альтернативами.
| Параметр | Вакуумное литье по гипсу | Литье под давлением (HPDC) | Песчано-глинистое литье |
|---|---|---|---|
| Толщина стенки | От 1 мм (стабильно) | От 2-3 мм (риск недолива) | От 4-5 мм |
| Точность размеров | Высокая (класс 4-5) | Очень высокая (класс 3-4) | Низкая (класс 8-10) |
| Качество поверхности | Ra 6.3–12.5 мкм | Ra 1.6–3.2 мкм | Ra 25–50 мкм |
| Внутренняя пористость | Минимальная (вакуум) | Средняя (захват воздуха) | Высокая (газообразование) |
| Сложность геометрии | Очень высокая (полости, подрезы) | Средняя (ограничения выдвижения) | Высокая (стержни) |
| Экономичность серии | Средние и крупные серии | Массовое производство | Мелкие серии, прототипы |
Как видно из таблицы, гипсовое литье занимает нишу между дорогим и ограниченным по геометрии литьем под давлением и грубым песчаным литьем. Оно идеально подходит для деталей, где важна не только внешняя форма, но и внутренняя целостность материала.
Применение в отраслях: от авиастроения до электроники
Специфика технологии определяет её применение в отраслях с высокими требованиями к надежности.
Авиакосмическая промышленность и ВПК
Здесь ключевым фактором является соотношение прочности и веса. Тонкостенные корпуса приборов, кронштейны крепления агрегатов, элементы систем охлаждения двигателей — все эти детали выигрывают от использования вакуумного литья. Отсутствие внутренних раковин гарантирует, что деталь выдержит вибрационные и ударные нагрузки без внезапного разрушения. Продукция ООО «Чэнду Йехуа наука и техника» активно используется в этих секторах благодаря подтвержденному качеству и соответствию строгим стандартам.
Электроника и телекоммуникации
Для корпусов высокочастотных устройств критична электромагнитная совместимость (ЭМС). Пористость в металле создает неоднородность проводимости, что может экранировать сигнал непредсказуемым образом. Плотные отливки, полученные по гипсовым формам, обеспечивают однородный экран. Кроме того, высокая точность литья позволяет монтировать электронные компоненты непосредственно на корпус или использовать его как радиатор без дополнительных переходных элементов.
Энергетика и нефтегазовый сектор
Детали, работающие в условиях перепадов температур и давлений (теплообменники, корпуса клапанов), требуют высокой герметичности. Технология вакуумного литья исключает сквозную пористость, что делает отливки пригодными для работы с жидкостями и газами без дополнительной импрегнации.
Как избежать рисков при заказе литья
Выбор поставщика для прецизионного литья — это не просто поиск цены за килограмм. Это оценка инженерной компетенции. Вот чек-лист, который поможет вам избежать проблем:
- Запросите примеры схожих деталей. Если производитель никогда не лил тонкостенные изделия со сложными внутренними полостями, ваш проект станет для них экспериментом, который вы будете оплачивать своим временем.
- Уточните методы неразрушающего контроля (НК). Наличие рентген-контроля и цветной дефектоскопии обязательно. Визуального осмотра недостаточно для выявления внутренних дефектов.
- Проверьте наличие собственного инструментального производства. Возможность быстро внести изменения в модель или изготовить новую форму на месте ускоряет цикл разработки в 2-3 раза.
- Обратите внимание на сертификацию. Для работы с российскими госкорпорациями и крупными промышленными холдингами наличие системы менеджмента качества ISO 9001 и соответствие стандартам ТР ТС являются обязательными.
ООО «Чэнду Йехуа наука и техника» соответствует всем этим критериям. Компания работает как налогоплательщик класса А, что свидетельствует о финансовой устойчивости и прозрачности бизнеса. Штат из 105 сотрудников, 96 из которых — профильные специалисты, обеспечивает непрерывное инженерное сопровождение проекта.
Заключение: инвестиция в надежность
Точное литье под вакуумом по гипсовым формам — это не просто производственная операция, это инженерное решение, позволяющее создавать детали нового поколения. Легкие, прочные, сложные и надежные. В условиях, когда конкуренция требует снижения веса и повышения эффективности устройств, эта технология становится стратегическим преимуществом.
Если вы сталкиваетесь с задачами, где традиционное литье не дает нужного качества, а механическая обработка из цельного куска слишком дорога, вакуумное литье по гипсу — ваш оптимальный выбор. Доверьте реализацию этого процесса профессионалам с подтвержденным опытом и патентованными технологиями.
Готовы обсудить ваш проект? Запросите коммерческое предложение и техническую консультацию у специалистов ООО «Чэнду Йехуа наука и техника». Мы поможем оптимизировать конструкцию детали под литье, рассчитаем экономию на механической обработке и обеспечим поставку изделий, соответствующих самым строгим стандартам качества.