Алюминиево-магниевый сплав: свойства и применение в 2026 году
2026-10-09
- Эволюция сплавов Al-Mg: почему в 2026 году меняется подход к проектированию
- Технологические вызовы 2026 года: от массового производства к прецизионному литью
- Сферы применения: где Al-Mg заменяет сталь и пластик
- Как выбрать поставщика: чек-лист для закупщика в 2026 году
- Заключение: инвестиция в надежность
Эволюция сплавов Al-Mg: почему в 2026 году меняется подход к проектированию
Главное за 30 секунд:
- Сдвиг парадигмы: В 2026 году ключевым фактором выбора алюминиево-магниевых сплавов становится не просто прочность, а сочетание коррозионной стойкости в агрессивных средах и возможности создания сверхтонкостенных геометрий без потери герметичности.
- Технологический прорыв: Традиционное литье под давлением уступает место вакуумному литью по гипсовым формам для деталей со сложными внутренними полостями, что снижает вес узлов на 15–20% при сохранении жесткости.
- Критерий качества: Наличие сертификатов EAC и соответствие ГОСТ 15150-69 являются обязательными, но недостаточными. Закупщики требуют подтверждения микроструктуры через рентген-контроль и спектрометрию на каждом этапе партии.
Алюминиево-магниевые сплавы (серии 5ххх) долгое время считались «рабочей лошадкой» судостроения и химической промышленности. Однако к 2026 году ландшафт их применения радикально трансформировался. Рост требований к энергоэффективности транспорта и миниатюризации электроники вынуждает инженеров пересматривать стандартные допуски. Если раньше толщина стенки 3 мм считалась пределом для надежной отливки, то сегодня рынок диктует необходимость снижения этого параметра до 1–1.5 мм без риска образования газовых раковин или непроливов.
Мы наблюдаем, как классические марки АМг5 и АМг6 адаптируются под новые методы формообразования. Главная проблема, с которой сталкиваются конструкторы — это баланс между текучестью расплава и его склонностью к окислению. Магний, являясь активным элементом, требует строгого контроля атмосферы плавки. Ошибка в расчете температурного градиента всего на 15 градусов может привести к снижению ударной вязкости готового изделия на 40%, что критично для вибрационных нагрузок.
В нашей практике мы неоднократно сталкивались с ситуацией, когда заказчики пытались сэкономить на этапе подготовки формы, используя традиционные песчано-глинистые смеси для сложных тонкостенных деталей. Результат был предсказуемым: брак достигал 25% из-за пригаров и неравномерной кристаллизации. Переход на специализированные гипсовые формы с вакуумной ассистацией позволил снизить брак до уровня менее 0.5%, обеспечивая идеальную чистоту поверхности, сопоставимую с механической обработкой.
Физико-механические свойства: цифры, а не маркетинг
Для инженера-проектировщика важно оперировать конкретными значениями, а не общими фразами о «высокой прочности». Алюминиево-магниевые сплавы ценятся за уникальное сочетание низкой плотности (около 2.65 г/см³) и высокой удельной прочности. В отличие от силуминов (Al-Si), сплавы системы Al-Mg не подвергаются термическому упрочнению, их свойства зависят от степени деформации или скорости охлаждения при литье.
Рассмотрим ключевые параметры, актуальные для закупок в 2026 году:
| Параметр | Значение (для АМг5/АМг6) | Влияние на эксплуатацию |
|---|---|---|
| Предел прочности ($sigma_в$) | 290–310 МПа | Позволяет заменять стальные детали в узлах, где вес критичен (дроны, портативная электроника). |
| Предел текучести ($sigma_{0.2}$) | 140–160 МПа | Определяет нагрузку, после которой начинается необратимая деформация. Важно для корпусов под давлением. |
| Относительное удлинение ($delta$) | 14–18% | Высокая пластичность обеспечивает поглощение энергии удара, предотвращая хрупкое разрушение. |
| Коррозионная стойкость | Высокая (в морской воде и щелочах) | Не требует дорогостоящего анодирования в большинстве случаев, что снижает CAPEX. |
| Свариваемость | Отличная (аргонодуговая сварка) | Возможность создания герметичных соединений без потери прочности в зоне термического влияния. |
Важно отметить, что при содержании магния свыше 6% возникает риск выделения интерметаллидной фазы $beta$ (Al$_3$Mg$_2$) по границам зерен. Это явление, известное как межкристаллитная коррозия, может привести к внезапному разрушению детали спустя 2–3 года эксплуатации. Поэтому для ответственных применений мы рекомендуем строго контролировать содержание легирующих элементов, используя спектрометры прямого считывания, такие как Oxford, импортные из Германии, которые обеспечивают точность анализа до 0.001%.
Технологические вызовы 2026 года: от массового производства к прецизионному литью
Рынок B2B движется от концепции «дешево и много» к «точно и сложно». Современные устройства, будь то блоки управления для электромобилей или корпуса высокочастотных передатчиков, требуют интеграции множества функций в одном корпусе. Это означает наличие внутренних каналов охлаждения, резьбовых вставок и экранирующих перегородок.
Традиционное литье под высоким давлением (HPDC) здесь часто бессильно. Высокая скорость заполнения формы приводит к захвату воздуха, который невозможно удалить из тонких сечений. Газовые поры становятся центрами зарождения трещин. Альтернативой становится вакуумное литье по выплавляемым моделям в гипсовых формах. Этот метод, хотя и более трудоемок на этапе подготовки, позволяет получать отливки с качеством поверхности Ra 1.6–3.2 мкм, что зачастую исключает необходимость последующей механической обработки.
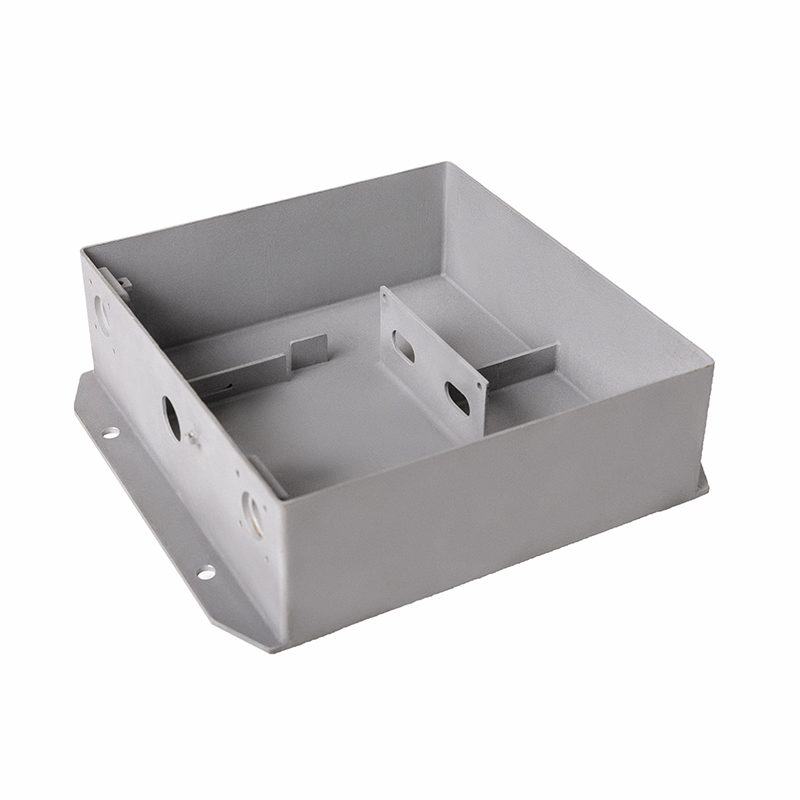
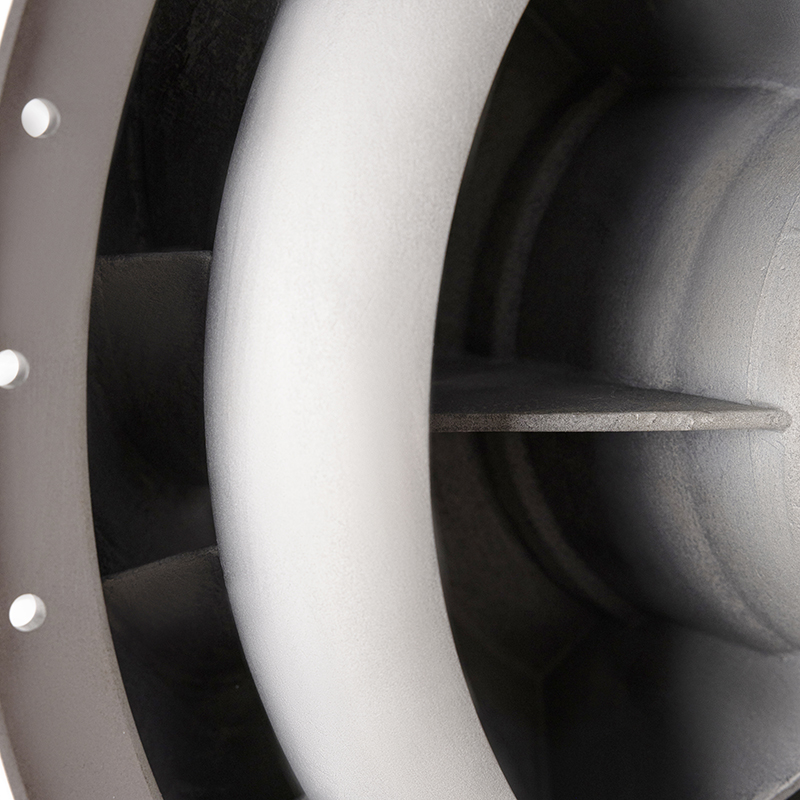
Именно в этой нише демонстрирует высокую эффективность подход, реализуемый на базе ООО «Чэнду Йехуа наука и техника». Предприятие, основанное в 2005 году и расположенное в промышленном парке Сантай Циндунба, специализируется на решении задач, которые другие производители считают нерентабельными. Использование гипсовых форм позволяет создавать тонкостенные полые отливки с минимальной толщиной стенки 1 мм и диаметром трубчатых полостей до 300 мм при толщине стенки всего 2.5 мм. Такая геометрия невозможна при использовании металлических пресс-форм из-за проблем с извлечением стержней.
Ключевое преимущество данной технологии — отсутствие затруднений при выемке из формы благодаря растворению гипса. Это открывает путь к созданию деталей с обратными выступами и сложными внутренними лабиринтами для систем охлаждения или кабель-каналов. Для инженеров это означает свободу творчества: можно оптимизировать топологию детали под нагрузки, не оглядываясь на ограничения литейного оборудования.
Контроль качества как инструмент снижения рисков
В 2026 году покупатель не верит на слово. Он требует доказательств. Наличие парка из 82 комплектов автоматизированного оборудования — это лишь половина успеха. Вторая половина — это система верификации. На нашем производстве контроль качества не является финальной стадией, он встроен в каждый этап.
Мы используем трехмерные координатно-измерительные машины Hexagon и лазерные 3D-сканеры Xingchuang (Канада) для сравнения геометрии готовой отливки с CAD-моделью. Допуски соблюдаются в пределах ±0.05 мм для критических размеров. Кроме того, рентгеновское оборудование для визуализации в реальном времени позволяет выявлять скрытые дефекты (раковины, трещины) внутри тела детали без её разрушения. Это особенно важно для герметичных корпусов, работающих под давлением.
Наш опыт показывает, что внедрение такого уровня контроля на стороне поставщика экономит заказчику до 30% бюджета на входном контроле и устраняет риски остановки конвейера из-за некондиционного сырья. Компания обладает 32 патентами, включая два фундаментальных изобретения в области большого гипсового метода точного литья, что подтверждает нашу технологическую зрелость.
Сферы применения: где Al-Mg заменяет сталь и пластик
Анализ рынка 2025–2026 годов показывает рост спроса на алюминиево-магниевые сплавы в четырех ключевых секторах. Рассмотрим их подробнее с точки зрения инженерных выгод.
1. Аэрокосмическая отрасль и беспилотные системы
Здесь каждый грамм на счету. Корпуса дронов, кронштейны крепления авионики, элементы каркаса легких БПЛА. Использование сплавов АМг в сочетании с технологией тонкостенного литья позволяет снизить массу конструкции на 20–25% по сравнению с алюминиево-кремниевыми аналогами. При этом сохраняется необходимая жесткость и демпфирующая способность. Важным аспектом является электромагнитная совместимость (ЭМС): алюминиевый корпус служит естественным экраном, защищая чувствительную электронику от внешних помех.
2. Энергетика и высоковольтное оборудование
Корпуса инверторов, трансформаторов и распределительных устройств работают в условиях повышенных температур и вибраций. Сплавы Al-Mg обладают хорошей теплопроводностью и не теряют свойств при нагреве до 150°C. Технология вакуумного литья позволяет интегрировать радиаторные ребра непосредственно в корпус, улучшая отвод тепла без увеличения габаритов устройства. Отсутствие пористости гарантирует герметичность, что критично для защиты компонентов IP67/IP68.
3. Судостроение и оффшорная техника
Классическое применение, которое получает новое развитие. Изготовление сложных узлов навигационного оборудования, корпусов датчиков, элементов систем охлаждения двигателей. Высокая коррозионная стойкость в соленой воде снижает затраты на обслуживание. Возможность литья крупных полостей для встраиваемых компонентов позволяет создавать моноблочные конструкции, заменяющие сборные узлы, что повышает надежность соединения.
4. Высокоточная медицинская техника
Корпуса диагностического оборудования, требующие частой стерилизации. Гладкость поверхности, получаемая при литье по гипсовым формам, препятствует накоплению бактерий и облегчает очистку. Биологическая инертность алюминия делает его безопасным материалом для контакта с внешней средой медицинских приборов.
Как выбрать поставщика: чек-лист для закупщика в 2026 году
Выбор партнера для производства сложных алюминиевых отливок — это стратегическое решение. Ошибка в выборе подрядчика может стоить месяцев задержек и миллионов рублей убытков. На что обращать внимание?
- Специализация на технологии. Не все литейные заводы умеют работать с тонкими стенками. Ищите тех, кто имеет подтвержденный опыт вакуумного литья. Спросите примеры деталей с толщиной стенки менее 2 мм. Если таких нет в портфолио, риск брака будет высоким.
- Лабораторная база. Поставщик должен иметь собственный спектральный анализ и рентген-контроль. Если он отправляет образцы в стороннюю лабораторию, срок обратной связи увеличивается, а оперативное управление качеством становится невозможным.
- Инженерная поддержка. Хороший поставщик не просто льет по чертежу, он участвует в DFM (Design for Manufacturing). Инженеры завода должны подсказать, как изменить конструкцию, чтобы улучшить заполняемость формы и снизить стоимость. В штате ООО «Чэнду Йехуа наука и техника» работает 96 профильных специалистов, включая опытных инженеров-технологов, готовых к такой коллаборации.
- Сертификация и стандарты. Убедитесь, что продукция соответствует ТР ТС 010/2011 «О безопасности машин и оборудования» и имеет необходимые декларации ЕАС. Для экспорта важны также сертификаты ISO 9001.
- Прозрачность цепочки поставок. Откуда поступает сырье? Как контролируется температура плавки? Наличие системы прослеживаемости партий (traceability) обязательно для крупных промышленных заказов.
Мы столкнулись со случаем, когда клиент выбрал самого дешевого поставщика для партии корпусов датчиков давления. Через месяц эксплуатации 12% изделий дали течь из-за микротрещин, не выявленных при визуальном осмотре. Замена поставщика на предприятие с рентген-контролем и вакуумной заливкой решила проблему полностью, несмотря на то, что цена единицы продукции выросла на 15%. Экономия на браке и репутационных рисках составила более 2 млн рублей за год.
Заключение: инвестиция в надежность
В 2026 году алюминиево-магниевые сплавы остаются незаменимым материалом для инженерных решений, требующих легкости, прочности и коррозионной стойкости. Однако успех проекта зависит не только от выбора марки сплава, но и от технологии его формования. Вакуумное литье по гипсовым формам открывает новые горизонты для создания геометрически сложных, тонкостенных и герметичных деталей, недоступных для традиционных методов.
Сотрудничество с технологически развитыми партнерами, такими как ООО «Чэнду Йехуа наука и техника», позволяет российским и международным компаниям получать продукцию мирового уровня. Наш опыт, подтвержденный Национальной премией в области научно-технического прогресса и десятками патентов, гарантирует, что ваши самые сложные чертежи будут реализованы с высочайшей точностью.
Не позволяйте ограничениям литейного производства диктовать условия вашим инженерным решениям. Мы готовы продемонстрировать возможности нашего оборудования на ваших конкретных задачах.
Запросите коммерческое предложение и технический паспорт на изготовление опытной партии, чтобы оценить качество поверхности и точность геометрии наших отливок firsthand. Наши инженеры готовы провести бесплатный аудит вашей конструкции на предмет оптимизации под литье.