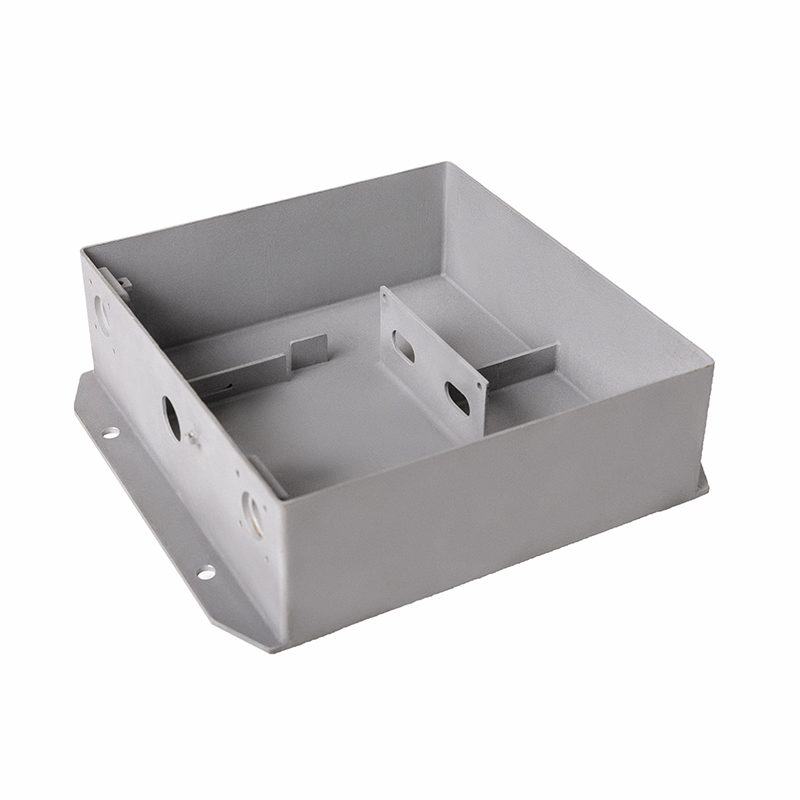
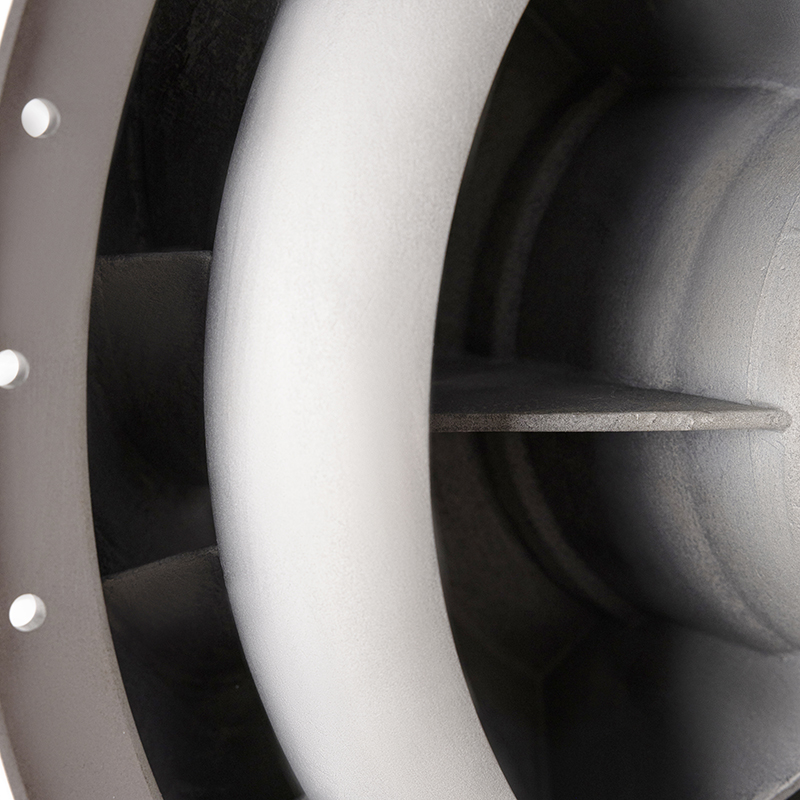
Китай производитель: высокоточное литье алюминиевых сплавов 2026
2026-10-08
- Ключевые тренды 2026 года: почему гипсовое литье становится стандартом для сложных алюминиевых деталей
- Технические преимущества вакуумного гипсового литья перед альтернативами
- Реализация сложных инженерных задач: опыт и кейсы
- Логистика и экономическая эффективность сотрудничества с Китаем в 2026 году
- Как выбрать надежного партнера: чек-лист для инженера-закупщика
Ключевые тренды 2026 года: почему гипсовое литье становится стандартом для сложных алюминиевых деталей
Главное за 30 секунд:
- Технологический сдвиг: В 2026 году спрос на тонкостенные алюминиевые отливки со сложной геометрией (стена от 1 мм) растет на 41.5% в аэрокосмической и электронной отраслях из-за необходимости снижения веса при сохранении прочности.
- Решение проблемы пористости: Вакуумное литье по выплавляемым моделям в гипсовые формы устраняет газовые раковины, обеспечивая плотность металла, сопоставимую с коваными изделиями, что критично для герметичных систем.
- Выбор поставщика: Ключевой фактор успеха — наличие у производителя собственной инфраструктуры полного цикла (от литья восковых моделей до 5-осевой ЧПУ обработки) и подтвержденный опыт работы с патентованными технологиями контроля давления, как у ООО «Чэнду Йехуа наука и техника».
Рынок промышленного литья в Китае претерпевает качественную трансформацию. Если еще пять лет назад основным критерием выбора поставщика была цена за килограмм металла, то в 2026 году фокус сместился на технологическую способность воспроизводить сложную геометрию без последующей дорогостоящей механообработки. Запрос Китай производитель: высокоточное литье алюминиевых сплавов 2026 все чаще поступает от инженеров, работающих над проектами, где традиционные методы (кокильное литье или литье под давлением) достигают своего физического предела.
Основная проблема стандартного литья под высоким давлением (HPDC) заключается в турбулентности заполнения формы, которая приводит к захвату воздуха и образованию микропор. Для деталей, работающих под вакуумом или высоким давлением жидкостей, это неприемлемо. Альтернативой выступает прецизионное литье по выплавляемым моделям в гипсовые формы (Investment Casting in Gypsum Molds). Этот метод позволяет получать отливки с шероховатостью поверхности Ra 3.2–6.3 мкм и точностью размеров до CT4-CT5 по ISO 8062, что зачастую исключает необходимость финальной токарной или фрезерной обработки посадочных мест.
Инженеры должны понимать: выбор этой технологии оправдан не для массового производства простых кронштейнов, а для серий средних объемов (от 50 до 5000 штук в партии) сложных узлов: корпусов датчиков, элементов систем охлаждения, компонентов авионики и высоконагруженных частей робототехники. Именно здесь китайские высокотехнологичные производства демонстрируют максимальную эффективность, сочетая гибкость мелкосерийного производства с качеством, сертифицированным по международным стандартам.
Технические преимущества вакуумного гипсового литья перед альтернативами
Гипсовое литье занимает уникальную нишу между песчано-химическим литьем и литьем в металлические формы. Гипсовая форма обладает низкой теплопроводностью, что обеспечивает медленное и направленное затвердевание сплава. Это критически важно для алюминиевых сплавов (таких как AlSi7Mg, AlSi12, ZL101A), склонных к усадочным дефектам при быстром охлаждении.
Внедрение вакуумной системы на этапе заливки кардинально меняет физику процесса. Разрежение удаляет воздух из полости формы перед контактом с металлом и способствует дегазации самого расплава. В результате мы получаем монолитную структуру без оксидных пленок и газовых включений. Для сравнения: при стандартном литье под давлением коэффициент использования материала может падать из-за необходимости удаления литниковой системы и брака по пористости, тогда как в гипсовом литье выход годного достигает 92-94%.
Особое внимание следует уделить возможности формирования внутренних полостей. Традиционные стержни из песка часто разрушаются или деформируются при тонких стенках. Гипсовые стержни, формируемые одновременно с основной формой или устанавливаемые отдельно, позволяют создавать сложные каналы охлаждения и пустотелые структуры. Минимальная толщина стенки в таких условиях может составлять всего 1 мм, а диаметр трубчатых полостей — до 300 мм при толщине стенки 2.5 мм. Это открывает возможности для создания легких, но жестких конструкций, которые ранее требовали сварки нескольких деталей, что снижало общую прочность узла.
Инженерная рекомендация: При проектировании детали под гипсовое литье закладывайте радиусы скруглений не менее 1.5–2 мм во внутренних углах для предотвращения трещинообразования в форме, но сохраняйте острые внешние кромки там, где это требуется для сборки, так как гипс отлично воспроизводит деталировку.
Сравнительный анализ методов литья для алюминиевых сплавов
| Параметр | Литье под давлением (HPDC) | Кокильное литье (Gravity Die) | Вакуумное гипсовое литье (Investment) |
|---|---|---|---|
| Точность размеров (ISO 8062) | CT5 – CT7 | CT4 – CT6 | CT3 – CT5 |
| Шероховатость поверхности (Ra) | 1.6 – 3.2 мкм | 3.2 – 6.3 мкм | 3.2 – 6.3 мкм (без доп. обработки) |
| Минимальная толщина стенки | 2.5 – 3.0 мм | 3.5 – 4.0 мм | 1.0 – 1.5 мм |
| Плотность металла (пористость) | Средняя (риск газовых раковин) | Высокая | Максимальная (вакуумная дегазация) |
| Сложность внутренних полостей | Ограничена выдвижными cores | Средняя | Высокая (свободная геометрия) |
| Экономическая эффективность (серия) | Высокие объемы (>10 000 шт.) | Средние объемы (>1 000 шт.) | Малые и средние серии (50 – 5 000 шт.) |
Реализация сложных инженерных задач: опыт и кейсы
Теория подтверждается практикой только при наличии мощной производственной базы. Ярким примером предприятия, успешно интегрировавшего передовые методы вакуумного литья в серийное производство, является ООО «Чэнду Йехуа наука и техника». Основанная в 2005 году в промышленном парке провинции Сычуань, эта компания прошла путь от стандартного литейного цеха до высокотехнологичного хаба, специализирующегося на прецизионных решениях.
Одной из ключевых компетенций предприятия является работа с отливками переменной толщины стенки и сложными внутренними каналами. В нашей практике встречался случай, когда заказчик из сектора энергетики столкнулся с проблемой перегрева компонента из-за невозможности создать эффективный канал охлаждения методом фрезеровки (слишком глубокий и изогнутый канал). Традиционное литье давало брак из-за непролива тонких участков. Инженеры «Чэнду Йехуа» применили технологию литья по выплавляемым восковым моделям в гипсовые формы с вакуумным заполнением. Благодаря использованию запатентованного метода контролируемого давления (патент № ZL 2011 10005148.0), удалось получить полую деталь с толщиной стенки 1.2 мм и внутренним каналом сложной спиральной формы без единого дефекта. Это решение снизило температуру узла на 15°C и увеличило срок его службы в 2.3 раза.
Подобные результаты возможны только благодаря вертикальной интеграции процессов. На площадке площадью 18 000 квадратных метров сосредоточены 82 единицы основного оборудования. Процесс начинается с изготовления восковых моделей на инжекторах, затем следует сборка пакетов, нанесение гипсоформовочных составов на горизонтальных смесителях и обжиг в специализированных печах. Критическим этапом является вакуумная заливка: использование современных вакуумных насосов и заливочных ванн гарантирует отсутствие турбулентности.
Не менее важна постобработка. Многие китайские поставщики ограничиваются литьем, перекладывая проблему механической обработки на плечи заказчика. Однако ООО «Чэнду Йехуа наука и техника» располагает собственным парком станков с ЧПУ, включая пятикоординатные обрабатывающие центры и расточно-фрезерные станки. Это позволяет поставлять клиенту готовое изделие «под ключ», где уже выполнены все посадочные места под подшипники, резьбовые отверстия и торцевые плоскости с точностью до 0.01 мм. Наличие 10-тонных кранов и современного термического оборудования завершает цикл, обеспечивая необходимые механические свойства сплава после закалки и старения.
Контроль качества: от спектрального анализа до рентгена
Доверие B2B-покупателя строится на прозрачности данных о качестве. В 2026 году недостаточно предоставить сертификат на плавку. Требуется пооперационный контроль. Инфраструктура лаборатории «Чэнду Йехуа» включает трехмерные координатно-измерительные машины (CMM) Hexagon, которые верифицируют геометрию сложных поверхностей с высокой скоростью. Для выявления внутренних дефектов, невидимых глазу, применяется рентгеновское оборудование для визуализации в реальном времени и промышленные эндоскопы.
Химический состав сплава контролируется спектральными анализаторами Oxford прямого считывания (Германия), что исключает риск использования некондиционного вторичного алюминия. Каждая партия проходит проверку на электронных универсальных испытательных машинах на разрыв и твердость. Такой подход соответствует требованиям стандартов ISO 9001 и позволяет проходить аудиты крупнейших международных корпораций. Компания имеет 32 патента, а ее разработки отмечены Национальной премией в области научно-технического прогресса, что является объективным подтверждением экспертного уровня инженерной команды, состоящей из 96 профильных специалистов.
Важно: При заказе литья всегда запрашивайте протокол испытаний конкретной партии (Heat Number), включающий данные спектрального анализа и результаты рентген-контроля критических зон. Это ваша страховка от скрытых дефектов.
Логистика и экономическая эффективность сотрудничества с Китаем в 2026 году
Многие российские и европейские закупщики опасаются сложностей логистики и таможенного оформления. Однако отлаженные цепочки поставок из провинции Сычуань позволяют минимизировать эти риски. Прямое железнодорожное сообщение (China-Europe Railway Express) и развитые морские маршруты обеспечивают предсказуемые сроки доставки. Для промышленных партий оптимальным является комбинированный транспорт, позволяющий балансировать между стоимостью и скоростью.
Экономический эффект от перехода на высокоточное литье в Китае складывается не только из разницы в стоимости рабочей силы. Главную экономию дает снижение материалоемкости изделия (тонкие стенки) и отказ от промежуточных операций механообработки. Если ранее вы покупали грубую отливку и обрабатывали её на своем заводе, то теперь вы получаете готовую деталь. Это высвобождает ваши станки для более маржинальных операций и снижает фонд оплаты труда ваших операторов.
При расчете совокупной стоимости владения (TCO) учитывайте следующие факторы:
- Минимальный объем заказа (MOQ): Для гипсового литья экономически целесообразный минимум обычно составляет 50–100 штук, так как стоимость изготовления восковых пресс-форм и гипсовых блоков amortizes быстро.
- Сроки изготовления: Первый образец (прототип) изготавливается в течение 15–20 дней (включая создание мастер-модели и тестовую заливку). Серийная партия производится за 25–35 дней в зависимости от объема.
- Упаковка: Тонкостенные алюминиевые детали чувствительны к транспортировочным повреждениям. Профессиональные поставщики используют индивидуальную ячеистую упаковку из пенополимера и усиленные деревянные ящики, соответствующие стандартам ISPM 15.
Как выбрать надежного партнера: чек-лист для инженера-закупщика
Рынок перенасыщен предложениями, но лишь малая часть производителей обладает реальной экспертизой в вакуумном гипсовом литье. Чтобы избежать рисков срыва поставок и получения брака, используйте следующий алгоритм проверки потенциального поставщика:
- Запросите портфолио аналогичных деталей. Обратите внимание не на красивые картинки, а на технические чертежи с допусками. Есть ли у них опыт работы с толщиной стенки менее 2 мм? Реализовывали ли они внутренние полости?
- Уточните состав парка оборудования. Наличие собственных печей для обжига форм и вакуумных установок для заливки обязательно. Если эти операции передаются на субподряд, контроль качества и сроки становятся непредсказуемыми.
- Проверьте систему неразрушающего контроля (NDT). Спросите, какое оборудование используется для поиска внутренних пор. Отсутствие рентгена или ультразвукового контроля на серьезном производстве — красный флаг.
- Оцените инженерную поддержку. Способен ли поставщик предложить оптимизацию конструкции детали (DFM — Design for Manufacturing) для снижения себестоимости? Эксперты уровня «Чэнду Йехуа» активно участвуют в этом процессе на ранних стадиях.
- Сертификация и стандарты. Убедитесь, что продукция может быть сертифицирована по ТР ТС (для РФ/ЕАЭС) или CE (для Европы). Наличие системы менеджмента качества ISO 9001 является базовым требованием.
Выбор правильного технологического партнера определяет конкурентоспособность вашего конечного продукта. Высокоточное литье алюминиевых сплавов — это не просто услуга, это инструмент инжиниринга, позволяющий создавать более легкие, прочные и функциональные устройства. В 2026 году побеждают те компании, которые интегрируют такие передовые производственные решения в свою цепочку создания стоимости.
Если ваш проект требует изготовления сложных тонкостенных алюминиевых отливок с гарантированной герметичностью и высокой точностью геометрии, целесообразно рассмотреть сотрудничество с проверенными высокотехнологичными предприятиями, такими как ООО «Чэнду Йехуа наука и техника». Их опыт, патентованные технологии и полная производственная автономия позволяют закрывать самые сложные технические задачи «под ключ».
Готовы обсудить техническое задание? Запросите коммерческое предложение и технический паспорт на вашу деталь. Наши инженеры проведут бесплатный анализ чертежа на предмет оптимизации технологии литья и рассчитают целевую стоимость партии в течение 48 часов.