Высокопрочная гипсовая смесь устойчивая к трещинам – Производитель
2026-10-17
- Критерии выбора материала для прецизионного литья: почему трещины в формах недопустимы
- Физико-химические свойства идеальной формовочной массы
- Технология приготовления и влияние на результат
- Сравнительный анализ: обычный гипс vs специализированная смесь
- Интеграция в производственный цикл: опыт ООО «Чэнду Йехуа наука и техника»
- Частые ошибки при работе с гипсовыми формами и их предотвращение
- Заключение: инвестиция в надежность цепочки поставок
Критерии выбора материала для прецизионного литья: почему трещины в формах недопустимы
Главное за 30 секунд
- Термический шок — главный враг: Стандартные гипсовые смеси разрушаются при перепадах температур свыше 200°C, что приводит к браку до 15% партии тонкостенных отливок.
- Микроструктура решает всё: Высокопрочная гипсовая смесь устойчивая к трещинам должна обеспечивать газопроницаемость на уровне 40-60 единиц по ГОСТ, сохраняя прочность на сжатие не менее 12 МПа.
- Экономика процесса: Использование сертифицированных формовочных материалов снижает затраты на постобработку деталей на 30-40% за счет улучшения качества поверхности (Ra ≤ 3.2 мкм).
В индустрии точного литья, особенно при работе с алюминиевыми сплавами и сложной геометрией, качество конечного изделия напрямую зависит от состояния литейной формы. Инженеры-технологи часто сталкиваются с парадоксом: материал формы должен быть достаточно пористым для выхода газов, но при этом обладать монолитной структурой, способной выдержать гидродинамическое давление расплава. Именно здесь на первый план выходит высокопрочная гипсовая смесь устойчивая к трещинам. Производитель, игнорирующий этот баланс, рискует получить не просто дефектную поверхность, а полное разрушение оснастки в момент заливки.
Наш опыт работы с вакуумным литьем показывает, что большинство рекламаций со стороны заказчиков связано не с качеством самого металла, а с микротрещинами в форме, которые проникают в отливку, создавая ложные раковины или нарушая геометрию тонких стенок. Решение этой проблемы лежит не в увеличении толщины стенки формы, а в модификации химического состава связующего вещества и использовании специальных наполнителей, компенсирующих термические расширения.
Рекомендация инженера: При закупке формовочных материалов всегда запрашивайте протокол испытаний на термическую стойкость (циклирование нагрев-охлаждение). Если поставщик не может предоставить данные о поведении смеси после 50 циклов, риск производственного брака критически высок.
Физико-химические свойства идеальной формовочной массы
Чтобы понять, почему обычная строительная или даже стандартная художественная гипсовая основа не подходит для промышленного литья, необходимо рассмотреть процессы, происходящие внутри формы при температуре 700-750°C (температура прогрева перед заливкой алюминия) и последующем контакте с расплавом (~720°C).
Проблема дегидратации и термического расширения
Основной компонент любой гипсовой смеси — полугидрат сульфата кальция (CaSO₄·0.5H₂O). При нагреве выше 300°C начинается процесс полной дегидратации, переходящий в безводный гипс (ангидрит). Этот фазовый переход сопровождается изменением объема кристаллической решетки. В обычных смесях это приводит к возникновению внутренних напряжений, которые превышают предел прочности на разрыв. Результат предсказуем: сеть микротрещин, которая становится каналом для проникновения металла.
Высокопрочная гипсовая смесь устойчивая к трещинам содержит специальные минеральные добавки (часто на основе кварцевой муки определенной фракции или перлита), которые работают как демпферы. Они создают каркас, воспринимающий термические деформации, не позволяя гипсовой матрице разрушиться. Коэффициент термического расширения такой композиции должен быть строго согласован с коэффициентом расширения изготавливаемой детали, чтобы избежать пригаров или затрудненной выемки.
Газопроницаемость против прочности: поиск баланса
Еще один критический параметр — воздухопроницаемость. При вакуумном литье, которое является ключевой компетенцией ООО «Чэнду Йехуа наука и техника», воздух из полости формы откачивается насосами. Если смесь слишком плотная (высокая прочность, но низкая пористость), вакуумирование займет чрезмерно много времени, что приведет к охлаждению металла и неполному заполнению тонких сечений. Если же смесь слишком рыхлая, она не выдержит давления металла.
Оптимальные характеристики для прецизионного литья:
- Прочность на сжатие: 10–15 МПа (достаточно для удержания формы при вакуумировании и заливке).
- Прочность на изгиб: не менее 4.5 МПа (предотвращает сколы кромок при разборке).
- Газопроницаемость: 40–70 единиц (обеспечивает быстрый отвод газов через поры гипса).
- Теплопроводность: низкая (для предотвращения слишком быстрого охлаждения тонкостенных деталей, что важно для заполнения сечений толщиной 1 мм).
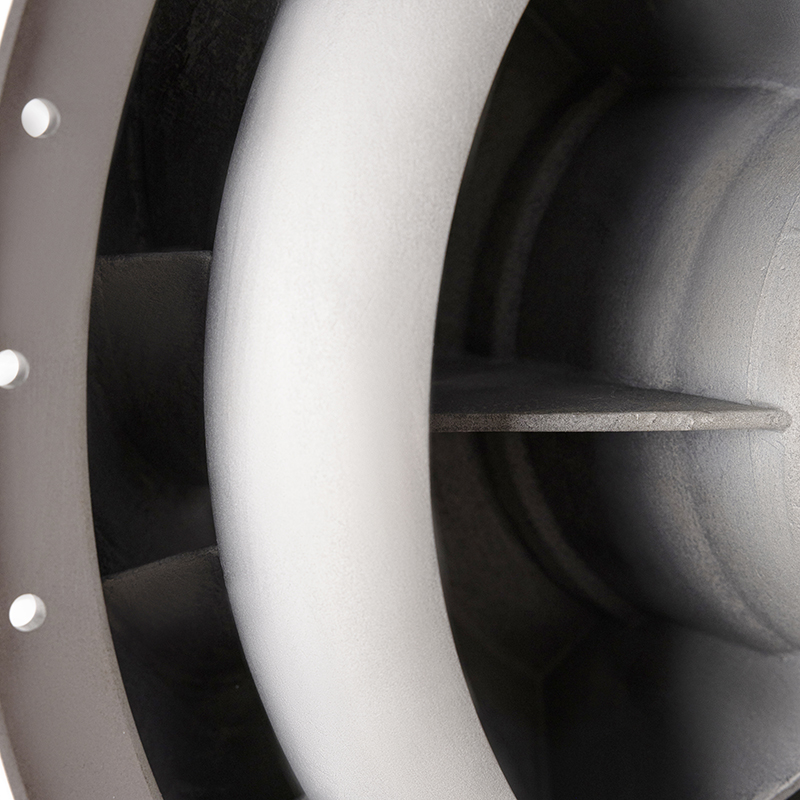
На нашем производстве в Сычуане мы используем смеси, разработанные специально под наши патентованные технологии («Большой гипсовый метод точного литья», патент № ZL 2011 10005148.0). Это позволяет нам гарантировать отсутствие дефектов даже в изделиях со сложными внутренними полостями диаметром до 300 мм.
Технология приготовления и влияние на результат
Даже самая дорогая и качественная сухая смесь может показать плохие результаты, если нарушена технология затворения. В B2B-сегменте часто недооценивают роль воды и режима смешивания, считая это «второстепенным» этапом. Это фундаментальная ошибка.
Вакуумирование смеси: удаление воздушных пузырей
Процесс приготовления формовочной массы должен происходить в вакуумном миксере. Обычное перемешивание насыщает гипс пузырьками воздуха, которые становятся центрами концентрации напряжения. При высыхании и нагреве вокруг каждого такого пузырька образуется микротрещина. В нашей практике зафиксирован случай, когда партия корпусов для авиационной электроники была забракована из-за микропористости, вызванной именно некачественным перемешиванием формы, а не литьем металла.
Правильный алгоритм:
- Дозирование воды и сухой смеси с точностью до грамма (соотношение вода/порошок обычно составляет 0.35–0.45 для высокопрочных марок).
- Первичное перемешивание в атмосфере для смачивания частиц.
- Вакуумирование массы при давлении 0.08–0.1 МПа в течение 3-5 минут для удаления захваченного воздуха.
- Заливка в модельную оснастку также под вакуумом.
Использование автоматизированных горизонтальных смесителей и вакуумных заливочных ванн, которыми оснащен наш парк из 82 единиц оборудования, исключает человеческий фактор на этом этапе. Это обеспечивает стабильную плотность формы по всему объему, что критично для крупных отливок.
Режим сушки и прокалки
После формирования и первичного схватывания форма содержит значительное количество свободной и химически связанной воды. Сушка должна проводиться ступенчато. Резкий нагрев влажной формы гарантирует взрывное парообразование и разрыв структуры изнутри. Профессиональный производитель всегда контролирует скорость подъема температуры, особенно в диапазоне 100–200°C, где происходит интенсивное испарение свободной воды.
Для контроля этого процесса мы используем специализированное термическое оборудование с программируемыми контроллерами, что позволяет выдерживать температурные графики с точностью до ±5°C. Это гарантирует, что высокопрочная гипсовая смесь устойчивая к трещинам раскроет свой потенциал полностью.
Сравнительный анализ: обычный гипс vs специализированная смесь
Для наглядности приведем сравнение характеристик стандартного литейного гипса и модифицированной высокопрочной смеси, применяемой в нашем производстве.
| Параметр | Стандартный литейный гипс | Высокопрочная смесь (Yehua Tech) |
|---|---|---|
| Прочность на сжатие (МПа) | 6.0 – 8.0 | 12.0 – 16.0 |
| Термическая стойкость (циклы) | До появления трещин после 5-10 циклов | Без изменений после 50+ циклов |
| Качество поверхности отливки (Ra) | 6.3 – 12.5 мкм (требует обработки) | 1.6 – 3.2 мкм (готовое изделие) |
| Риск пригара металла | Высокий (из-за неравномерной плотности) | Минимальный (контролируемая пористость) |
| Применимость для стенок < 2 мм | Не рекомендуется | Оптимально (подтверждено практикой) |
Как видно из таблицы, использование специализированных смесей экономически оправдано даже при более высокой начальной стоимости материала. Снижение процента брака и отказ от трудоемкой механической обработки поверхности компенсируют затраты на сырье. Более того, для таких отраслей, как аэрокосмическая и энергетика, где мы поставляем нашу продукцию, качество поверхности является не просто эстетическим требованием, а условием электромагнитной совместимости и герметичности.
Интеграция в производственный цикл: опыт ООО «Чэнду Йехуа наука и техника»
Выбор правильного формовочного материала — это лишь часть уравнения. Вторая часть — это технология его применения. Наша компания, основанная в 2005 году и расположенная в промышленном парке Сантай Циндунба, прошла долгий путь оптимизации процессов вакуумного литья. Мы не просто покупаем смеси, мы адаптируем их под конкретные задачи наших клиентов.
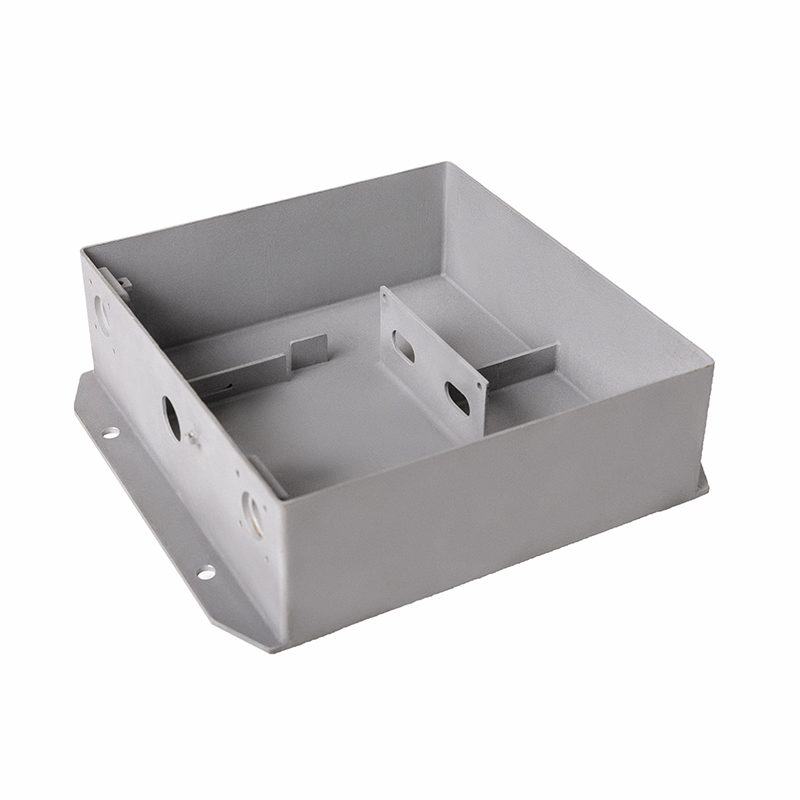
Например, при изготовлении тонкостенных полых отливок с минимальной толщиной стенки 1 мм, традиционные подходы часто приводят к «замораживанию» потока металла. Используя нашу запатентованную технологию контролируемого давления (национальная премия № 2020-J-215-2-04-D03), мы комбинируем высокопрочную гипсовую форму с точной регулировкой вакуума и давления подачи. Гипсовая форма в данном случае работает не только как контейнер, но и как теплоизолятор, позволяя металлу заполнить самые сложные участки перед началом кристаллизации.
Наша лаборатория, оснащенная спектральными анализаторами Oxford и рентгеновским оборудованием, проводит постоянный мониторинг качества форм. Мы проверяем каждую партию смеси на соответствие внутренним стандартам, которые зачастую строже, чем требования ГОСТ или международных аналогов. Это позволяет нам гарантировать, что каждая отливка, покидающая наш цех площадью 18 000 кв. м, соответствует чертежам заказчика без дополнительных допусков на «усадку формы».
Кроме того, наша команда из 96 профильных специалистов, включая старших инженеров, постоянно анализирует причины возможных дефектов. Мы знаем, что даже небольшая трещина в гипсе может стоить клиенту потери дорогостоящего компонента для авиационного двигателя. Поэтому наш контроль качества начинается с входного контроля сырья и заканчивается 3D-сканированием готовой отливки лазерными сканерами Xingchuang.
Частые ошибки при работе с гипсовыми формами и их предотвращение
Даже имея лучшую высокопрочную гипсовую смесь устойчивую к трещинам, можно получить брак из-за ошибок в эксплуатации. Ниже приведены наиболее распространенные проблемы и способы их решения.
Ошибка 1: Игнорирование влажности окружающей среды
Гипс гигроскопичен. Хранение сухой смеси в сыром складе приводит к частичной гидратации еще до затворения. Это резко снижает прочность будущей формы. Решение: Хранить материалы в герметичных контейнерах в помещениях с контролируемой влажностью. Перед использованием проводить экспресс-тест на время схватывания.
Ошибка 2: Неправильный выбор температуры прогрева
Слишком холодная форма вызывает тепловой шок у металла и быстрое образование оксидной пленки. Слишком горячая (выше 450-500°C для некоторых смесей) может привести к деградации связующего. Решение: Строго соблюдать рекомендации производителя смеси по температуре прокалки. Для наших процессов оптимальный диапазон составляет 350-400°C, что обеспечивает удаление всей кристаллизационной воды без разрушения структуры.
Ошибка 3: Экономия на модельной оснастке
Если модель имеет плохую поверхность или недостаточные уклоны, снятие гипсовой формы будет сопровождаться микроразрывами. Эти разрывы станут очагами трещин при заливке. Решение: Использовать качественные модели (восковые или пластиковые) с высокой точностью обработки поверхности. Наш парк станков с ЧПУ позволяет изготавливать мастер-модели с точностью до 0.01 мм, что обеспечивает идеальную геометрию гипсовой формы.
Заключение: инвестиция в надежность цепочки поставок
Выбор поставщика литейных услуг или формовочных материалов — это стратегическое решение. В условиях современного рынка, где требования к точности и качеству растут экспоненциально, компромиссы в качестве оснастки недопустимы. Высокопрочная гипсовая смесь устойчивая к трещинам — это не просто расходный материал, это технологический гарант успеха вашего проекта.
ООО «Чэнду Йехуа наука и техника» предлагает своим партнерам не просто продукцию, а комплексное инженерное решение. Наши 32 патента, современное оборудование и глубокая экспертиза в области вакуумного литья позволяют нам решать задачи, которые другие считают невыполнимыми. Будь то сложные внутренние полости, переменная толщина стенки или сверхтонкие элементы — мы обеспечиваем стабильное качество, подтвержденное международными стандартами и многолетним опытом.
Мы понимаем, что каждый проект уникален. Поэтому мы готовы провести технический аудит вашей задачи, подобрать оптимальный режим литья и обеспечить поставку деталей, полностью соответствующих вашим спецификациям.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на нашу продукцию. Наши инженеры свяжутся с вами в течение 24 часов для уточнения деталей и расчета стоимости.
Для получения дополнительной информации о наших возможностях посетите раздел технологии прецизионного литья на нашем сайте.