Литье под давлением: новые источники энергии в производстве
2026-10-17
- Эволюция энергоэффективности в литейном производстве: от расхода к управлению
- Физика процесса: где теряется и где сохраняется энергия
- Вакуумное литье по гипсовым формам как драйвер энергоэффективности
- Сравнительный анализ методов литья: выбор оптимального решения
- Отраслевые кейсы: применение в энергетике и аэрокосмосе
- Почему партнерство с ООО «Чэнду Йехуа наука и техника» снижает ваши риски
- Заключение и следующие шаги
Эволюция энергоэффективности в литейном производстве: от расхода к управлению
Главное за 30 секунд:
- Смена парадигмы: Современные технологии литья, такие как вакуумное литье по выплавляемым моделям, смещают фокус с простого снижения затрат на электроэнергию на оптимизацию энергоемкости всего жизненного цикла детали.
- Технологический прорыв: Использование гипсовых форм и контролируемого давления позволяет сократить объем последующей механической обработки до 90%, что является скрытым, но мощным источником экономии энергии.
- Критерий выбора поставщика: Для B2B-заказчиков ключевым фактором становится не только цена отливки, но наличие у производителя сертифицированных лабораторий (ISO 9001, спектральный анализ) и патентованных методов контроля качества, исключающих брак и повторные энергозатраты.
В современной промышленной инженерии понятие «источники энергии» трансформировалось. Если еще десять лет назад инженеры искали способы снизить потребление киловатт-часов плавильными печами, то сегодня фокус сместился на общую энергоэффективность производственного процесса. Литье под давлением: новые источники энергии в производстве — это не просто про замену топлива или модернизацию ТЭНов. Это про интеллектуальное управление материалом, где каждый джоуль энергии, затраченный на плавление алюминия, должен быть максимально эффективно конвертирован в геометрию готового изделия без потерь на брак, лишнюю механообработку или исправление дефектов.
Как эксперты в области высокоточного литья, мы наблюдаем, как российские и международные закупщики меняют требования к поставщикам алюминиевых компонентов. Рынок больше не tolerирует «черновые» отливки, требующие агрессивной постобработки. Энергия, сэкономленная на этапе проектирования технологического процесса и выбора метода формообразования, становится конкурентным преимуществом конечного продукта. В этой статье мы разберем, как передовые методы литья, в частности вакуумное литье по гипсовым формам, становятся тем самым «новым источником» эффективности для секторов энергетики, аэрокосмоса и высокоточного машиностроения.
Физика процесса: где теряется и где сохраняется энергия
Традиционное литье под высоким давлением (HPDC) или песчаное литье часто ассоциируются с высокими энергозатратами. Основные потери происходят на трех этапах: подготовка формы, сам процесс литья и, что наиболее критично, финишная обработка. Инженерная практика показывает, что до 40-60% всей энергии, заложенной в деталь, тратится впустую из-за необходимости удалять литники, облои и исправлять геометрические отклонения на станках ЧПУ.
Новый подход заключается в минимизации энтропии процесса. Когда мы говорим о высокоточном вакуумном литье тонкостенных деталей, мы подразумеваем технологию, которая изначально закладывает высокую точность воспроизведения формы. Гипсовые формы, используемые в нашем производстве, обладают низкой теплопроводностью по сравнению с металлическими кокилями. Это позволяет металлу заполнять сложные полости более равномерно, без турбулентности и захвата воздуха. Результат — отсутствие газовых раковин и пористости, которые являются главными причинами брака.
Рассмотрим конкретный пример из нашей практики. При изготовлении корпуса для высокочастотного трансформатора традиционным методом потребовалась бы интенсивная фрезеровка внутренних плоскостей для обеспечения электромагнитной совместимости (ЭМС). Шероховатость поверхности после песчаного литья требовала снятия слоя металла до 1.5 мм. Используя технологию литья по выплавляемым моделям в гипс, мы получаем поверхность класса Ra 3.2-6.3 непосредственно из формы. Это означает, что энергия, которая раньше тратилась на работу шпинделей фрезерных центров и износ твердосплавного инструмента, теперь сохраняется. Для партии в 10 000 деталей это эквивалентно сотням часов работы промышленного оборудования и значительному снижению углеродного следа продукции.
Инженерный совет: При расчете стоимости владения (TCO) деталью всегда учитывайте коэффициент обрабатываемости. Отливка, стоящая на 15% дороже, но не требующая фрезеровки, всегда выгоднее дешевой «черновой» заготовки.
Вакуумное литье по гипсовым формам как драйвер энергоэффективности
Технология, которую развивает ООО «Чэнду Йехуа наука и техника», представляет собой синтез древних методов литья по выплавляемым моделям и современных вакуумных систем. Почему именно этот метод считается «новым источником» производственной мощности? Ответ кроется в способности создавать геометрии, недоступные для других процессов, без увеличения энергозатрат на инструмент.
Сложная геометрия без увеличения энергопотребления
Одной из ключевых проблем при проектировании алюминиевых корпусов для энергетического оборудования является необходимость создания внутренних полостей для охлаждения или размещения компонентов. Традиционное литье под давлением требует сложных металлических стержней, которые быстро изнашиваются и требуют постоянного охлаждения водой, что также является статьей расходов энергии.
Гипсовая форма, напротив, является одноразовой, но ее создание энергоэффективно. Восковая модель копируется с мастер-модели с микронной точностью. Гипсовая суспензия обволакивает модель, создавая идеальную негативную копию. После выжигания воска образуется полость, в которую под вакуумом заливается расплавленный алюминий. Вакуумирование (давление ниже атмосферного) обеспечивает плотное прилегание металла к стенкам формы, исключая образование пустот.
Наше предприятие специализируется на отливках с переменной толщиной стенки и сложными внутренними каналами. Мы реализуем изделия с минимальной толщиной стенки 1 мм и диаметром трубчатых полостей до 300 мм при толщине стенки всего 2.5 мм. Такие параметры недостижимы для стандартного песчаного литья без применения дорогостоящих химических связующих и последующей термической обработки форм, которая требует огромных энергозатрат.
Контроль качества как фильтр энергопотерь
Брак — это главный потребитель энергии. Каждая забракованная деталь — это энергия, потраченная на плавку, литье, очистку и утилизацию. В нашей компании, расположенной в промышленном парке Сантай Циндунба (провинция Сычуань), контроль качества интегрирован в каждый этап. Мы не просто проверяем готовую продукцию; мы контролируем процесс.
Наша лаборатория оснащена спектральными анализаторами Oxford (Германия) для прямого считывания химического состава сплава. Это позволяет корректировать состав шихты в реальном времени, обеспечивая стабильность механических свойств. Использование рентгеновского оборудования для визуализации в реальном времени и промышленных эндоскопов позволяет выявлять внутренние дефекты без разрушения детали. Трехмерные координатно-измерительные машины Hexagon и лазерные 3D-сканеры Xingchuang (Канада) гарантируют соответствие чертежам с точностью до микрон.
Такой подход, подкрепленный 32 патентами, включая фундаментальные изобретения в области большого гипсового метода точного литья (патенты № ZL 2011 10005148.0 и ZL 2011 10005147.6), снижает уровень брака до статистически ничтожных величин. Для заказчика это означает предсказуемость поставок и отсутствие скрытых энергозатрат на рекламации и замены.
Сравнительный анализ методов литья: выбор оптимального решения
Для инженеров-конструкторов и специалистов по закупкам важно понимать, где именно технология вакуумного литья по гипсу выигрывает у альтернатив. Ниже приведена таблица сравнения ключевых параметров, влияющих на общую эффективность производства.
| Параметр | Литье по гипсовым формам (Vacuum Cast) | Традиционное литье в песчаные формы | Литье под высоким давлением (HPDC) |
|---|---|---|---|
| Точность размеров | Высокая (до IT12-IT13), минимальные припуски | Низкая/Средняя, большие припуски на обработку | Высокая, но ограничена простотой извлечения |
| Качество поверхности | Ra 3.2 – 6.3 (почти готовое изделие) | Ra 12.5 – 25 (требует серьезной обработки) | Ra 1.6 – 3.2 (хорошее, но есть следы плит) |
| Сложность внутренних полостей | Очень высокая (полые структуры, обратные выступы) | Средняя (требует сложных стержней) | Низкая (ограничения механического извлечения) |
| Энергозатраты на постобработку | Минимальные (часто не требуется) | Высокие (фрезеровка, зачистка) | Средние (удаление литников, иногда термообработка) |
| Подходящие материалы | Алюминиевые сплавы, магниевые сплавы | Чугун, сталь, алюминий | Преимущественно алюминий, цинк, магний |
| Серийность | Мелкая и средняя серия, прототипы | Единичное и мелкосерийное производство | Крупносерийное и массовое производство |
Из таблицы видно, что для задач, где критичны точность, сложная геометрия и минимизация механообработки (например, корпуса для авионики, элементы теплообменников, детали медицинских сканеров), литье по гипсовым формам является наиболее энергоэффективным решением. Оно позволяет избежать создания дорогостоящей металлической пресс-формы, срок окупаемости которой при малых тиражах может составлять годы.
Отраслевые кейсы: применение в энергетике и аэрокосмосе
Реальная ценность технологии раскрывается в конкретных приложениях. Рассмотрим два сектора, где требования к качеству и надежности максимальны.
Энергетика: корпуса для силовой электроники
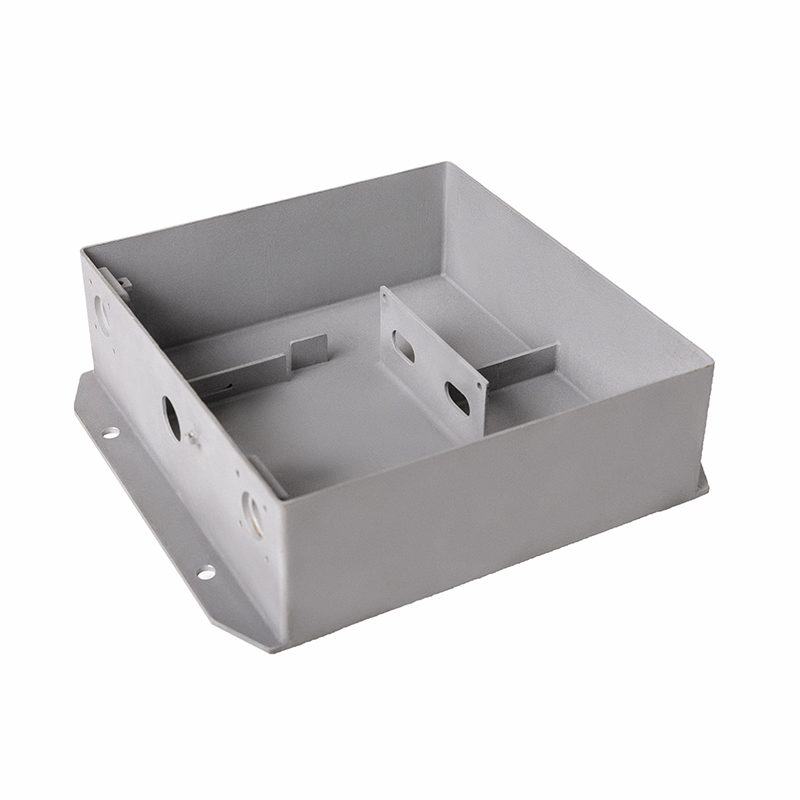
В современных инверторах и трансформаторах критически важна электромагнитная совместимость и отвод тепла. Корпуса таких устройств часто имеют сложную систему ребер охлаждения и внутренние экраны. Традиционное производство таких корпусов из алюминиевого профиля или сварных листов трудоемко и создает точки напряжения.
Используя прецизионное литье, мы производим монолитные корпуса с интегрированными каналами охлаждения. Толщина стенки варьируется от 1 мм в зонах радиаторов до 5 мм в местах крепления. Отсутствие сварных швов улучшает теплопередачу и механическую прочность. Для одного из наших клиентов в секторе возобновляемой энергетики переход на такие отливки позволил снизить вес узла на 18% и улучшить теплоотвод на 12%, что напрямую повысило КПД устройства.
Аэрокосмическая отрасль: легкие и прочные конструкции
В авиации каждый грамм на счету. Алюминиевые отливки со сложными внутренними полостями позволяют создавать конструктивные элементы, которые ранее собирались из десятков деталей. Наша технология позволяет изготавливать тонкостенные полые отливки различной конфигурации, включая изделия с минимальной толщиной стенки 1 мм. При этом благодаря вакуумной заливке и контролю качества (рентген-контроль каждой критической зоны) мы гарантируем отсутствие внутренних дефектов, которые могли бы привести к усталостному разрушению в полете.
Важно отметить, что наша продукция соответствует строгим стандартам. Хотя мы работаем на экспорт, наши процессы адаптированы под международные нормы, а система менеджмента качества строится на принципах, совместимых с ISO 9001. Для российских заказчиков мы готовы предоставить всю необходимую документацию для сертификации по ТР ТС и прохождения входного контроля на предприятиях ГОСТ-стандарта.
Почему партнерство с ООО «Чэнду Йехуа наука и техника» снижает ваши риски
Выбор поставщика литьевых деталей — это всегда баланс между стоимостью, качеством и надежностью поставок. Компания ООО «Чэнду Йехуа наука и техника», основанная в 2005 году, прошла путь от небольшого цеха до высокотехнологичного предприятия с активами свыше 80 миллионов юаней и площадью производства более 18 000 квадратных метров.
Наше преимущество — не только в оборудовании (82 комплекта автоматизированного оборудования, включая 5-координатные обрабатывающие центры и вакуумные печи), но и в людском капитале. Из 105 сотрудников 96 — это профильные специалисты, инженеры и техники. Такая концентрация экспертизы позволяет нам решать нестандартные задачи. Например, реализация отливок с обратным выступом или крупногабаритных полостей для встраиваемых компонентов, которые другие производители считают невозможными или экономически нецелесообразными.
Мы понимаем боли B2B-закупщиков: срывы сроков, несоответствие чертежам, скрытые дефекты. Поэтому мы внедрили систему сквозного контроля. Каждая партия сопровождается протоколами испытаний: химический состав, механические свойства (на разрывных машинах с микрокомпьютерным управлением), геометрические параметры (CMM Hexagon). Это дает вам уверенность в том, что полученные детали сразу пойдут в сборку, а не в отдел брака.
Кроме того, наш статус налогоплательщика класса А и наличие национальных наград за научно-технический прогресс (включая вторую премию Национальной премии в области научно-технического прогресса) подтверждают нашу финансовую устойчивость и технологическое лидерство. Это важный фактор для долгосрочного сотрудничества.
Заключение и следующие шаги
«Литье под давлением: новые источники энергии в производстве» — это концепция, где энергия понимается широко: как ресурс, который нужно беречь на всех этапах жизненного цикла изделия. Переход на высокоточное вакуумное литье по гипсовым формам позволяет не просто получить качественную деталь, но и оптимизировать производственные затраты вашего предприятия за счет исключения лишних операций.
Если вы сталкиваетесь с задачами изготовления сложных алюминиевых отливок, требующих высокой точности, гладкой поверхности и минимальной постобработки, мы приглашаем вас к диалогу. Наши инженеры готовы провести аудит ваших чертежей и предложить технологическое решение, которое снизит общую стоимость владения продуктом.
Готовы оптимизировать ваше производство?
Запросите коммерческое предложение и технический паспорт на интересующие вас изделия. Наши специалисты подготовят расчет сроков поставки и стоимости, учитывая все особенности вашей задачи. Свяжитесь с нами для получения консультации по выбору оптимального метода литья для вашего проекта.