

Как выбрать гипсовую смесь для литья? Советы экспертов
2026-10-14
- Физико-химические параметры: на что смотреть в спецификации
- Технология приготовления шликера: скрытые риски
- Сравнительный анализ типов гипсовых смесей
- Кейс: Решение проблемы термоудара в крупногабаритных формах
- Контроль качества: от входного сырья до готовой формы
- Чек-лист для закупщика: как избежать ошибок
Главное за 30 секунд
- Критичность зернистости: Для тонкостенного литья (менее 2 мм) оптимальна фракция гипса 0–0,2 мм; грубые смеси приводят к дефектам поверхности и браку до 15%.
- Водо-гипсовое соотношение (В/Г): Отклонение на 0,01 от нормы меняет пористость формы на 4–6%, что напрямую влияет на герметичность при вакуумном литье.
- Термическая стабильность: Качественная смесь должна выдерживать термоудар при 700–750°C без микротрещин; использование добавок на основе кремнезема повышает жаропрочность на 30–40%.
Выбор гипсовой смеси для литья — это не просто закупка расходного материала, а определение фундаента для всей технологической цепи производства прецизионных деталей. В индустрии точного литья, особенно при работе с алюминиевыми сплавами и сложной геометрией, ошибка в подборе состава формовочной массы обходится дороже, чем стоимость самого сырья. Мы наблюдали случаи, когда экономия 5% на стоимости гипса приводила к росту брака на 18% из-за неравномерной усадки и появления газовых раковин на критических поверхностях отливок.
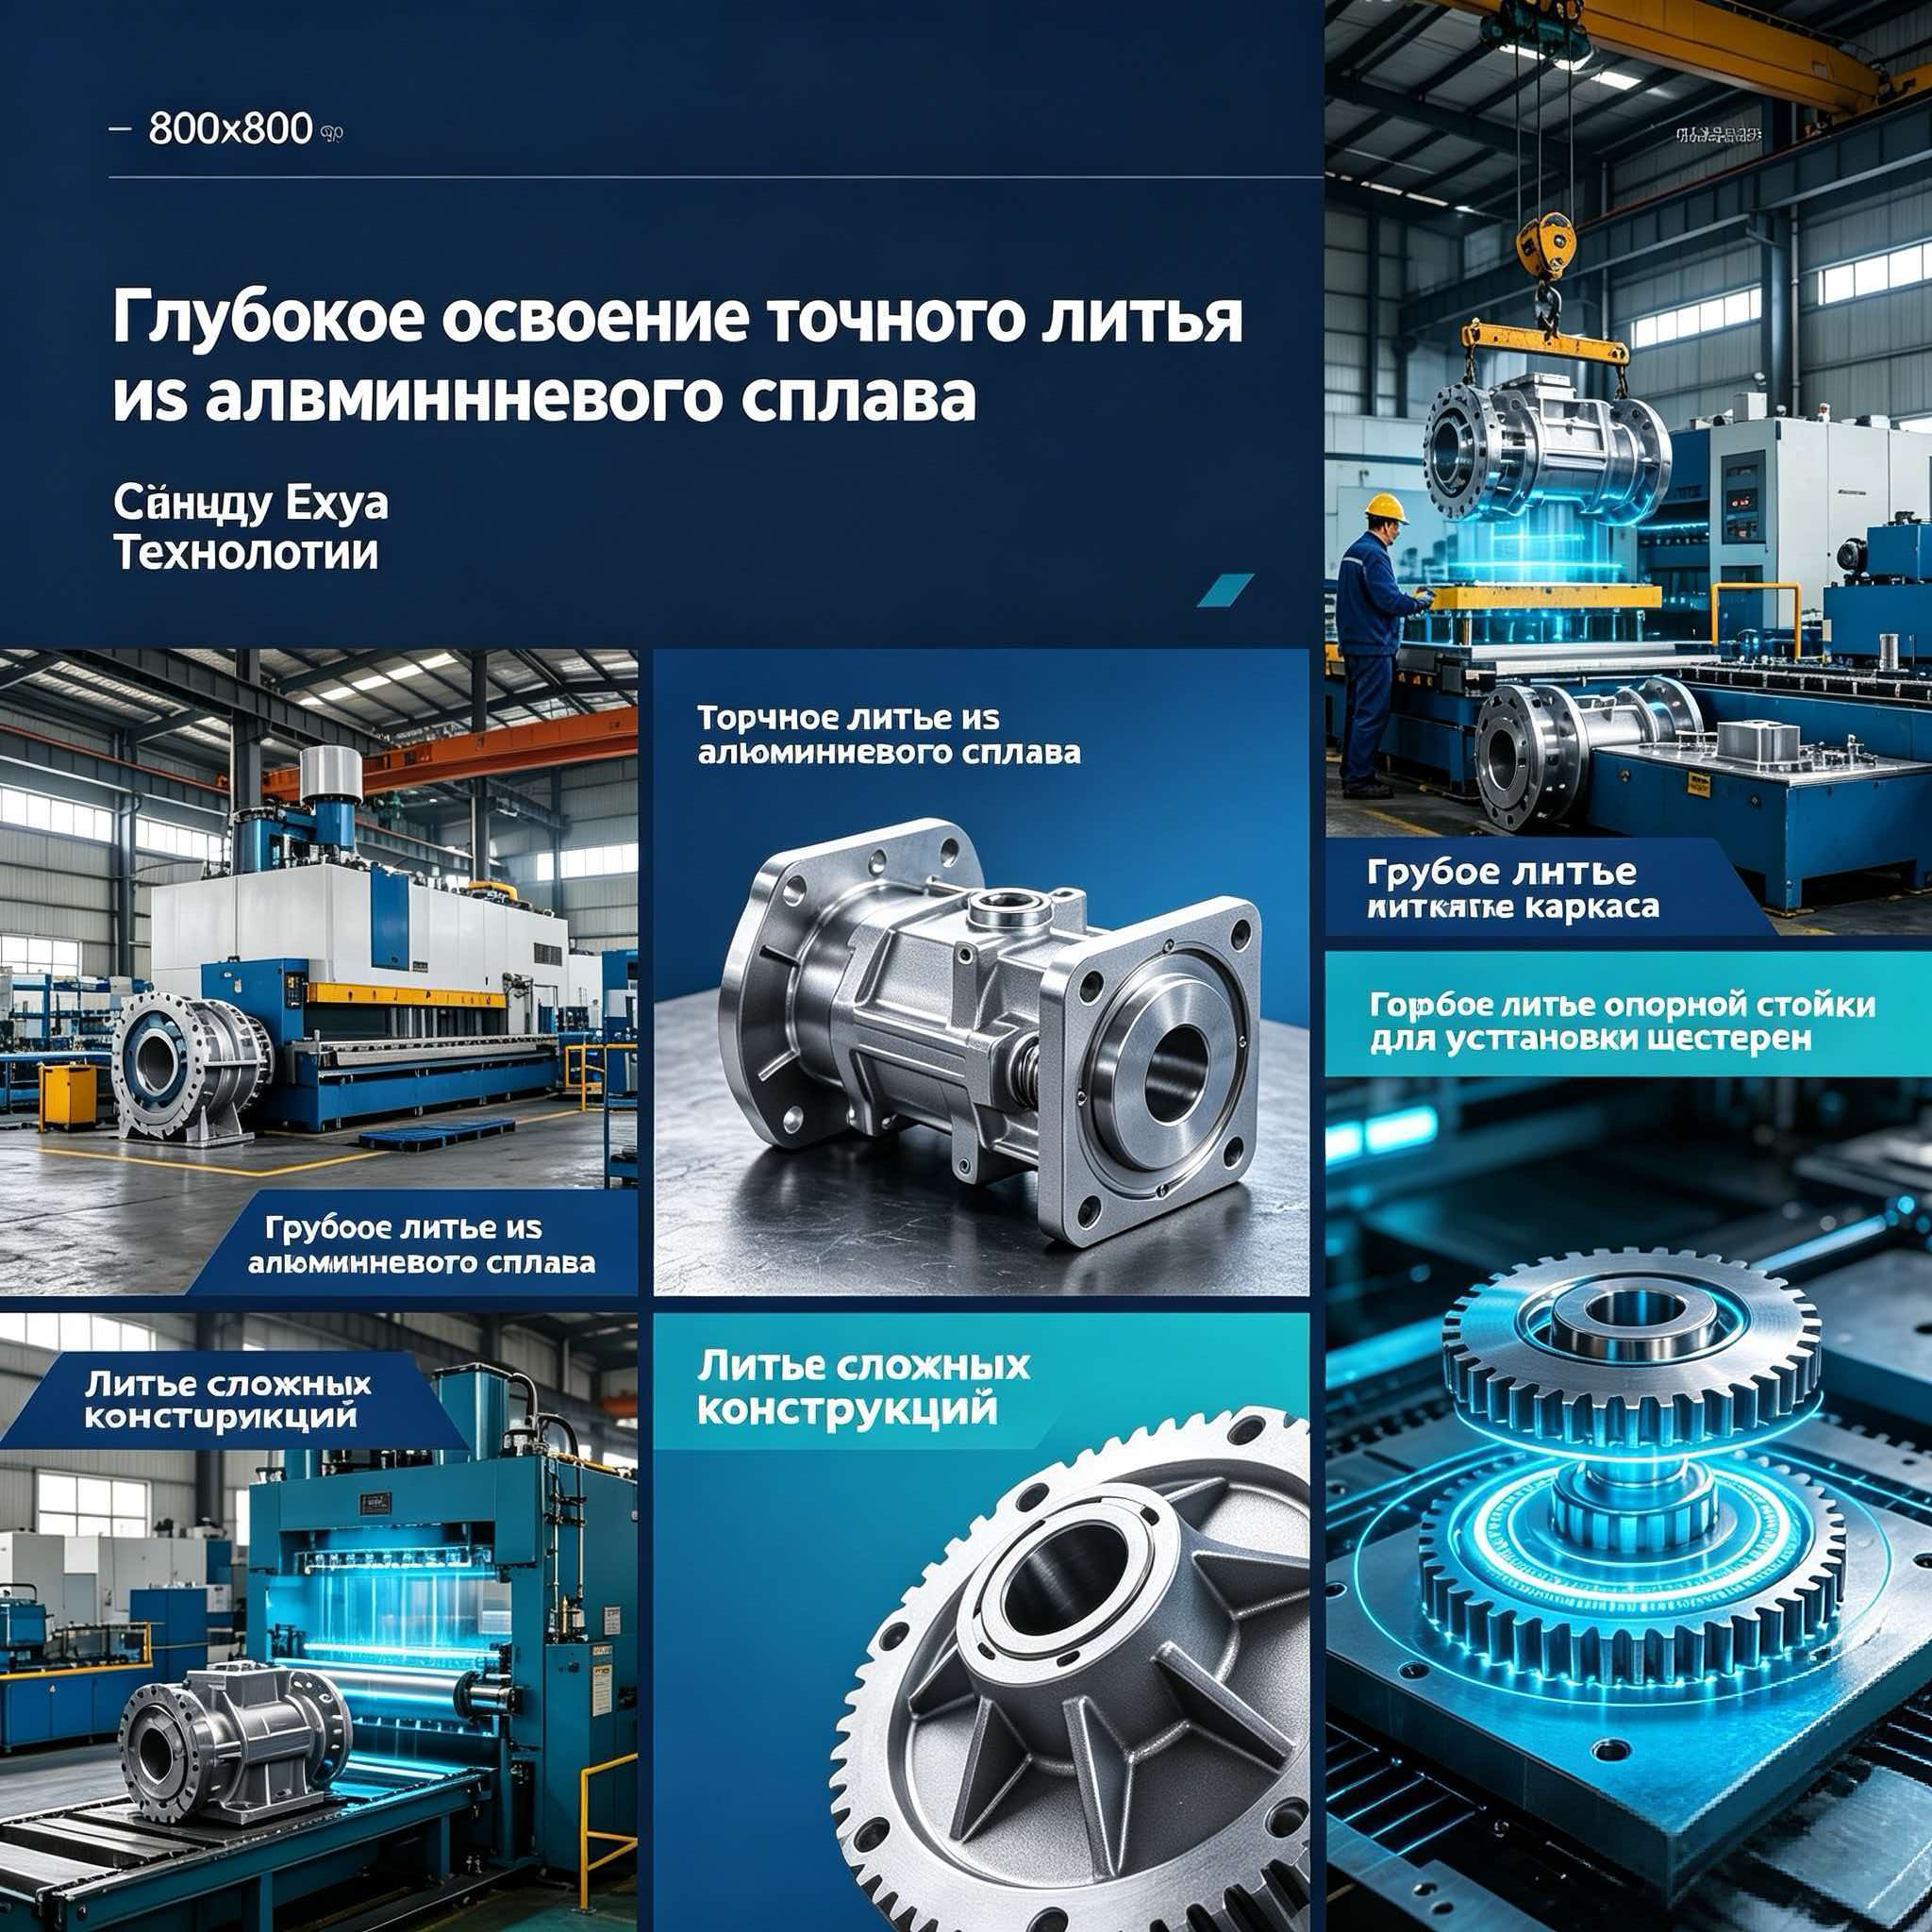
Как эксперты в области высокоточного вакуумного литья, мы в ООО «Чэнду Йехуа наука и техника» ежедневно сталкиваемся с необходимостью обеспечения идеального реплицирования геометрии восковой модели в гипсовой форме. Наш опыт, накопленный с 2005 года, позволяет нам четко дифференцировать маркетинговые заявления поставщиков от реальных инженерных характеристик материалов. В этой статье мы разберем технические нюансы, которые влияют на выбор смеси, опираясь на стандарты качества и практические кейсы нашего производства.
Физико-химические параметры: на что смотреть в спецификации
Первичный отсев неподходящих материалов происходит на этапе анализа технического паспорта (TDS). Многие закупщики обращают внимание только на марку прочности (например, Г-5 или Г-16 по ГОСТ), но для литья по выплавляемым моделям этого недостаточно. Ключевыми являются три параметра, определяющие поведение формы в экстремальных условиях.
1. Гранулометрический состав и плотность упаковки
Размер частиц гипса и наполнителей определяет шероховатость поверхности будущей отливки. Для получения деталей с толщиной стенки 1–2,5 мм, где каждый микрон имеет значение, требуется сверхтонкое измельчение. Смеси с содержанием фракции более 0,2 мм создают микрошероховатость, которая может затруднить удаление воска или привести к пригару металла.
Плотность упаковки частиц влияет на проницаемость формы. Слишком плотная упаковка снижает газопроницаемость, что при вакуумном литье вызывает захват воздуха и образование раковин. Слишком рыхлая — снижает прочность. Идеальный баланс достигается за счет бимодального распределения частиц, где мелкие фракции заполняют пустоты между крупными.
Инженерный совет: Запрашивайте у поставщика гранулометрическую кривую. Если поставщик не может предоставить данные по распределению частиц (Particle Size Distribution), вероятность нестабильности партии высока.
2. Чистота сырья и содержание примесей
Наличие растворимых солей (хлоридов, сульфатов щелочных металлов) в гипсе катастрофично для литья алюминиевых сплавов. При нагреве эти соли могут вступать в реакцию с расплавом, вызывая межкристаллитную коррозию или изменение структуры поверхностного слоя детали. Кроме того, примеси органического происхождения при обжиге формы выделяют газы, создавая избыточное давление в замкнутом объеме.
Высококачественные литейные смеси проходят стадию глубокой очистки и промывки. Содержание оксида кальция (CaO) и диоксида серы (SO3) должно строго соответствовать стехиометрии полугидрата сульфата кальция. Любое отклонение указывает на неполноту процесса кальцинации или наличие посторонних добавок.
3. Кинетика схватывания и экспансия
Время начала и конца схватывания должно быть предсказуемым и воспроизводимым от партии к партии. Для автоматизированных линий, таких как те, что используются на нашем предприятии в Сычуани, окно жизнеспособности шликера (slurry life) критично. Если смесь начинает густеть раньше расчетного времени, она не успеет заполнить сложные внутренние полости модели, особенно при изготовлении форм для деталей с обратными выступами.
Линейная экспансия (расширение) при схватывании компенсирует усадку металла. Однако неконтролируемое расширение приводит к искажению геометрии. Прецизионные смеси имеют стабилизаторы, ограничивающие экспансию в пределах 0,3–0,6%.
Технология приготовления шликера: скрытые риски
Даже самая дорогая гипсовая смесь покажет плохие результаты, если нарушена технология приготовления шликера. В нашей практике мы выделили два фактора, которые чаще всего игнорируются на сторонних производствах, но строго контролируются в технологическом цикле ООО «Чэнду Йехуа наука и техника».
Точность водо-гипсового соотношения (В/Г)
Отношение воды к гипсу является главным рычагом управления пористостью и прочностью. Стандартное значение для литейных гипсов варьируется от 0,35 до 0,45. Увеличение количества воды на 0,05 выше нормы снижает прочность формы на сжатие на 20–25%, но увеличивает газопроницаемость. Снижение воды повышает прочность, но делает форму хрупкой и труднообрабатываемой при удалении воска.
Частая ошибка: Использование объемного дозирования вместо весового. Плотность насыпного гипса может меняться в зависимости от влажности и степени уплотнения при транспортировке. Только весовое дозирование с точностью до грамма гарантирует стабильность свойств шликера.
Вакуумирование и деаэрация
При смешивании гипса с водой в массу захватывается воздух. Если этот воздух не удалить до заливки формы, он останется в виде пузырьков, которые станут центрами напряжения при термическом ударе. Вакуумирование шликера должно проводиться при давлении не выше 0,08 МПа в течение 2–4 минут.
На нашем производстве, оснащенном 82 комплектами автоматизированного оборудования, включая специализированные вакуумные смесители, этот процесс полностью автоматизирован. Ручное перемешивание недопустимо для ответственных деталей, так как оно неизбежно приводит к неоднородности структуры и локальным зонам с повышенной пористостью.
Сравнительный анализ типов гипсовых смесей
Для облегчения выбора мы подготовили сравнительную таблицу основных типов смесей, применяемых в индустрии. Данные основаны на наших внутренних испытаниях и сопоставлении с рыночными аналогами.
| Параметр | Стандартный строительный гипс (Г-5/Г-6) | Специализированная литейная смесь (Alpha-гипс) | Композитная жаропрочная смесь (с наполнителями) |
|---|---|---|---|
| Прочность на сжатие (МПа) | 5–10 | 30–50 | 25–40 |
| Термостойкость (°C) | До 400 (разрушается) | До 700 | До 900–1000 |
| Шероховатость поверхности (Ra) | Высокая (непригодно для тонких стенок) | Низкая (Ra 1.6–3.2) | Средняя (зависит от наполнителя) |
| Газопроницаемость | Низкая | Средняя/Высокая (регулируемая) | Высокая |
| Стоимость | Низкая | Высокая | Средняя/Высокая |
| Применимость | Черновые модели, прототипы | Тонкостенные детали, авиация, электроника | Крупногабаритные отливки, сложные полости |
Как видно из таблицы, использование строительных гипсов для прецизионного литья экономически не оправдано из-за высокого процента брака. Для задач, стоящих перед нами — изготовление тонкостенных полых отливок с минимальной толщиной стенки 1 мм — подходит только Alpha-гипс или его композитные модификации.
Кейс: Решение проблемы термоудара в крупногабаритных формах
Одной из самых сложных инженерных задач является литье деталей с переменной толщиной стенки и крупными внутренними полостями. При заливке алюминиевым сплавом внешние слои формы нагреваются мгновенно, в то время как внутренние остаются холодными. Возникающий градиент температур создает колоссальные внутренние напряжения.
В начале 2010-х годов, работая над проектом для энергетического сектора, мы столкнулись с проблемой микротрещин в формах для отливок диаметром более 300 мм. Стандартные смеси не выдерживали термоудара. Решение было найдено благодаря разработке запатентованной технологии («Большой гипсовый метод точного литья», патент № ZL 2011 10005148.0).
Мы модифицировали состав смеси, добавив термостабильные микронаполнители и волокнистые армирующие добавки, которые повышали эластичность формы на стадии нагрева. Это позволило форме «дышать» и компенсировать тепловое расширение без разрушения структуры. Результатом стало получение отливок со сложными внутренними полостями без единого дефекта, требующего последующей сварки или ремонта.
Этот опыт подтверждает: выбор смеси должен базироваться не только на ее начальных характеристиках, но и на поведении в динамических термических условиях конкретного технологического процесса.
Контроль качества: от входного сырья до готовой формы
Доверие к поставщику должно подкрепляться данными инструментального контроля. В ООО «Чэнду Йехуа наука и техника» каждая партия входящего сырья проходит строгую верификацию. Мы не полагаемся только на сертификаты завода-изготовителя.
Наша лаборатория, оснащенная спектральными анализаторами Oxford и электронными универсальными испытательными машинами, проводит следующие тесты:
- Рентгенофазовый анализ: Подтверждение фазового состава гипса (отсутствие непрокаленных остатков).
- Тест на линейное расширение: Измерение изменения размеров контрольного образца при нагреве до 750°C.
- Испытание на газопроницаемость: Оценка способности формы пропускать газы под вакуумом.
Такой подход позволяет нам гарантировать, что гипсовые формы, используемые для вакуумного литья, будут иметь предсказуемые свойства. Для наших клиентов это означает стабильность размеров готовых изделий и отсутствие скрытых дефектов, которые могли бы проявиться только на этапе эксплуатации конечного продукта.
Чек-лист для закупщика: как избежать ошибок
Перед тем как подписать контракт на поставку гипсовой смеси, проверьте следующие пункты:
- Запросите образцы для пилотной партии. Никогда не переходите на новый материал без пробных отливок. Изготовьте 5–10 форм и проведите полный цикл литья.
- Уточните условия хранения. Гипс гигроскопичен. Если поставщик хранит товар в неотапливаемых складах без влагоизоляции, его свойства уже деградировали.
- Проверьте наличие сертификатов соответствия. Для работы в РФ и странах ЕАЭС материал должен иметь декларацию соответствия ТР ТС. Для экспорта в Европу важны сертификаты REACH.
- Оцените техническую поддержку. Способен ли поставщик проконсультировать по корректировке В/Г соотношения при изменении влажности воздуха в вашем цехе?
Выбор правильной гипсовой смеси — это инвестиция в стабильность вашего производства. Экономия на качестве формовочных материалов иллюзорна и быстро нивелируется затратами на брак, простои оборудования и дополнительную механическую обработку.
Если вы сталкиваетесь с задачами литья сложных тонкостенных деталей из алюминиевых сплавов и ищете надежного партнера с глубокой экспертизой в технологии гипсового литья, специалисты ООО «Чэнду Йехуа наука и техника» готовы поделиться своим опытом. Мы не просто поставляем продукцию, мы предлагаем технологические решения, проверенные годами практики и подтвержденные международными патентами.
Запросите коммерческое предложение и технический паспорт на наши услуги по прецизионному литью, чтобы оценить, как наша инфраструктура и контроль качества могут повысить эффективность вашего проекта.