

Литье автомобильных деталей из алюминиевых сплавов – Производитель
2026-10-15
- Почему вакуумное литье по выплавляемым моделям становится стандартом для сложных автокомпонентов
- Технические ограничения традиционных методов и преимущества гипсового литья
- Инфраструктура контроля качества: от спектрометрии до 3D-сканирования
- Экономическая эффективность и логистика для российских заказчиков
- Частые ошибки при заказе литья и как их избежать
- Заключение и следующий шаг
Почему вакуумное литье по выплавляемым моделям становится стандартом для сложных автокомпонентов
Главное за 30 секунд:
- Технологический прорыв: Вакуумное литье по гипсовым формам позволяет создавать тонкостенные детали (от 1 мм) со сложной внутренней геометрией, недоступной для традиционного литья под давлением.
- Экономия на постобработке: Высокая точность отливок (допуски по ГОСТ/ISO) снижает потребность в механической обработке на 40-60%, что критично для снижения себестоимости серийного производства.
- Гарантия качества: Использование спектрального анализа Oxford и рентген-контроля в реальном времени исключает скрытые дефекты (раковины, трещины), обеспечивая соответствие стандартам ТР ТС и требованиям автоконцернов.
Современное автомобилестроение переживает этап радикальной трансформации. Снижение массы транспортного средства (lightweighting) перестало быть просто трендом — это императив, продиктованный жесткими экологическими нормами Евро-7 и необходимостью увеличения запаса хода электромобилей. Инженеры вынуждены искать компромисс между прочностью, весом и стоимостью производства. В этом контексте литье автомобильных деталей из алюминиевых сплавов выходит на первый план, однако традиционные методы, такие как литье под высоким давлением (HPDC), часто не справляются с задачами создания сложных полых структур или тонких стенок без риска образования газовых пор.
Именно здесь на сцену выходит технология вакуумного литья по выплавляемым моделям (часто называемая “гипсовым литьем” в индустрии из-за использования гипсовых оболочек). Этот метод, долгое время_reserved_ для аэрокосмической отрасли, теперь активно внедряется в массовое автопроизводство. Он позволяет получать отливки с превосходной чистотой поверхности и внутренней структурой, недостижимой при других способах формообразования.
Для закупщиков и главных инженеров выбор производителя, способного стабильно воспроизводить такие сложные геометрии, становится стратегической задачей. Рынок насыщен предложениями, но лишь единицы обладают технологической базой для работы с переменным сечением стенки и внутренними полостями диаметром до 300 мм при толщине стенки всего 2,5 мм. Понимание физических ограничений и преимуществ этого процесса — ключ к избеганию дорогостоящих ошибок на этапе проектирования и запуска серии.
Технические ограничения традиционных методов и преимущества гипсового литья
При проектировании корпусных деталей, таких как крышки редукторов, элементы систем охлаждения или кронштейны крепления электроники, конструкторы часто сталкиваются с дилеммой: как обеспечить необходимую жесткость конструкции, не увеличивая её массу? Литье под давлением требует наличия уклонов для выталкивания ejector pins, что ограничивает свободу дизайна. Кроме того, высокие скорости заполнения формы турбулентным потоком металла неизбежно захватывают воздух, приводя к микропористости.
В нашей практике мы неоднократно сталкивались с последствиями неверного выбора технологии. Один из клиентов, производитель компонентов для трансмиссии, попытался изготовить сложный корпус насоса методом HPDC. Результатом стало обрушение давления в системе на 15% из-за невидимой глазу пористости в стенках толщиной 3 мм. Деталь проходила визуальный контроль, но отказывала при гидравлических испытаниях. Переход на вакуумное литье по гипсовым формам решил проблему полностью: отсутствие турбулентности и дегазация расплава в вакууме обеспечили монолитную структуру металла.
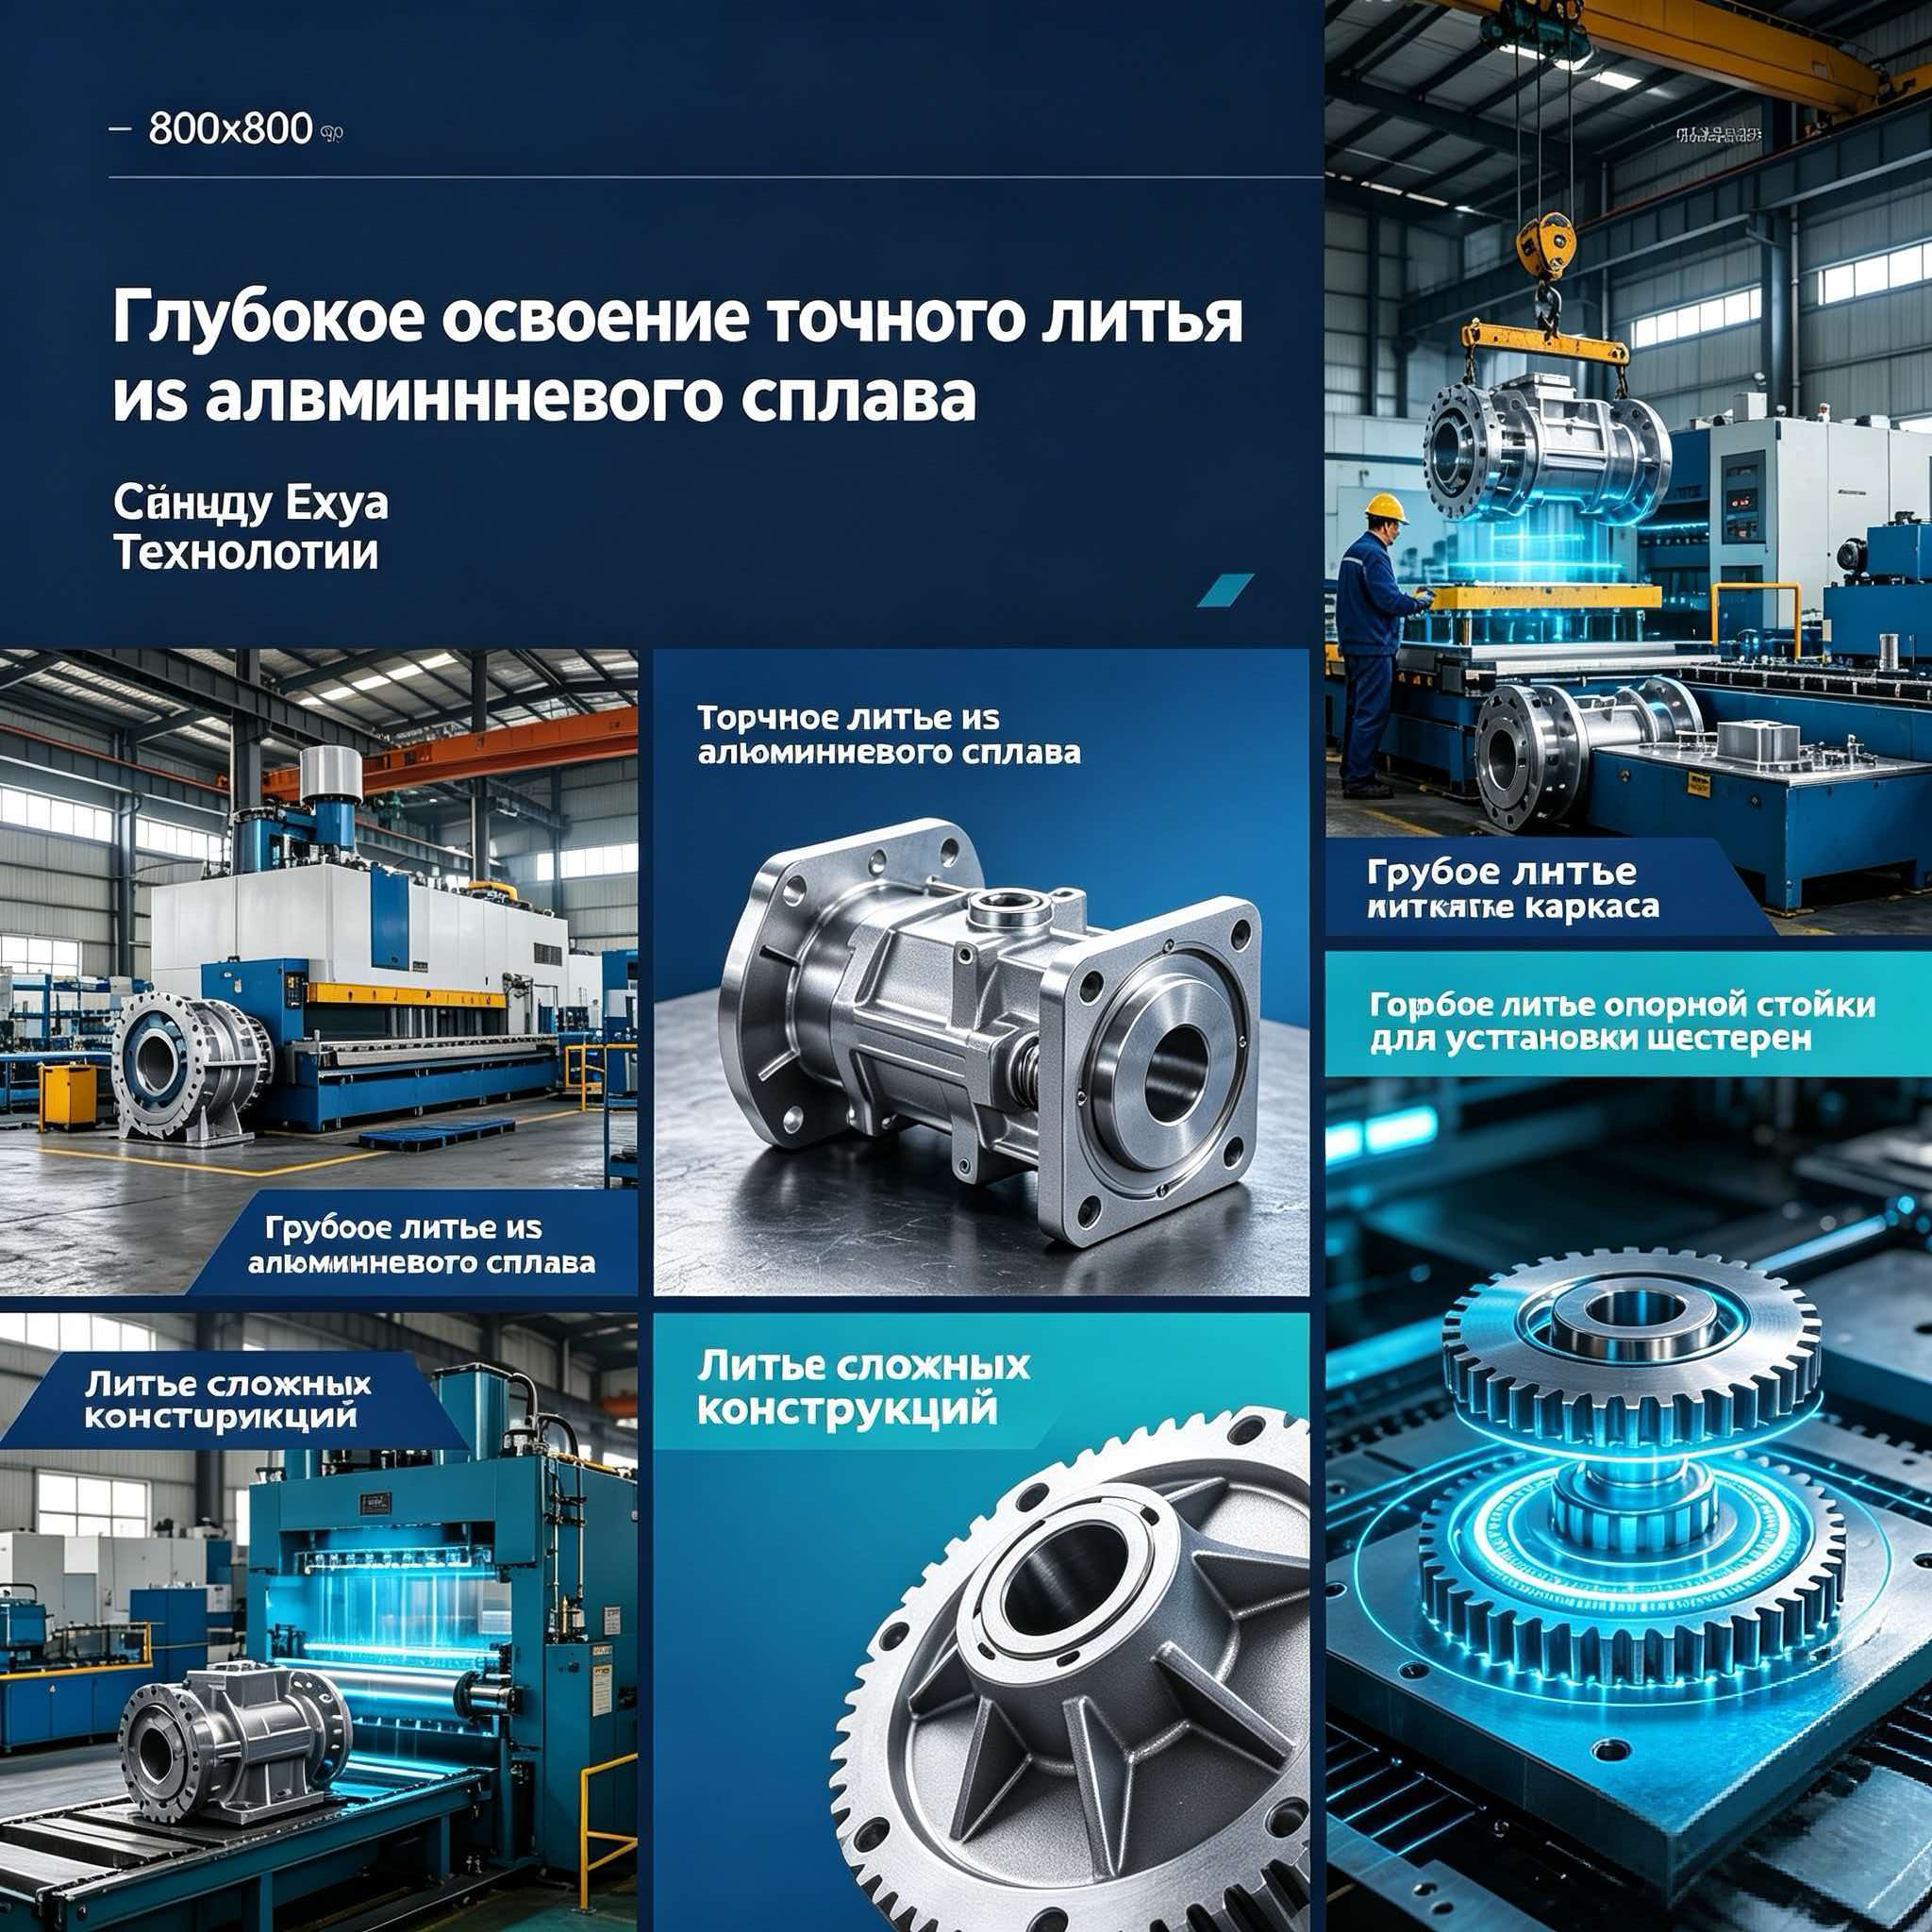
Ключевые технические преимущества метода, реализуемого на базе ООО «Чэнду Йехуа наука и техника», включают:
- Минимальная толщина стенки: Возможность литья стенок толщиной от 1 мм без дефектов недолива. Это критически важно для теплообменников и легких конструкционных элементов.
- Сложная геометрия внутренних полостей: Технология позволяет формировать крупные внутренние полости для встраиваемых компонентов и трубчатые структуры диаметром до 300 мм. Традиционное песчаное литье не может обеспечить такую гладкость внутренней поверхности, а кокильное литье ограничено возможностью извлечения сердечников.
- Отсутствие уклонов и обратных выступов: Гипсовая форма разрушается после отливки, что означает полную свободу геометрии. Обратные выступы (undercuts), невозможные для металлических форм, здесь реализуются без дополнительных затрат на сборку.
- Высокая размерная точность: Отливки не требуют значительной механической обработки. Допуски соответствуют высоким классам точности, что позволяет использовать метод “Net Shape” или “Near Net Shape”.
Важно отметить, что данный метод имеет свои ограничения. Он не подходит для сверхмассового производства деталей простой геометрии (например, стандартных кронштейнов), где литье под давлением будет экономически эффективнее из-за высокой скорости цикла. Гипсовое литье оптимально для средних и крупных серий сложных, высокоответственных деталей, где цена брака чрезвычайно высока.
Инфраструктура контроля качества: от спектрометрии до 3D-сканирования
В B2B-секторе, особенно при поставках для automotive и aerospace, сертификаты ISO 9001 являются лишь входным билетом. Реальное доверие строится на прозрачности процессов контроля и наличии оборудования, способного верифицировать заявленные параметры. Производитель, претендующий на статус надежного партнера для литья автомобильных деталей из алюминиевых сплавов, должен обладать лабораторией, оснащенной на уровне международных стандартов.
На производственной базе ООО «Чэнду Йехуа наука и техника» (провинция Сычуань, Китай) контроль качества не является формальностью. Это интегрированная система, охватывающая все этапы: от входного контроля сырья до финальной приемки готового изделия. Предприятие, основанное в 2005 году и располагающее активами свыше 80 миллионов юаней, инвестировало в парк из 82 единиц основного оборудования, значительная часть которого предназначена именно для метрологии и неразрушающего контроля.
Критические точки контроля и используемое оборудование
| Этап контроля | Оборудование / Метод | Выявляемые дефекты / Параметры | Стандарт соответствия |
|---|---|---|---|
| Химический состав сплава | Спектральные анализаторы Oxford (Германия) | Точное содержание легирующих элементов (Si, Mg, Cu), исключение примесей | ГОСТ / ASTM / EN |
| Внутренняя целостность | Рентгеновское оборудование реального времени | Скрытые раковины, трещины, непровары внутри сложных полостей | ASTM E155 |
| Геометрическая точность | КОО Hexagon и лазерные 3D-сканеры Xingchuang (Канада) | Отклонения от CAD-модели, плоскостность, соосность отверстий | GD&T (ASME Y14.5) |
| Механические свойства | Универсальные испытательные машины с ЧПУ | Предел прочности, предел текучести, удлинение при разрыве | ГОСТ 1497-84 |
| Поверхностные дефекты | Промышленные электронные эндоскопы | Дефекты внутри труднодоступных каналов и полостей | Внутренние ТУ |
Использование трехмерных координатно-измерительных машин (CMM) Hexagon позволяет сравнивать физическую отливку с цифровой 3D-моделью с микронной точностью. Это особенно важно для деталей с переменным сечением стенки, где малейшее отклонение может привести к нарушению балансировки или проблемам при сборке. Лазерное сканирование дает полную карту отклонений, позволяя инженерам корректировать параметры литья в режиме реального времени.
Наличие собственных патентов, включая изобретение «Большой гипсовый метод точного литья» (патент № ZL 2011 10005148.0), подтверждает не просто способность копировать процессы, а глубокое понимание металлургии алюминия. Компания удостоена Национальной премии в области научно-технического прогресса за разработку технологии контролируемого давления, что напрямую влияет на качество крупных отливок.
Экономическая эффективность и логистика для российских заказчиков
При выборе внешнего производителя российские компании часто опасаются сложностей логистики и таможенного оформления. Однако интеграция в глобальные цепочки поставок требует оценки полной стоимости владения (TCO), а не только цены за единицу продукции (EXW).
ООО «Чэнду Йехуа наука и техника» функционирует как налогоплательщик класса А, что гарантирует финансовую стабильность и прозрачность сделок. Расположение завода в промышленном парке Сантай Циндунба (город Андэ) обеспечивает удобную логистику. Предприятие имеет опыт экспорта в сектора, где требования к надежности экстремально высоки: авиакосмическая промышленность, энергетика и высокоточная электроника.
Факторы снижения совокупной стоимости (TCO)
- Минимизация механической обработки: Благодаря высокой чистоте поверхности и точности литья, объем токарных и фрезерных работ сокращается на 40-60%. На заводе установлены пятикоординатные обрабатывающие центры и токарные станки с ЧПУ, что позволяет предложить клиенту готовую деталь “под ключ”, если это необходимо.
- Снижение веса автомобиля: Использование тонкостенных конструкций (1-2.5 мм) вместо более толстых стенок, необходимых при литье в песок, снижает вес детали на 20-30%. Для автопроизводителя это означает экономию топлива или увеличение дальности хода EV, что монетизируется на рынке.
- Отсутствие брака в серии: Строгий контроль на каждом этапе (от восковых инжекторов до вакуумных заливочных ванн) минимизирует риск получения партии с дефектами. Цена простоя конвейера у автопроизводителя несоизмеримо выше экономии на дешевом литье.
Компания располагает штатом из 105 сотрудников, 96 из которых — профильные специалисты. Наличие более десяти старших инженеров в технологическом отделе позволяет оперативно решать задачи по адаптации чертежей заказчика под технологические возможности литья (DFM – Design for Manufacturing). Мы не просто принимаем заказ, мы участвуем в оптимизации конструкции детали для снижения её себестоимости.
Частые ошибки при заказе литья и как их избежать
Опыт работы с международными клиентами выявил ряд типичных ошибок, которые совершают закупщики при первом обращении к производителю сложного литья. Избегание этих ловушек сэкономит вам время и бюджет.
Ошибка 1: Игнорирование усадки материала на этапе проектирования
Алюминиевые сплавы имеют коэффициент линейной усадки, который варьируется в зависимости от конкретного состава (АЛ9, АК12 и др.) и толщины стенки. Попытка передать в производство чертеж без учета технологических припусков на усадку приведет к тому, что деталь не войдет в сборочный узел. Решение: Предоставляйте производителю 3D-модель в формате STEP или IGES и уточняйте требование по соблюдению критических размеров. Инженеры ООО «Чэнду Йехуа наука и техника» самостоятельно рассчитывают коэффициенты усадки для каждой конкретной геометрии.
Ошибка 2: Завышенные требования к шероховатости там, где это не нужно
Вакуумное литье по гипсу обеспечивает отличную поверхность (Ra 1.6–3.2 мкм по умолчанию). Однако указание в чертеже полировки до зеркального блеска (Ra < 0.4 мкм) на всех поверхностях многократно удорожает изделие без функциональной необходимости. Решение: Разделяйте посадочные поверхности (требующие высокой точности) и свободные поверхности. Это позволит оптимизировать стоимость постобработки.
Ошибка 3: Отсутствие требований к неразрушающему контролю (НК)
Многие заказчики забывают указать в спецификации метод и процент деталей, подлежащих рентген-контролю или цветной дефектоскопии. Решение: Четко регламентируйте стандарты приемки (например, ASTM E155 для рентгена) в договоре. Это защитит вас от поставки партий со скрытыми внутренними дефектами.
Заключение и следующий шаг
Выбор партнера для литья автомобильных деталей из алюминиевых сплавов — это инвестиция в надежность вашего конечного продукта. Технологии вакуумного литья по гипсовым формам, предлагаемые ООО «Чэнду Йехуа наука и техника», закрывают потребности рынка в сложных, легких и точных компонентах. Сочетание 32 патентов, передовой измерительной базы (Hexagon, Oxford) и глубокой инженерной экспертизы позволяет нам решать задачи, которые неподвластны традиционным литейным производствам.
Мы готовы продемонстрировать нашу компетенцию на практике. Если вы столкнулись с проблемой изготовления тонкостенной детали сложной геометрии или хотите оптимизировать стоимость существующего компонента, наши инженеры проведут бесплатный аудит вашей 3D-модели и предложат технологическое решение.
Запросите коммерческое предложение и технический паспорт
Не откладывайте модернизацию вашей цепочки поставок. Свяжитесь с нами для обсуждения спецификаций вашего проекта и получения образцов продукции, подтверждающих наше качество.