Как выбрать завод для литья корпусов из алюминия? Гид 2026
2026-10-08
- Почему традиционные методы литья не справляются с задачами 2026 года?
- Ключевые критерии оценки производственной базы завода
- Сравнение технологий: Что выбрать для вашего проекта?
- Типичные ошибки при выборе поставщика и как их избежать
- Логистика и коммерческие условия в 2026 году
- Заключение: Стратегия партнерства
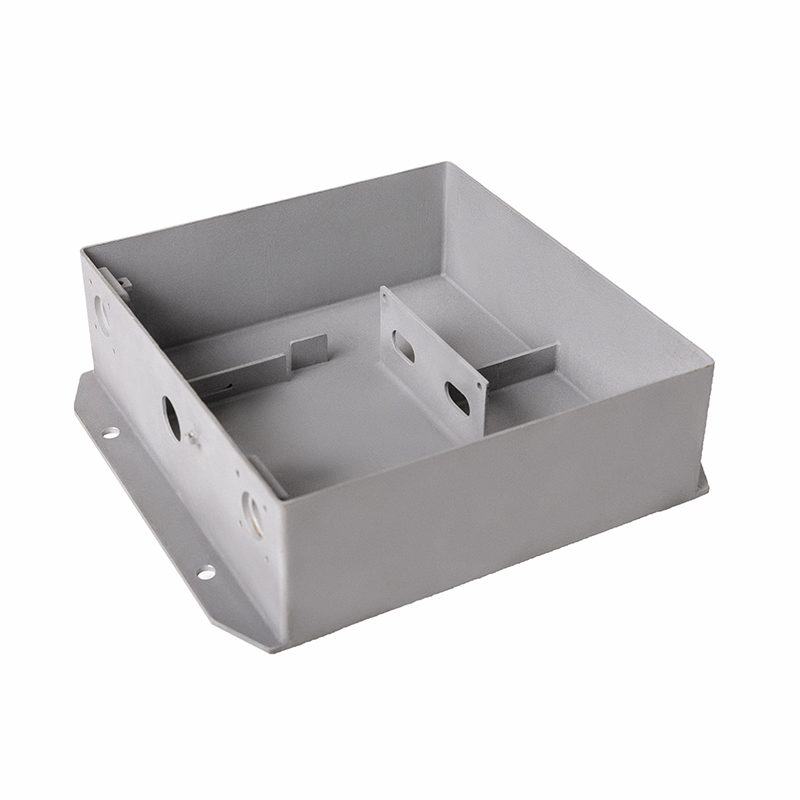
Выбор контрактного производителя для изготовления алюминиевых корпусов в 2026 году — это не просто поиск поставщика с низкой ценой. Это стратегическое решение, определяющее надежность всего конечного продукта, будь то телекоммуникационное оборудование, медицинский прибор или компонент аэрокосмической системы. Рынок перенасыщен предложениями, но лишь малая часть заводов способна обеспечить стабильное качество тонкостенного литья со сложной геометрией.
Главное за 30 секунд
- Технология решает всё: Для корпусов со стенками тоньше 2 мм и сложными внутренними полостями традиционное литье под давлением часто непригодно. Вакуумное литье по выплавляемым моделям (в гипсовых формах) становится стандартом для высокоточных деталей в 2026 году.
- Контроль качества важнее цены: Наличие рентген-контроля и координатно-измерительных машин (CMM) на площадке завода обязательно. Отсутствие дефектов пористости критично для герметичности и электромагнитной совместимости (ЭМС).
- Инженерная экспертиза: Выбирайте партнера, который может модифицировать конструкцию детали на этапе DFM (Design for Manufacturing), чтобы избежать дорогостоящих ошибок при серийном производстве.
Почему традиционные методы литья не справляются с задачами 2026 года?
Современные промышленные корпуса требуют сочетания несочетаемого: минимального веса, высокой прочности, идеальной теплоотдачи и сложной внутренней архитектуры для размещения электроники. Классическое литье под высоким давлением (HPDC) имеет фундаментальные ограничения. При заполнении формы расплавленным алюминием под высоким давлением неизбежно захватывается воздух, что приводит к микропористости. Для декоративных элементов это допустимо, но для герметичных корпусов или деталей, работающих под вакуумом, это брак.
Кроме того, HPDC плохо справляется с толщиной стенки менее 1,5–2 мм без риска недолива. В 2026 году тренд на миниатюризацию диктует необходимость использования технологий, позволяющих получать стенки толщиной от 1 мм с сохранением структурной целостности. Здесь на сцену выходит прецизионное литье по выплавляемым моделям в гипсовые формы, особенно в вакуумной среде.
Наш опыт показывает, что многие закупщики совершают ошибку, выбирая завод только по наличию парка литьевых машин под давлением. Важно: если ваша деталь имеет внутренние полости, обратные выступы или переменную толщину стенки, стандартная металлическая форма не обеспечит нужного качества поверхности и точности геометрии.
Ключевые критерии оценки производственной базы завода
При аудите потенциального поставщика необходимо смотреть глубже рекламных буклетов. Реальная способность завода выполнять сложные заказы определяется тремя факторами: технологической гибкостью, метрологической базой и квалификацией инженерного состава.
1. Технологический процесс и оборудование
Обратите внимание на наличие полного цикла производства. Завод, который передает этап изготовления моделей или форм сторонним подрядчикам, теряет контроль над сроками и качеством. Идеальная инфраструктура включает в себя:
- Узлы подготовки восковых моделей (инжекторы).
- Сборочные участки для формирования пакетов моделей.
- Печи для обжига форм и плавильные агрегаты с системой рафинирования сплава.
- Вакуумные заливочные станции. Именно вакуумирование позволяет удалить воздух из формы перед заливкой, гарантируя отсутствие раковин и пор.
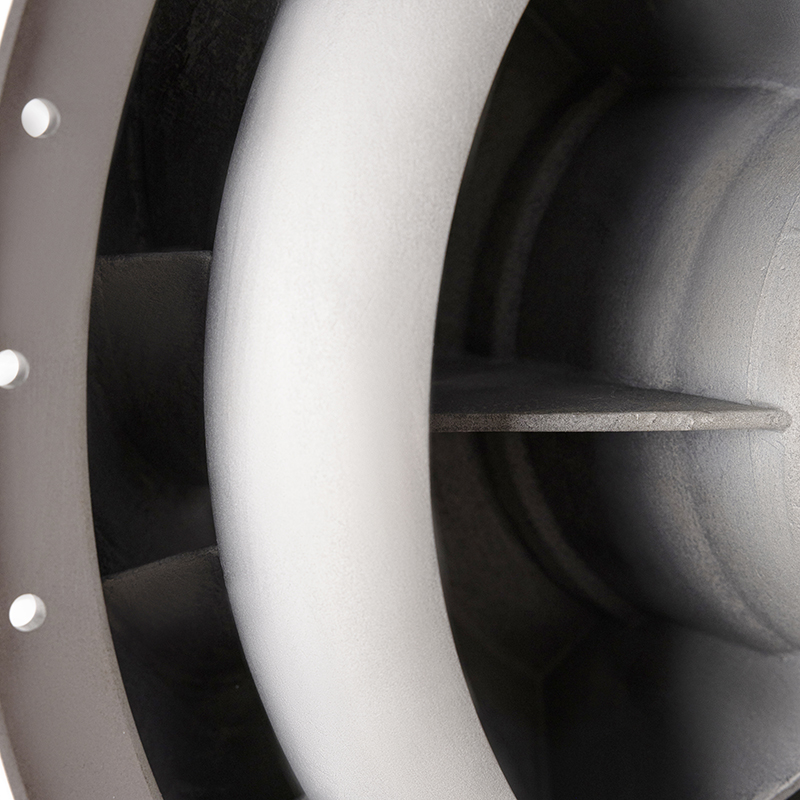
В качестве примера эталонной организации процесса можно рассмотреть подход ООО «Чэнду Йехуа наука и техника». Предприятие, функционирующее с 2005 года, сделало ставку именно на высокоточное вакуумное литье по гипсовым формам. Их производственная площадь свыше 18 000 квадратных метров оснащена 82 комплектами оборудования, включая специализированные вакуумные насосы и печи. Такая конфигурация позволяет реализовывать отливки с минимальной толщиной стенки 1 мм и диаметром внутренних полостей до 300 мм, что практически недостижимо для массового литья под давлением.
2. Метрология и контроль качества (QC)
В 2026 году сертификат ISO 9001 является лишь входным билетом на рынок. Реальное доверие вызывают данные инструментального контроля. Запросите у поставщика информацию о наличии следующего оборудования:
| Тип контроля | Необходимое оборудование | Зачем это нужно вам? |
|---|---|---|
| Геометрическая точность | Координатно-измерительные машины (CMM), например, Hexagon | Гарантия соблюдения допусков ±0,05 мм и сложнее. Проверка соответствия 3D-модели. |
| Внутренние дефекты | Рентгеновское оборудование реального времени, промышленные эндоскопы | Выявление скрытых раковин, трещин и непроливов внутри стенок корпуса. |
| Химический состав | Спектральные анализаторы (прямое считывание) | Подтверждение марки алюминиевого сплава (например, AlSi10Mg, AK12). Ошибка в составе ведет к хрупкости. |
| Поверхностный анализ | Лазерные 3D-сканеры | Быстрое сравнение реальной отливки с CAD-моделью для выявления деформаций после остывания. |
Отсутствие собственного рентген-контроля означает, что поставщик не может гарантировать герметичность ваших корпусов на 100%. Это прямой риск возврата партий от ваших клиентов.
3. Инженерный персонал и R&D
Автоматизация бесполезна без квалифицированных операторов и технологов. Соотношение производственного персонала и инженеров должно быть сбалансированным. Высокий процент технических специалистов (более 90% штата, как в передовых практиках) говорит о том, что завод ориентирован на сложные, инженерно-емкие заказы, а не на штамповку простых деталей.
Наличие патентов на собственные технологические процессы — сильный маркер экспертизы. Например, наличие патентов на «Большой гипсовый метод точного литья» или технологии контролируемого давления подтверждает, что компания не просто копирует чужие решения, а развивает собственную научную базу. Это критически важно для проектов с уникальной геометрией, где стандартные справочные данные не работают.
Сравнение технологий: Что выбрать для вашего проекта?
Чтобы принять обоснованное решение, сравним три основных метода получения алюминиевых корпусов. Выбор зависит от тиража, сложности геометрии и требований к точности.
| Параметр | Литье под давлением (HPDC) | Литье по выплавляемым моделям (Vacuum Investment Casting) | CNC Фрезеровка |
|---|---|---|---|
| Точность размеров | Средняя (требуется постобработка) | Высокая (минимальные припуски) | Очень высокая |
| Толщина стенки | От 1,5–2 мм (риск недоливов) | От 1 мм (стабильное качество) | Любая (ограничена инструментом) |
| Сложность внутренних полостей | Низкая (трудности с извлечением стержней) | Очень высокая (гипсовая форма разрушается) | Средняя (доступ инструмента) |
| Качество поверхности | Требуется дробеструйная обработка/покраска | Высокое (Ra 1.6–3.2 без доп. обработки) | Идеальное (следы фрезы) |
| Экономичность (средние серии) | Высокая (для простых деталей) | Оптимальная для сложных деталей | Низкая (дорогой материал и время) |
| Пористость | Присутствует (газовая и усадочная) | Минимальная (благодаря вакууму) | Отсутствует (монолит) |
Рекомендация инженера: Если ваш корпус имеет сложную систему охлаждения, внутренние ребра жесткости или требует установки компонентов внутрь отливки (insert molding), вакуумное литье по гипсовым формам выигрывает у HPDC по качеству и у CNC по цене в средних и крупных сериях.
Типичные ошибки при выборе поставщика и как их избежать
В нашей практике встречались случаи, когда экономия на этапе выбора завода приводила к катастрофическим последствиям для проекта. Рассмотрим два наиболее частых сценария неудач.
Ошибка №1: Игнорирование усадки материала
Некоторые производители используют усредненные коэффициенты усадки алюминия для всех сплавов и геометрий. Результат: партия корпусов не стыкуется с другими компонентами устройства. Решение: Требуйте проведения пробной отливки и измерения на CMM перед запуском серии. Заводы уровня ООО «Чэнду Йехуа наука и техника» используют лазерные 3D-сканеры для сравнения первой отливки с цифровой моделью, корректируя параметры формы еще до массовой заливки.
Ошибка №2: Отсутствие контроля чистоты сплава
Использование вторичного алюминия с примесями железа или кремния сверх нормы делает деталь хрупкой. При вибрации такие корпуса могут треснуть. Решение: Запрашивайте протоколы спектрального анализа каждой плавки. Наличие импортных спектрометров (например, Oxford) на производстве — гарантия того, что химсостав соответствует ГОСТ или международным стандартам (ASTM, DIN).
Логистика и коммерческие условия в 2026 году
При работе с международными поставщиками из Китая важно учитывать не только цену EXW (Ex Works), но и полную стоимость владения. Обратите внимание на следующие аспекты:
- Упаковка: Алюминиевые корпуса легко повреждаются при транспортировке. Требуйте индивидуальной упаковки с разделителями и усиленных деревянных коробов для экспортных партий.
- Сертификация: Убедитесь, что завод знаком с требованиями ТР ТС (для РФ) или CE (для Европы). Документация должна быть оформлена корректно, чтобы избежать проблем на таможне.
- Сроки изготовления форм: Для гипсовых форм срок изготовления прототипа может составлять 7–14 дней, что значительно быстрее, чем изготовление металлических пресс-форм (30–45 дней). Это позволяет быстрее вывести продукт на рынок (Time-to-Market).
Стабильность поставок также зависит от финансового здоровья предприятия. Компании с объемом активов свыше 80 миллионов юаней и статусом налогоплательщика класса А, как правило, более устойчивы к рыночным колебаниям и способны инвестировать в модернизацию оборудования.
Заключение: Стратегия партнерства
Выбор завода для литья алюминиевых корпусов в 2026 году — это выбор технологического партнера. Вам нужен не просто исполнитель, а команда, способная предложить решение проблемы: как сделать деталь легче, прочнее и дешевле в производстве. Технологии вакуумного литья по выплавляемым моделям открывают возможности для создания изделий, которые ранее были либо невозможны, либо экономически нецелесообразны.
Оценивайте поставщиков по их способности контролировать каждый этап: от химического состава сырья до финальной геометрии готового изделия. Наличие передовой измерительной базы, патентованных технологий и опытного инженерного бюро является лучшим индикатором надежности.
Если ваш проект требует высокой точности, сложных внутренних полостей и безупречного качества поверхности, имеет смысл запросить техническую консультацию у специализированных предприятий. Получите расчет стоимости и анализ manufacturability вашей детали уже сегодня, чтобы заложить фундамент успеха вашего продукта.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на изготовление алюминиевых корпусов. Наши инженеры проведут бесплатный аудит вашей 3D-модели на предмет оптимизации под литье.
Связаться с отделом продаж и получить консультацию инженера →