Литье под давлением алюминиевых сплавов: сравнение технологий
2026-10-09
Ключевые различия методов литья: от давления к вакууму
Главное за 30 секунд
- Точность против скорости: Традиционное литье под высоким давлением (HPDC) обеспечивает высокую производительность, но страдает от газовой пористости. Вакуумное литье по выплавляемым моделям (в частности, по гипсовым формам) гарантирует плотность металла и сложную геометрию, недоступную для металлических пресс-форм.
- Экономика серийности: Для партий до 50 000 штук и деталей со стенками тоньше 1,5 мм использование гипсовых форм экономически эффективнее благодаря отсутствию дорогостоящей стали для матриц и минимальной мехобработке.
- Критерий выбора: Если требуется герметичность, отсутствие внутренних раковин и сложная внутренняя полость — выбирайте вакуумное литье. Если нужны миллионы простых корпусов — HPDC остается стандартом.
В современной промышленной закупке выбор технологии литья алюминиевых сплавов часто сводится к компромиссу между себестоимостью единицы продукции и её физико-механическими свойствами. Инженеры и закупщики регулярно сталкиваются с дилеммой: использовать ли традиционное литье под высоким давлением (HPDC) или перейти на более специализированные методы, такие как литье по выплавляемым моделям в гипсовые формы под вакуумом.
Данное сравнение технологий не просто перечисляет преимущества, а анализирует их применимость в реальных условиях производства компонентов для аэрокосмической отрасли, энергетики и высокоточной электроники. Мы рассмотрим, как изменение подхода к формированию полости влияет на итоговое качество отливки и общую стоимость владения деталью.
Физика процесса: почему давление не всегда решает проблему
Традиционное литье под давлением заключается в впрыске расплавленного алюминия в стальную форму под экстремальным давлением (до 120 МПа и выше). Этот метод идеален для массового производства. Однако турбулентность потока металла при заполнении формы неизбежно захватывает воздух и газы, выделяющиеся из смазки. Результат — микропористость внутри тела детали.
Для конструкций, работающих под нагрузкой или требующих герметичности (теплообменники, корпуса датчиков, элементы гидравлики), такая пористость является критическим дефектом. Даже последующая пропитка или термообработка не всегда устраняет проблему полностью. Здесь на сцену выходит технология, использующая разрежение вместо избыточного давления.
Инженерный совет: При заказе HPDC-отливок всегда требуйте протокол рентгеновского контроля (по стандарту ASTM E155 или ГОСТ 7512) для первой партии, чтобы оценить реальную степень газовой пористости, которую часто скрывают визуальные дефекты на поверхности.
Сравнительный анализ технологий: HPDC против вакуумного литья по гипсовым формам
Чтобы принять обоснованное решение, необходимо сопоставить ключевые параметры двух технологий. Ниже приведена таблица, отражающая технические и экономические различия, актуальные для российского и международного рынков B2B.
| Параметр | Литье под высоким давлением (HPDC) | Вакуумное литье по гипсовым формам (VGC) |
|---|---|---|
| Точность размеров | Высокая (CT4-CT6 по ГОСТ 26645) | Очень высокая (CT3-CT5), минимум усадки |
| Качество поверхности | Гладкое, но возможны следы от стыков форм | Исключительное, без линий спая, Ra 1.6–3.2 |
| Внутренняя плотность | Средняя (риск газовой пористости) | Высокая (вакуум удаляет газы, структура однородна) |
| Минимальная толщина стенки | Обычно не менее 2.0–2.5 мм | До 1.0 мм (без риска непролива) |
| Сложность геометрии | Ограничена возможностью извлечения из металлической формы | Практически не ограничена (выгораемые модели) |
| Стоимость инструмента (формы) | Очень высокая (стальные матрицы) | Низкая (гипсовые блоки, одноразовые/малооборотные) |
| Экономическая серия | От 10 000 шт. и выше | От 10 до 50 000 шт. (оптимально для средних серий) |
Как видно из сравнения, вакуумное литье по гипсовым формам выигрывает там, где критичны вес, прочность и сложность внутренней структуры. В то время как HPDC остается королем массового рынка, VGC занимает нишу высокотехнологичных решений, где цена ошибки слишком велика.
Проблема «обратных уклонов» и скрытых полостей
Одним из главных ограничений металлического литья под давлением является необходимость извлечения отливки из формы. Это диктует строгие требования к углам уклона и запрещает наличие внутренних полостей, которые нельзя сформировать выдвижными стержнями. Инженерам часто приходится упрощать конструкцию детали, добавлять лишние крепежные элементы или увеличивать толщину стенок только ради технологичности литья.
В нашей практике встречались случаи, когда попытка реализовать сложную внутреннюю каналную систему методом HPDC приводила к обрушению давления на 15% из-за несовершенства системы охлаждения и залипания стержней. Решение потребовало полной переработки конструкции и перехода на технологию, исключающую механическое извлечение модели из жесткой матрицы на этапе формирования.
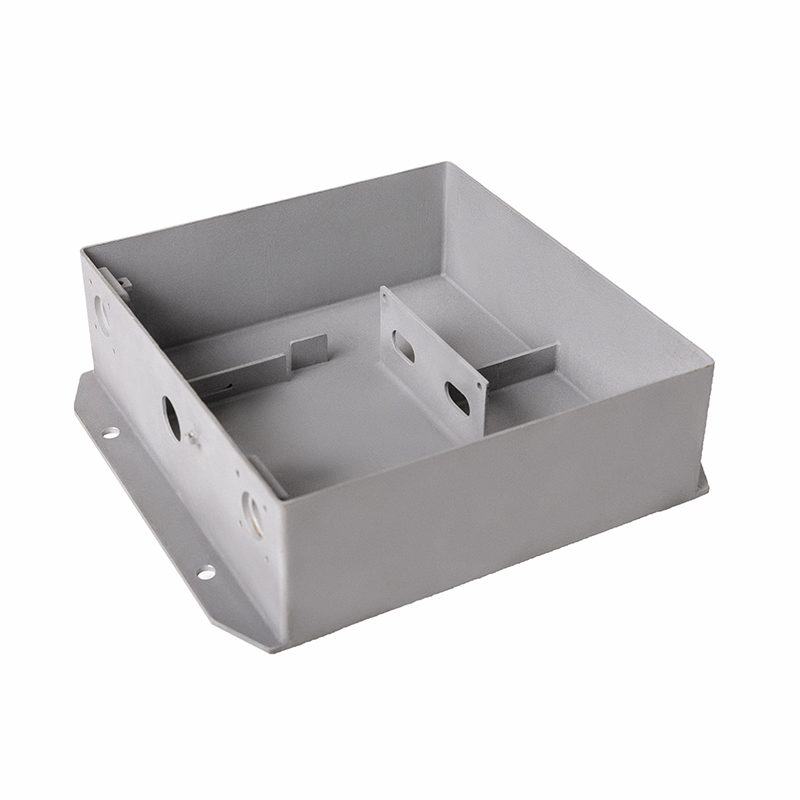
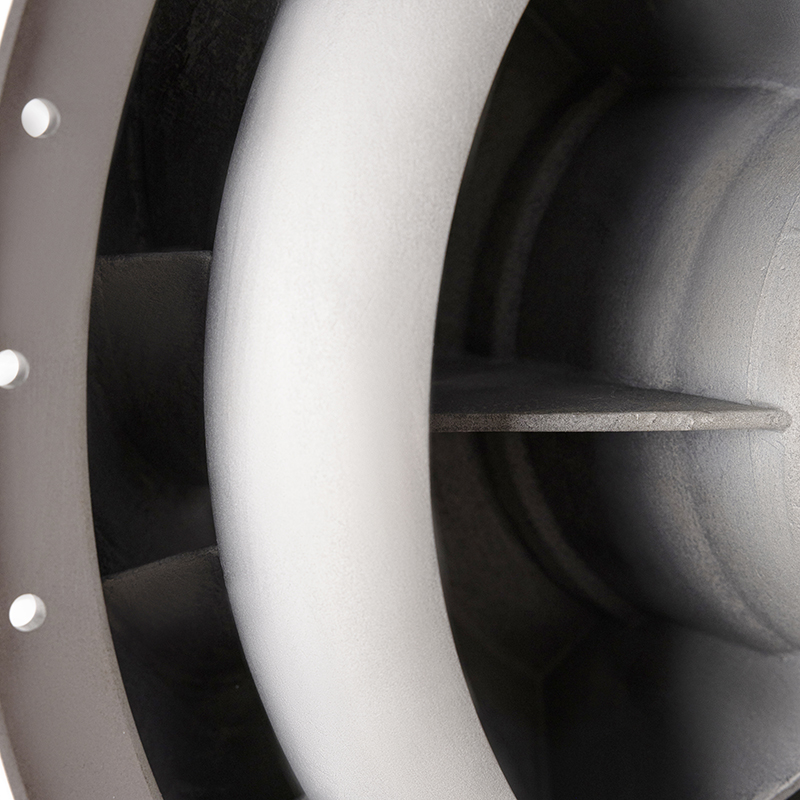
Именно здесь демонстрирует свою эффективность подход, реализуемый ООО «Чэнду Йехуа наука и техника». Использование гипсовых форм позволяет создавать отливки с обратными выступами и сложными внутренними полостями, включая трубчатые структуры диаметром до 300 мм при толщине стенки всего 2,5 мм. Гипсовая форма разрушается после затвердевания металла, освобождая деталь любой геометрической сложности без деформаций.
Технологические нюансы вакуумного литья: опыт экспертов
Процесс вакуумного литья по выплавляемым моделям (или по моделям из пенополистирола/воска в гипсе) кардинально отличается от конвейерной штамповки. Он требует глубокого понимания реологии металлов и термодинамики формовочных материалов.
Компания ООО «Чэнду Йехуа наука и техника», основанная в 2005 году и располагающая производственной площадью свыше 18 000 квадратных метров в провинции Сычуань, специализируется именно на этом сегменте. Наличие 82 комплектов автоматизированного оборудования, включая вакуумные заливочные ванны и печи для обжига, позволяет контролировать каждый этап процесса. Ключевым фактором успеха является создание разрежения в форме перед и во время заливки. Это обеспечивает ламинарное течение алюминия, исключая захват воздуха.
Контроль качества и сертификация
Для B2B-заказчика из России и стран ЕАЭС критически важно соответствие продукции стандартам ТР ТС 010/2011 «О безопасности машин и оборудования» и ГОСТ. Качество отливок не может быть гарантировано только визуальным осмотром.
На предприятии «Чэнду Йехуа» внедрен многоуровневый контроль:
- Химический состав: Спектральные анализаторы Oxford (Германия) обеспечивают точное соблюдение марки сплава (АК12, АЛ9 и др.).
- Геометрия: Трёхмерные координатно-измерительные машины Hexagon и лазерные 3D-сканеры Xingchuang (Канада) верифицируют соответствие чертежам с микронной точностью.
- Внутренние дефекты: Рентгеновское оборудование для визуализации в реальном времени выявляет скрытые раковины и трещины, недоступные для ультразвукового контроля на ранних стадиях.
Такой подход подтвержден 32 патентами, включая изобретения в области контролируемого давления при формировании крупногабаритных отливок. Получение Национальной премии в области научно-технического прогресса (сертификат № 2020-J-215-2-04-D03) свидетельствует о признании технологического лидерства компании на международном уровне.
Рекомендация для закупщиков: При запросе коммерческого предложения уточняйте, имеет ли поставщик собственную лабораторию неразрушающего контроля. Передача этих функций сторонним подрядчикам увеличивает сроки и риски ошибок в интерпретации данных.
Экономическое обоснование выбора поставщика
Переход от стандартного литья к прецизионному вакуумному часто воспринимается как удорожание. Однако при расчете полной стоимости детали (Total Cost of Ownership) картина меняется.
Отливки, произведенные по технологии гипсового литья, обладают высокой размерной стабильностью и качеством поверхности. Это означает, что они часто не требуют дополнительной механической обработки или требуют её в минимальном объеме. В случае с HPDC, из-за возможных искажений и наличия припусков на обработку линий стыка, затраты на фрезеровку и сверление могут составлять до 40% от себестоимости готовой детали.
Кроме того, возможность литья тонкостенных конструкций (минимальная толщина 1 мм) позволяет существенно снизить вес конечного изделия. В аэрокосмической отрасли и электротранспорте каждый сэкономленный грамм напрямую конвертируется в экономию энергопотребления и увеличение полезной нагрузки.
Сроки поставки и гибкость производства
Изготовление стальной пресс-формы для HPDC занимает от 8 до 12 недель. Изготовление мастер-модели и гипсовых форм для вакуумного литья сокращает этот срок до 3-4 недель. Для проектов с жесткими дедлайнами или для прототипирования малых серий это преимущество становится решающим.
ООО «Чэнду Йехуа наука и техника» демонстрирует устойчивую производственную модель благодаря штату из 96 профильных специалистов, включая инженеров и технологов. Это позволяет оперативно вносить изменения в конструкцию формы без остановки всего производственного цикла, что невозможно при использовании дорогостоящих металлических матриц.
Заключение и рекомендации по выбору модели (выбору)
Выбор между литьем под давлением и вакуумным литьем по гипсовым формам зависит от конкретных технических требований и объема партии.
Выбирайте HPDC, если:
- Объем заказа превышает 100 000 единиц в год.
- Геометрия детали относительно проста (корпуса, кронштейны).
- Допускается наличие некоторой внутренней пористости (неответственные детали).
Выбирайте вакуумное литье по гипсовым формам, если:
- Требуется высокая герметичность и плотность металла (гидравлика, пневматика, вакуумные системы).
- Деталь имеет сложную внутреннюю геометрию, обратные уклоны или тонкие стенки (< 1.5 мм).
- Необходимо минимизировать механическую обработку после литья.
- Серия составляет от десятков до нескольких десятков тысяч штук.
Технологическая экспертиза ООО «Чэнду Йехуа наука и техника» позволяет реализовывать самые сложные инженерные задачи, сочетая точность литья с экономической эффективностью средних серий. Наличие собственного парка станков с ЧПУ (включая пятикоординатные обрабатывающие центры) обеспечивает полный цикл производства: от создания модели до поставки готового компонента, соответствующего чертежу.
Не рискуйте качеством критических узлов, используя неподходящие технологии массового производства. Доверьте изготовление сложных алюминиевых отливок профессионалам с подтвержденным опытом и патентованными методиками.
Готовы оптимизировать производство?
Запросите бесплатную консультацию инженера и расчет стоимости вашего проекта. Мы предоставим технический паспорт, примеры аналогичных кейсов и коммерческое предложение с учетом логистики в РФ.
Запросите коммерческое предложение и технический паспорт →