

Китай поставщик: изготовление мелкосерийного литья на заказ
2026-10-13
- Почему вакуумное литье по гипсовым формам становится стандартом для сложных алюминиевых деталей
- Сравнительный анализ технологий: когда выбирать гипсовое литье
- Технологические вызовы и решение проблемы дефектности
- Контроль качества: от спектрального анализа до 3D-сканирования
- Логистика и экономическая целесообразность сотрудничества с Китаем
- Как начать сотрудничество: пошаговый алгоритм для инженера-закупщика
- Заключение: стратегический выбор в пользу высоких технологий
В условиях современного промышленного производства, особенно в секторах аэрокосмической отрасли, высокоточной электроники и энергетики, традиционные методы литья часто оказываются неэффективными для создания сложных геометрических форм. Инженеры сталкиваются с дилеммой: дорогостоящее изготовление металлических пресс-форм экономически нецелесообразно для малых партий, а стандартное песчаное литье не обеспечивает необходимой точности и качества поверхности. Именно здесь на первый план выходит технология вакуумного литья по гипсовым формам. Этот метод позволяет получать тонкостенные алюминиевые отливки со сложными внутренними полостями, которые ранее считались невозможными для реализации без последующей сложной механической обработки.
Главное за 30 секунд
- Технологическое превосходство: Вакуумное литье по гипсовым формам обеспечивает точность до IT14-IT15 и шероховатость поверхности Ra 6.3–12.5, что значительно снижает объем постобработки по сравнению с песчано-глинистым литьем.
- Экономическая эффективность для мелкосерийного производства: Отсутствие необходимости в дорогих металлических формах снижает капитальные затраты на 40–60% для партий от 10 до 5000 единиц, сокращая срок вывода продукта на рынок.
- Критерии выбора поставщика: Ключевыми факторами успеха являются наличие собственного парка ЧПУ-станков для финишной обработки, сертификация ISO 9001, использование спектрометров прямого считывания для контроля химического состава сплава и опыт работы со сложными тонкостенными конструкциями (толщина стенки от 1 мм).
Почему вакуумное литье по гипсовым формам становится стандартом для сложных алюминиевых деталей
Гипсовое литье (или литье в керамические формы) занимает уникальную нишу между литьем в песчаные формы и литьем под давлением. Основной материал формы — специальная гипсовая смесь с высокой газопроницаемостью и термостойкостью. В отличие от песка, гипс позволяет воспроизводить мельчайшие детали рельефа и обеспечивать гладкую поверхность отливки.
Процесс начинается с создания мастер-модели, обычно из алюминия или высокопрочного пластика. На основе модели изготавливается силиконовая или металлическая опока, которая заполняется жидкой гипсовой суспензией. После затвердевания и сушки формы при высоких температурах (для удаления влаги), производится вакуумная заливка расплавленного алюминиевого сплава. Вакуумирование критически важно: оно удаляет воздух из полости формы, предотвращая образование газовых раковин и обеспечивая полное заполнение даже самых тонких сечений.
Для инженеров-конструкторов это означает возможность проектирования деталей с переменным сечением стенки, скрытыми каналами охлаждения и интегрированными крепежными элементами без необходимости последующей сварки или сборки. Например, корпуса радиаторов или насосов, где требуется высокая теплоотдача и герметичность, идеально подходят для этой технологии. Важно отметить, что данный метод имеет ограничение: он не подходит для сред с экстремально высокими динамическими нагрузками, где требуется кованая структура металла, но для статических и умеренно динамических нагрузок алюминиевые сплавы серии Al-Si (например, АК12, АЛ9) демонстрируют превосходные механические свойства.
Инженерная рекомендация: При проектировании детали под гипсовое литье учитывайте усадку материала (обычно 0.6–0.8% для алюминиевых сплавов) и предусматривайте технологические припуски только на тех поверхностях, которые будут подвергаться финишной обработке на станках с ЧПУ.
Сравнительный анализ технологий: когда выбирать гипсовое литье
Выбор технологии литья часто становится источником ошибок на этапе прототипирования. Многие закупщики пытаются применить литье под давлением (Low Pressure Die Casting) для мелких серий, что приводит к неоправданно высоким затратам на оснастку. Другие используют песчаное литье, получая на выходе деталь, требующую часов фрезеровки для достижения нужных допусков.
Ниже приведена сравнительная таблица, помогающая определить оптимальную технологию в зависимости от объема партии и требований к точности.
| Параметр | Вакуумное литье по гипсовым формам | Литье под давлением (HPDC/LPDC) | Песчано-глинистое литье |
|---|---|---|---|
| Минимальная толщина стенки | 1.0 – 1.5 мм | 0.8 – 1.2 мм | 3.0 – 5.0 мм |
| Точность размеров (класс) | CT 7–9 (высокая) | CT 5–7 (очень высокая) | CT 11–14 (низкая) |
| Шероховатость поверхности (Ra) | 6.3 – 12.5 мкм | 1.6 – 3.2 мкм | 25 – 50 мкм |
| Стоимость оснастки | Низкая (мастер-модель многоразовая) | Очень высокая (стальные формы) | Низкая (разовые формы) |
| Оптимальный объем партии | 10 – 5 000 шт. | 5 000 – 1 000 000+ шт. | 1 – 100 шт. |
| Сложность внутренних полостей | Высокая (использование растворимых стержней) | Средняя (ограничения выталкивателей) | Низкая/Средняя |
Как видно из данных, изготовление мелкосерийного литья на заказ методом вакуумной формовки по гипсу является «золотой серединой» для пилотных партий и серийного производства сложных компонентов в количествах, недостаточных для окупаемости стальных пресс-форм. Это особенно актуально для российских предприятий, работающих в рамках импортозамещения, где требуется быстрое развертывание производства новых узлов.
Технологические вызовы и решение проблемы дефектности
Одной из главных проблем при литье тонкостенных деталей является образование оксидных пленок и газовых включений. В нашей практике мы столкнулись со случаем, когда партия корпусов для телекоммуникационного оборудования показала брак в 15% из-за микротрещин в зонах соединения тонких ребер жесткости. Анализ показал, что причина крылась в нестабильном температурном режиме сушки гипсовых форм и недостаточной степени вакуумирования перед заливкой.
Решение этой проблемы требует строгого контроля каждого этапа. Использование качественных гипсовых смесей с добавками, повышающими прочность при высоких температурах, является первым шагом. Вторым, не менее важным этапом, является прецизионный контроль температуры расплава. Перегрев алюминия выше 720°C приводит к активному поглощению водорода, что неизбежно вызывает пористость после остывания.
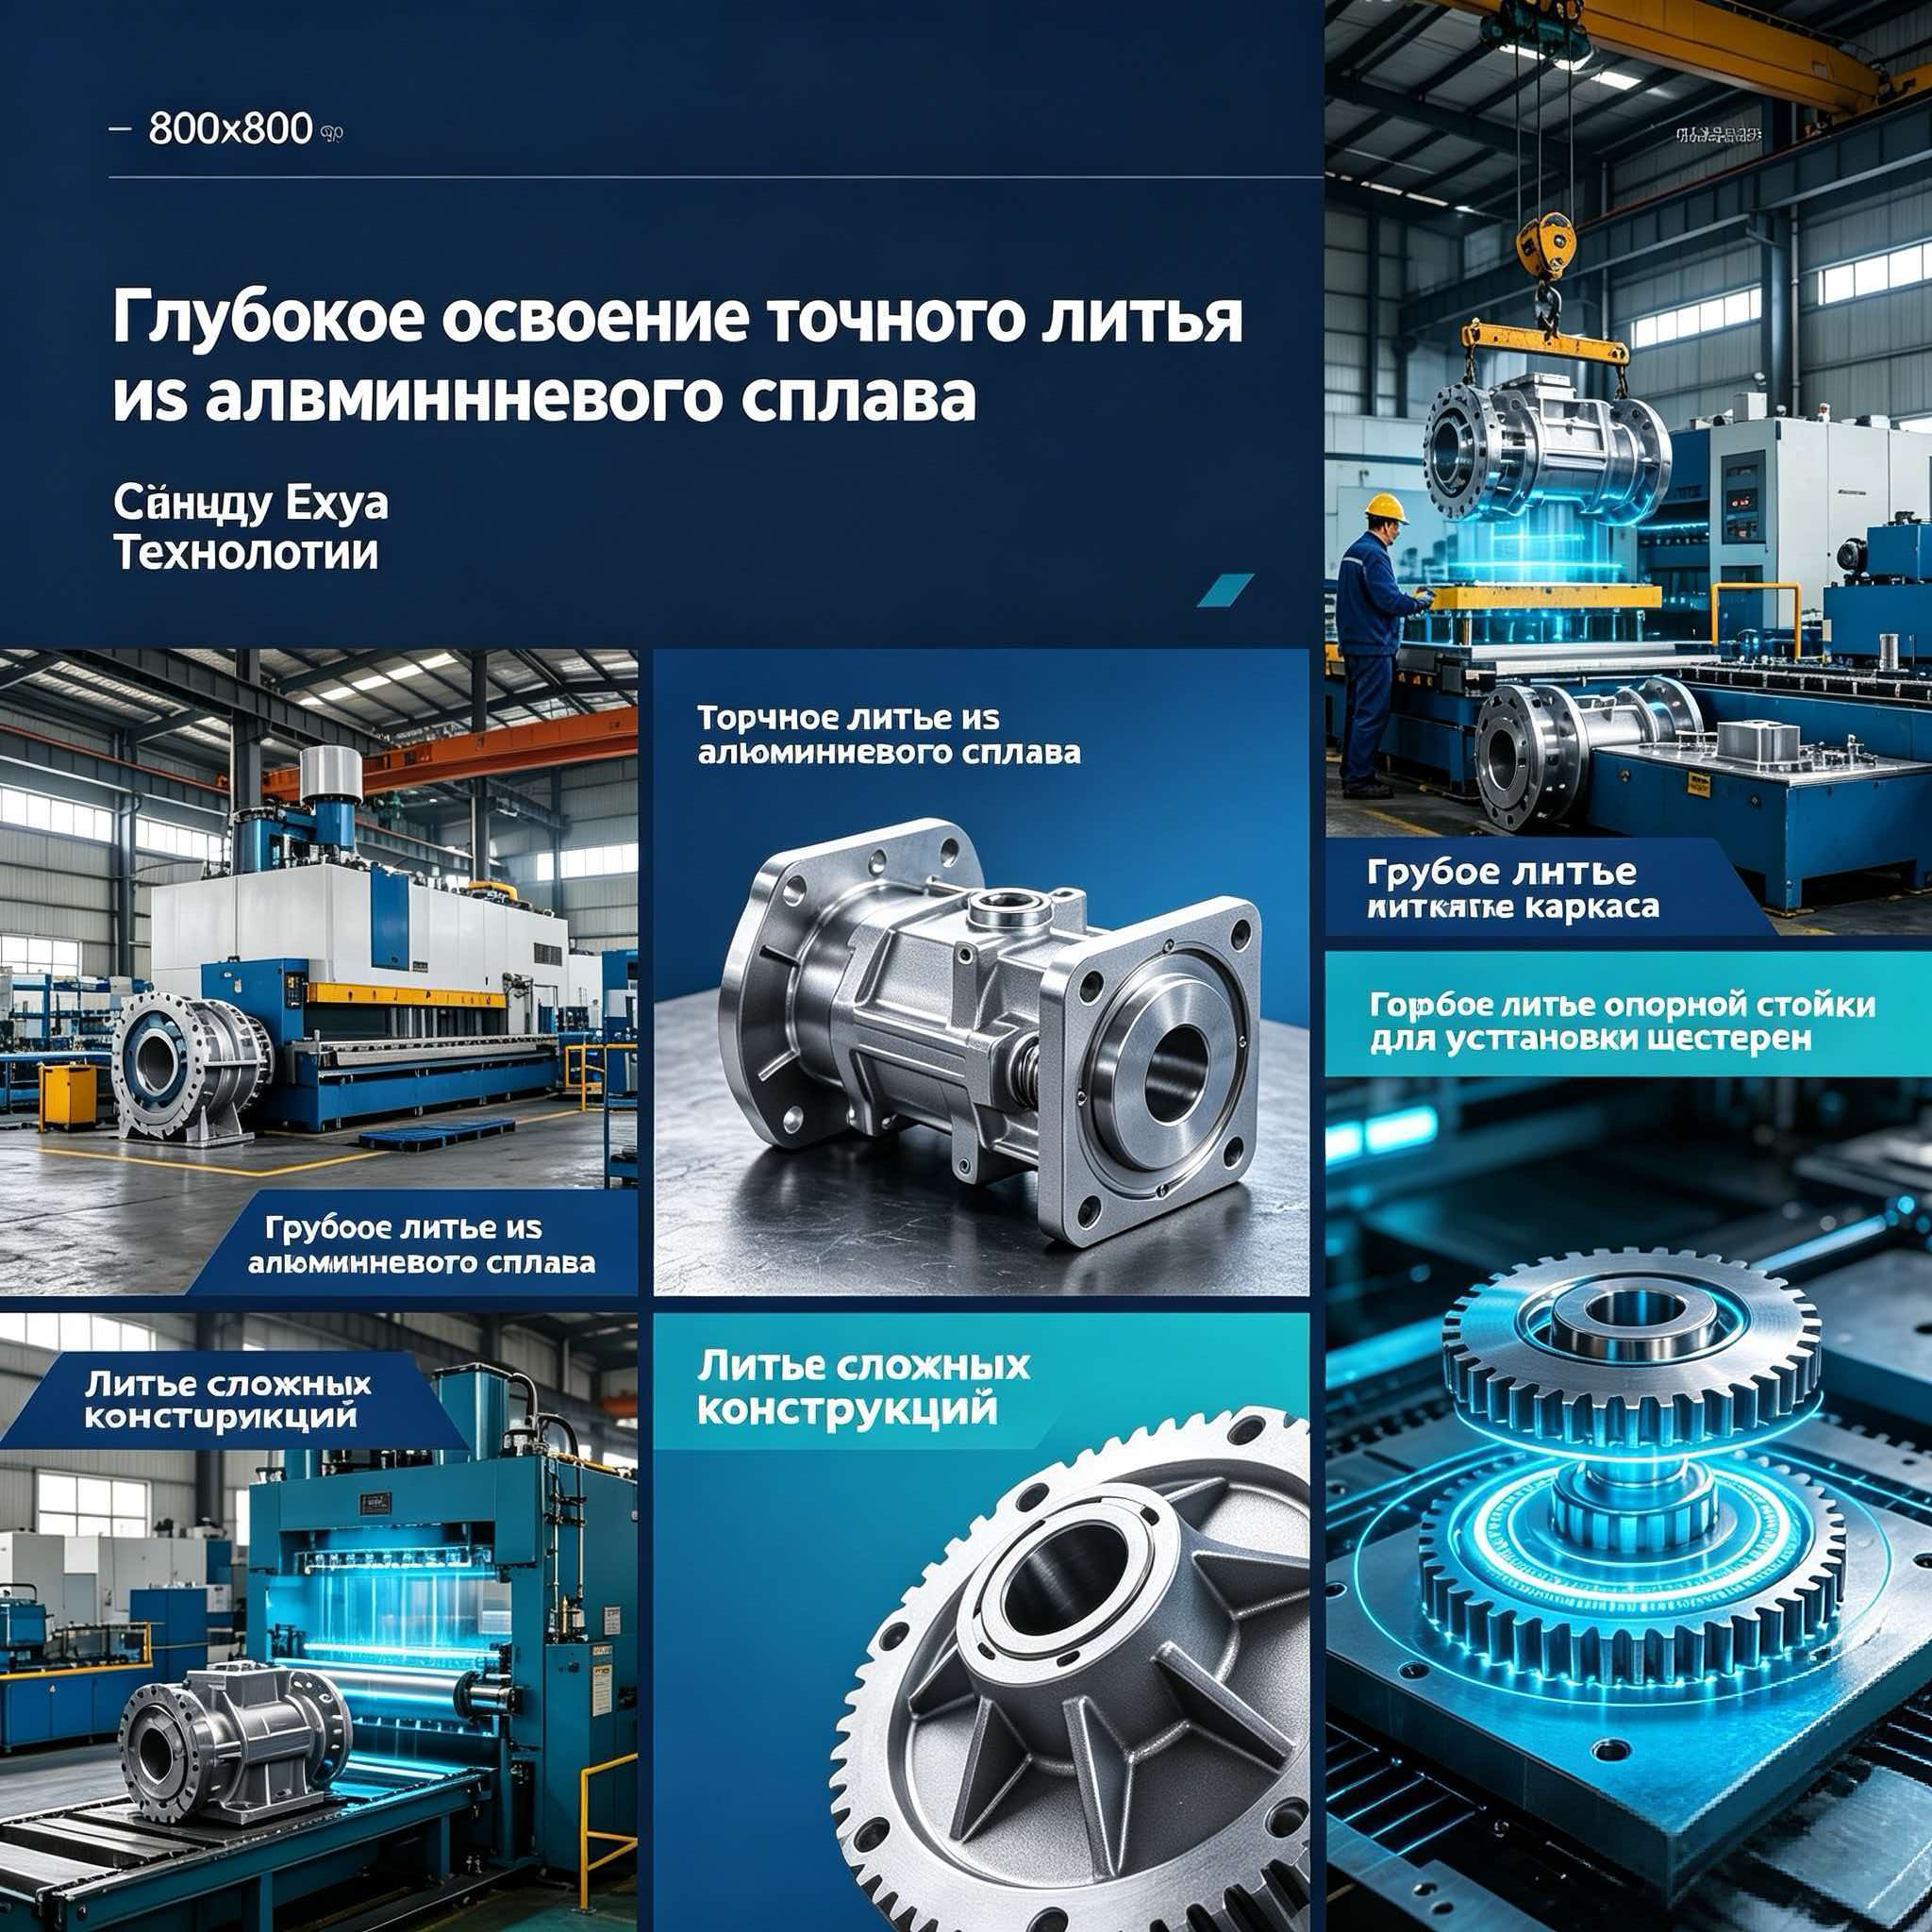
Именно здесь проявляется экспертиза таких предприятий, как ООО «Чэнду Йехуа наука и техника». Располагая производственной базой площадью более 18 000 квадратных метров в провинции Сычуань, компания внедрила строгий протокол контроля качества. Оснащение завода включает 82 комплекта автоматизированного оборудования, среди которых особое место занимают вакуумные заливочные ванны и печи для обжига форм. Наличие собственных рафинеров позволяет проводить дегазацию алюминия непосредственно перед заливкой, снижая содержание водорода до критически низких значений.
Кроме того, компания использует запатентованные технологии, такие как «Большой гипсовый метод точного литья» (патент № ZL 2011 10005148.0). Эта разработка позволяет эффективно реализовывать отливки с обратным выступом и сложными внутренними полостями диаметром до 300 мм при толщине стенки всего 2.5 мм. Такие параметры недостижимы для большинства стандартных литейных цехов, ориентированных на массовое производство простых деталей.
Совет по закупкам: Запрашивайте у поставщика отчеты о рентгеновском контроле первых образцов. Наличие реального времени визуализации (как в оборудовании, используемом в ООО «Чэнду Йехуа») позволяет выявить внутренние дефекты до начала массовой партии.
Контроль качества: от спектрального анализа до 3D-сканирования
В B2B-секторе доверие строится на прозрачности процессов верификации. Поставщик, который не может предоставить детальный отчет о механических свойствах и геометрии изделия, представляет собой высокий риск для цепочки поставок. Современный подход к качеству подразумевает выход за рамки простого визуального осмотра.
На предприятии ООО «Чэнду Йехуа наука и техника» система контроля качества построена на использовании передового испытательного комплекса. Химический состав каждой плавки проверяется с помощью спектральных анализаторов Oxford прямого считывания (импорт из Германии). Это гарантирует соответствие сплава международным стандартам (например, ASTM или ГОСТ) по содержанию кремния, магния и титана, которые напрямую влияют на текучесть и прочность отливки.
Геометрическая точность контролируется с помощью трехмерных координатно-измерительных машин (CMM) Hexagon и лазерных 3D-сканеров Xingchuang (Канада). Это позволяет сравнивать цифровую модель готовой детали с исходным CAD-файлом с точностью до микрон. Для проверки внутренних каналов и полостей, недоступных для внешнего измерения, используются промышленные электронные эндоскопы и рентгеновское оборудование. Такой комплексный подход исключает ситуацию, когда деталь проходит внешний осмотр, но имеет скрытые дефекты литья внутри.
Важно понимать, что наличие такого оборудования требует высокой квалификации персонала. В штате компании работает 105 сотрудников, 96 из которых — профильные специалисты, включая более десяти старших инженеров. Это соотношение подтверждает статус предприятия как высокотехнологичного производства, а не просто литейного цеха. Для российского покупателя это означает снижение риска получения несоответствующей продукции и минимизацию затрат на входной контроль на собственной площадке.
Логистика и экономическая целесообразность сотрудничества с Китаем
При выборе иностранного поставщика многие российские компании опасаются сложностей логистики и таможенного оформления. Однако, при правильном подходе, сотрудничество с китайским производителем высокоточных отливок дает существенное конкурентное преимущество. Стоимость рабочей силы и энергоносителей в Китае,combined с высокой степенью автоматизации, позволяет предлагать цены на 20–30% ниже европейских аналогов при сопоставимом, а зачастую и превосходящем качестве.
Ключевым аспектом является правильное определение условий поставки (Incoterms). Для мелкосерийного производства оптимальными являются условия FCA (Free Carrier) или EXW (Ex Works), если у покупателя есть надежный экспедитор, или DAP (Delivered at Place) для максимального удобства. Компания ООО «Чэнду Йехуа наука и техника», зарегистрированная как налогоплательщик класса А, имеет опыт экспортных операций и предоставляет всю необходимую документацию для сертификации продукции в системе ТР ТС (ЕАС).
Сроки изготовления также играют важную роль. Благодаря оптимизированным процессам подготовки гипсовых форм и наличию парка станков с ЧПУ (пятикоординатные обрабатывающие центры, токарные станки), цикл от утверждения чертежа до отгрузки первой партии может составлять всего 3–4 недели. Это критически важно для проектов с жесткими дедлайнами, таких как подготовка к промышленным выставкам или запуск новой линейки оборудования.
Не стоит забывать и о возможности комплексной поставки. Поскольку предприятие располагает собственными мощностями по механической обработке, оно может поставлять полностью готовые детали с нанесенными резьбами, отверстиями и посадочными местами под подшипники. Это избавляет заказчика от необходимости искать подрядчиков для фрезеровки и сверления в России, что дополнительно сокращает время и затраты на логистику полуфабрикатов.
Как начать сотрудничество: пошаговый алгоритм для инженера-закупщика
Чтобы минимизировать риски и ускорить процесс запуска проекта, рекомендуется следовать четкому алгоритму взаимодействия с поставщиком литья:
- Подготовка технической документации. Предоставьте 3D-модель детали в формате STEP или IGES и 2D-чертеж с указанием критических допусков, шероховатости поверхностей и требований к материалу (марка алюминиевого сплава). Укажите, какие поверхности подлежат механической обработке, а какие остаются литыми.
- Анализ технологичности (DFM). Запросите у поставщика отчет о технологичности конструкции. Профессиональный производитель, такой как ООО «Чэнду Йехуа наука и техника», предложит оптимизации геометрии (например, добавление литейных уклонов или изменение радиусов сопряжений) для улучшения заполнения формы и снижения стоимости.
- Изготовление прототипа. Перед запуском серии закажите изготовление 2–5 опытных образцов. Это позволит проверить собираемость узла и провести функциональные тесты. На этом этапе возможно внесение корректировок в мастер-модель с минимальными затратами.
- Утверждение стандартов качества. Согласуйте протокол испытаний. Какие параметры будут измеряться? Какой процент брака допускается (AQL)? Требуются ли сертификаты на материал? Убедитесь, что поставщик способен предоставить отчеты CMM и спектрального анализа для каждой партии.
- Серийное производство и логистика. После утверждения образца запускается серия. Обеспечьте надежную упаковку (деревянные ящики с амортизацией) для предотвращения повреждений при транспортировке. Проверьте наличие всех сопроводительных документов для таможенной очистки в РФ.
Важно помнить, что успешное сотрудничество строится на долгосрочной перспективе. Поставщик, инвестирующий в R&D и обладающий патентами на ключевые технологии, как в случае с разработками ООО «Чэнду Йехуа наука и техника» (включая Национальную премию в области научно-технического прогресса), заинтересован в стабильном качестве и развитии партнерства.
Заключение: стратегический выбор в пользу высоких технологий
Изготовление мелкосерийного литья на заказ — это не просто производственная задача, это стратегический элемент цепочки создания стоимости вашего продукта. Выбор правильного технологического партнера позволяет сократить время выхода на рынок, снизить себестоимость единицы продукции и обеспечить высочайшее качество конечного изделия. Вакуумное литье по гипсовым формам представляет собой оптимальное решение для сложных алюминиевых деталей, сочетающее в себе гибкость прототипирования и точность серийного производства.
Компании, стремящиеся к лидерству в своих отраслях, не могут позволить себе компромиссы в качестве компонентов. Сотрудничество с проверенными высокотехнологичными предприятиями, такими как ООО «Чэнду Йехуа наука и техника», обеспечивает доступ к передовым производственным мощностям, экспертной инженерной поддержке и строгому контролю качества. Инвестиции в качественную оснастку и точное литье окупаются за счет снижения затрат на сборку, улучшение эксплуатационных характеристик продукта и повышения удовлетворенности конечных потребителей.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы получить детальный расчет стоимости и сроков изготовления ваших деталей с учетом всех технических требований.