

Литье под низким давлением: преимущества и недостатки
2026-10-12
- Физика процесса: почему низкое давление дает высокое качество
- Ключевые преимущества литья под низким давлением
- Недостатки и технологические ограничения: честный взгляд инженера
- Решение сложных задач: опыт ООО «Чэнду Йехуа наука и техника»
- Сравнительный анализ: ЛНД против альтернативных методов
- Критерии выбора поставщика: на что обратить внимание
- Заключение и рекомендации по интеграции
В современной инженерии выбор технологии формообразования определяет не только себестоимость конечного продукта, но и его эксплуатационную надежность. Литье под низким давлением (ЛНД) занимает уникальную нишу между традиционным гравитационным литьем и высокоскоростным литьем под высоким давлением. Этот метод позволяет получать детали со сложной геометрией, минимальной пористостью и превосходными механическими свойствами, что критически важно для аэрокосмической отрасли, энергетики и приборостроения.
Главное за 30 секунд
- Качество металла: Ламинарное заполнение формы исключает захват воздуха и оксидных пленок, обеспечивая плотность отливок на уровне 99,5–99,8%, что недостижимо при классическом литье в кокиль.
- Экономическая эффективность: Высокий коэффициент использования материала (до 95%) и отсутствие необходимости в массивных литниковых системах снижают расход сплава на 15–20% по сравнению с конкурентными методами.
- Технологические ограничения: Метод требует строгого контроля термоградиента и более длительного цикла формирования (на 20–30% дольше, чем при высоком давлении), что делает его менее подходящим для массового производства мелких деталей с простой геометрией.
Физика процесса: почему низкое давление дает высокое качество
Суть метода заключается в плавном подъеме расплава из тигля по трубке-дозатору в форму под действием избыточного давления инертного газа (обычно аргона или азота). Давление варьируется в диапазоне 0,02–0,06 МПа, что кардинально отличает процесс от турбулентного заполнения при литье под высоким давлением (ЛВД).
При ламинарном течении расплав не разбрызгивается о стенки формы. Это ключевой фактор для алюминиевых и магниевых сплавов, склонных к интенсивному окислению. Оксидная пленка, попадающая в тело отливки, становится центром зарождения трещин при циклических нагрузках. В нашей практике мы неоднократно фиксировали, что детали, изготовленные методом ЛНД, демонстрируют усталостную прочность на 25–30% выше, чем их аналоги, полученные литьем в песчаные формы или под высоким давлением.
Процесс кристаллизации происходит в направленном температурном поле: от удаленных частей отливки к питателю. Это обеспечивает эффективную компенсацию усадки и предотвращает образование внутренних раковин. Для инженеров, проектирующих нагруженные узлы, это означает возможность снижения запаса прочности и, следовательно, облегчения конструкции без потери надежности.
Инженерный совет: При проектировании литниковой системы для ЛНД избегайте резких сечений каналов. Плавное изменение диаметра стояка позволяет сохранить ламинарность потока и предотвратить преждевременную кристаллизацию в канале подачи.
Ключевые преимущества литья под низким давлением
Анализ производственных показателей выявляет несколько фундаментальных преимуществ, которые делают ЛНД предпочтительным выбором для ответственных деталей.
1. Превосходная внутренняя структура и герметичность
Отсутствие турбулентности гарантирует монолитность металла. Отливки обладают высокой газоплотностью, что позволяет использовать их в гидро- и пневмосистемах без дополнительной пропитки или покрытия. Рентгеновский контроль, который мы применяем на каждом этапе верификации сложных узлов, подтверждает отсутствие микропор размером более 0,1 мм в критических зонах.
2. Минимизация отходов и экологичность
В отличие от литья в песчаные формы, где требуется значительный припуск на обработку и удаление стержней, ЛНД использует металлические или керамические формы с высокой точностью. Литниковая система представляет собой простую трубку, металл из которой возвращается в тигель. Коэффициент выхода годного достигает 90–95%. Это снижает энергозатраты на переплавку отходов и уменьшает углеродный след производства.
3. Автоматизация и стабильность параметров
Процесс легко поддается автоматизации. Параметры давления и температуры контролируются PLC-контроллерами с точностью до 0,001 МПа и 1°C соответственно. Это исключает «человеческий фактор» и обеспечивает повторяемость характеристик от партии к партии. Для закупщиков это означает предсказуемое качество и снижение риска брака при входном контроле.
4. Возможность получения тонкостенных конструкций
Благодаря точному контролю скорости заполнения, метод позволяет изготавливать детали с толщиной стенки до 1,5–2 мм без дефектов недолива. Это особенно востребовано в электронике и авиастроении, где каждый грамм веса имеет значение.
Однако, несмотря на очевидные плюсы, технология не является универсальной панацеей. Понимание ограничений необходимо для корректного выбора метода производства.
Недостатки и технологические ограничения: честный взгляд инженера
Любая технология имеет зону оптимального применения. Литье под низким давлением предъявляет высокие требования к оборудованию и квалификации персонала. Игнорирование этих факторов может привести к серьезным экономическим потерям.
1. Более длительный цикл производства
Скорость заполнения формы при ЛНД ниже, чем при ЛВД. Кроме того, время выдержки под давлением для обеспечения направленной кристаллизации может занимать значительную часть цикла. Для простых деталей массой до 0,5 кг это делает метод экономически нецелесообразным по сравнению с высокопроизводительным литьем под давлением. ЛНД рентабельно для средних и крупных деталей (от 1 кг до 100 кг и более) со сложной геометрией.
2. Чувствительность к терморежиму формы
Стабильность качества напрямую зависит от равномерности нагрева формы. Локальные переохлаждения приводят к нарушению направленной кристаллизации и возникновению горячих трещин. Требуется сложная система термоконтроля с множеством зон нагрева. Частая ошибка: использование устаревших печей без зонального регулирования приводит к браку до 15% в первых партиях после запуска линии.
3. Ограничение по конфигурации поднутрений
Хотя метод позволяет создавать сложные внутренние полости, использование металлических форм ограничивает возможность создания глубоких поднутрений. Для таких случаев требуются разборные стержни или применение комбинированных форм (например, гипсовых или керамических), что усложняет технологию и удорожает процесс.
Именно здесь на помощь приходят гибридные решения и специализированные компетенции производителей, способных адаптировать процесс под нестандартные задачи.
Решение сложных задач: опыт ООО «Чэнду Йехуа наука и техника»
Когда стандартное литье в металлические формы сталкивается с ограничениями по геометрии, на передний план выходят технологии прецизионного литья по выплавляемым моделям или гипсовым формам, интегрированные с принципами вакуумного и низкого давления.
ООО «Чэнду Йехуа наука и техника», основанное в 2005 году в промышленном парке Сычуани, специализируется на решении таких нетривиальных инженерных задач. Компания объединила преимущества низкого давления (для контроля структуры металла) и вакуумирования гипсовых форм (для реализации сложнейшей геометрии).
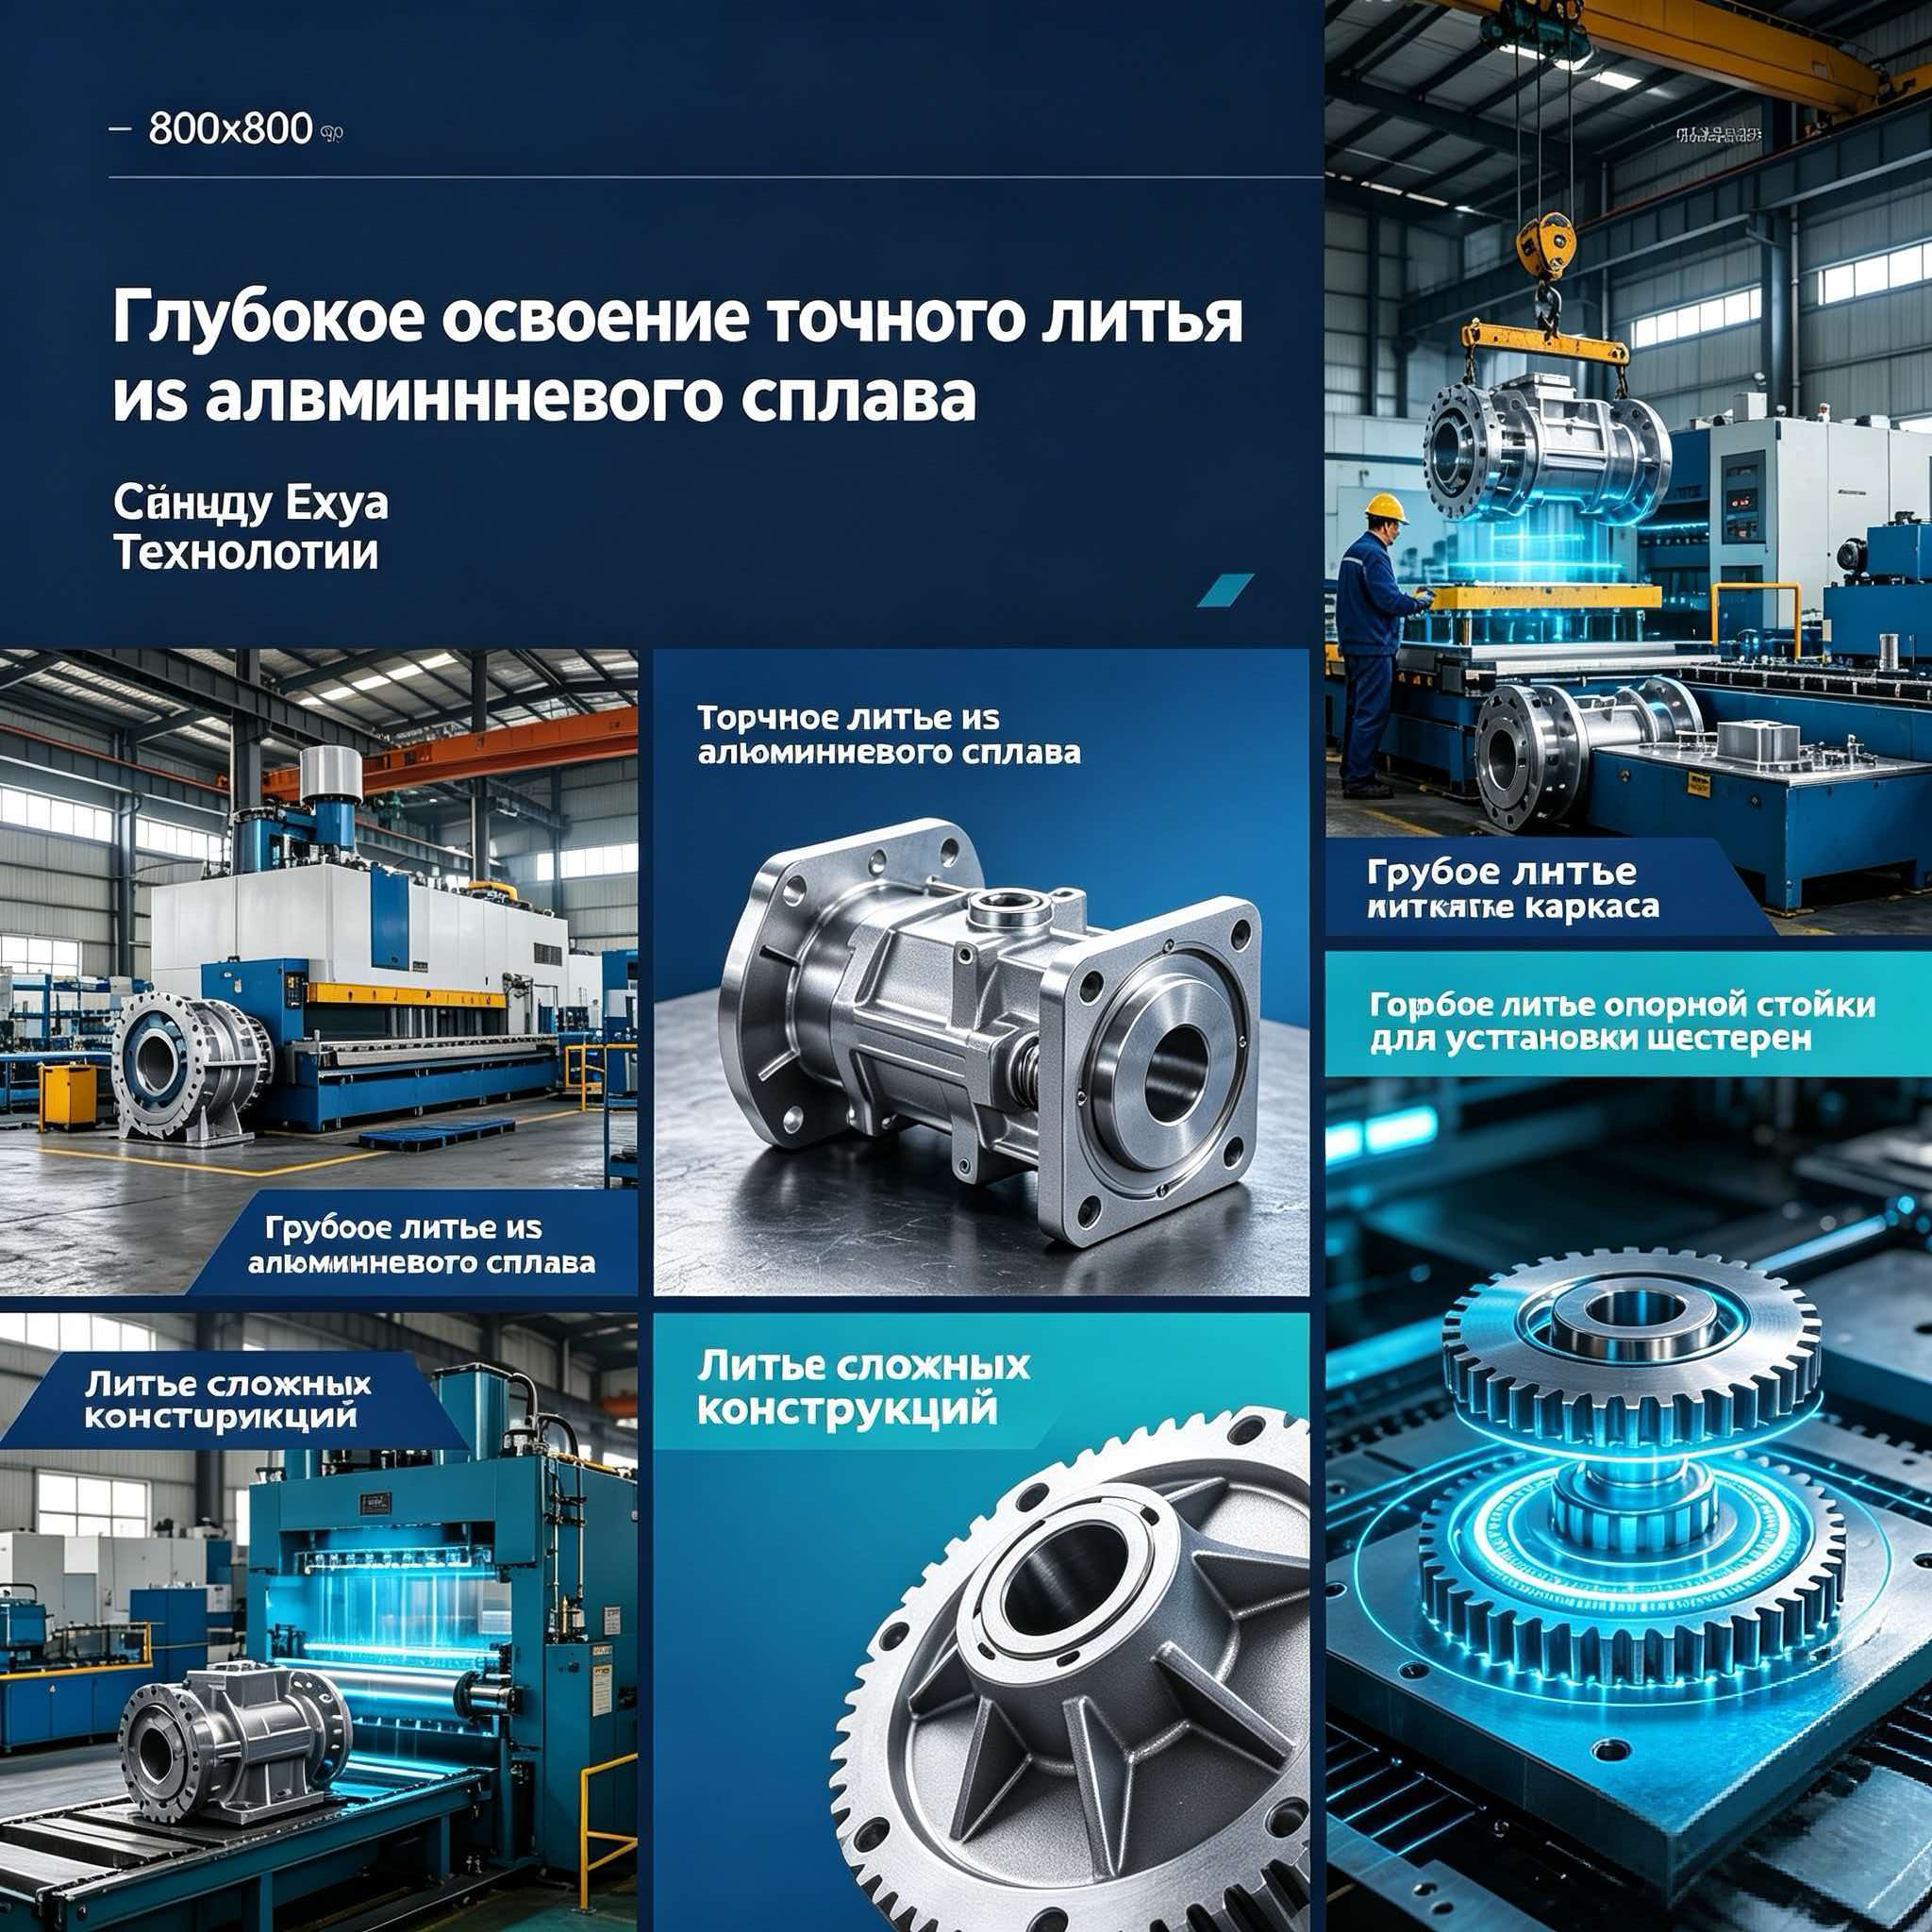
В нашей производственной базе, оснащенной 82 комплектами автоматизированного оборудования, мы реализуем проекты, недоступные для обычных литейных цехов. Например, производство тонкостенных полых отливок с минимальной толщиной стенки 1 мм и диаметром внутренних каналов до 300 мм. Традиционное литье под низким давлением в металлоформы здесь неприменимо из-за невозможности извлечения стержней. Использование специальных гипсовых форм, разработанных по нашим патентам (включая изобретение № ZL 2011 10005148.0 «Большой гипсовый метод точного литья»), позволяет решить эту проблему.
Мы столкнулись с интересным кейсом при разработке корпуса для высокоточного энергетического оборудования. Деталь имела сложную систему внутренних каналов охлаждения и обратные выступы. Стандартное литье давало брак по непроливам в тонких сечениях. Применяя вакуумное литье с контролируемым давлением, нам удалось обеспечить полное заполнение формы алюминиевым сплавом и получить отливку, не требующую последующей механической обработки внутренних поверхностей. Это сократило время изготовления прототипа с 45 до 12 дней.
Наш парк оборудования включает не только литейные машины, но и современные пятикоординатные обрабатывающие центры, рентгеновские установки реального времени и спектральные анализаторы Oxford. Это позволяет нам контролировать качество на каждом этапе: от химического состава сырья до финальной геометрии, проверяемой на координатно-измерительных машинах Hexagon.
Сравнительный анализ: ЛНД против альтернативных методов
Для облегчения выбора технологии приведем сравнительные характеристики литья под низким давлением в контексте других распространенных методов.
| Параметр | Литье под низким давлением (ЛНД) | Литье под высоким давлением (ЛВД) | Гравитационное литье (Кокиль) |
|---|---|---|---|
| Плотность отливки | Высокая (минимальная пористость) | Средняя (возможны газовые раковины) | Средняя/Низкая (зависит от конструкции литника) |
| Механические свойства | Близки к деформируемым сплавам | Снижены из-за дисперсности структуры | Стандартные для литейных сплавов |
| Точность размеров | Высокая (класс точности 4-6) | Очень высокая (класс точности 3-5) | Средняя (класс точности 6-8) |
| Стоимость оснастки | Высокая (металлоформы) / Средняя (гипс) | Очень высокая (сложные стальные формы) | Низкая/Средняя |
| Производительность | Средняя | Очень высокая | Низкая |
| Применимость для термообработки | Да (отсутствуют газовые пузыри) | Ограничена (риск вздутия поверхности) | Да |
Из таблицы видно, что ЛНД является оптимальным балансом между качеством металла и производительностью. Если ваша деталь подлежит последующей сварке или эксплуатации под высоким давлением, ЛНД становится безальтернативным выбором среди методов литья в постоянные формы.
Критерии выбора поставщика: на что обратить внимание
Выбор подрядчика для литья под низким давлением — это риск-менеджмент. Ошибки в технологии трудно исправить постфактум. При оценке потенциальных партнеров рекомендуем руководствоваться следующими критериями:
- Наличие собственной инструментальной базы. Возможность изготовления и ремонта форм на месте сокращает сроки вывода продукции на рынок. ООО «Чэнду Йехуа наука и техника» располагает собственным парком станков с ЧПУ, что позволяет оперативно корректировать геометрию оснастки.
- Система неразрушающего контроля. Требуйте предоставления протоколов рентгенографии или ультразвукового контроля для критических зон. Наличие сертификатов ISO 9001 и отраслевых стандартов (например, для аэрокосмической отрасли) обязательно.
- Инженерная экспертиза. Поставщик должен участвовать в стадии DFM (Design for Manufacturing). Способность технологов предложить оптимизацию конструкции для улучшения литейных свойств говорит о высоком уровне компетенции.
- Прозрачность процессов. Современные предприятия предоставляют доступ к данным мониторинга параметров литья. Это гарантирует, что каждая отливка произведена в строгом соответствии с утвержденным технологическим регламентом.
Заключение и рекомендации по интеграции
Литье под низким давлением остается золотым стандартом для производства высоконагруженных алюминиевых и магниевых компонентов. Его преимущества в виде превосходной плотности металла и стабильности механических свойств перевешивают недостатки в виде более длительного цикла, особенно в секторах, где цена ошибки измеряется безопасностью людей и надежностью систем.
Для российских промышленных предприятий, стремящихся к импортозамещению и повышению качества продукции, сотрудничество с технологически развитыми производителями из Китая, такими как ООО «Чэнду Йехуа наука и техника», открывает доступ к передовым решениям в области прецизионного литья. Сочетание традиционных методов ЛНД с инновационными подходами к формообразованию позволяет реализовывать проекты любой сложности — от тонкостенных корпусов электроники до крупногабаритных узлов энергетических установок.
Не позволяйте ограничениям стандартных технологий сдерживать инженерную мысль. Правильный выбор метода литья и квалифицированного партнера способен снизить общую стоимость владения продуктом на 20–30% за счет увеличения срока службы и снижения затрат на послепродажное обслуживание.
Готовы обсудить ваш проект? Наши инженеры готовы провести бесплатный аудит чертежей на предмет оптимизации под литье под низким давлением и предоставить предварительный расчет стоимости оснастки и серийного производства.