

Купить формы для литья цветных металлов – прямой импорт
2026-10-11
- Технологический выбор: почему гипсовое литье становится стандартом для сложных алюминиевых деталей
- Сравнение технологий: когда гипсовое литье выигрывает у аналогов
- Критерии качества: как избежать скрытых дефектов при прямом импорте
- Производственные мощности и инфраструктура: на что смотреть в аудите
- Логистика и сертификация: нюансы прямого импорта в РФ и СНГ
- Экономическое обоснование: расчет совокупной стоимости владения
- Заключение и следующий шаг
Технологический выбор: почему гипсовое литье становится стандартом для сложных алюминиевых деталей
В современной промышленной закупке вопрос купить формы для литья цветных металлов – прямой импорт перестал быть просто поиском поставщика. Это стратегическое решение, определяющее себестоимость конечного продукта и его конкурентоспособность на рынке высокоточной техники. Традиционные методы литья под давлением (HPDC) или в песчаные формы часто не справляются с задачами, где требуется минимальная толщина стенки, сложная внутренняя геометрия и отсутствие последующей мехобработки.
Главное за 30 секунд
- Точность против стоимости: Вакуумное литье по выплавляемым моделям в гипсовых формах обеспечивает точность до IT14-IT15 и шероховатость Ra 6.3–12.5, что исключает до 80% затрат на ЧПУ-обработку.
- Риски прямого импорта: Ключевая ошибка — игнорирование контроля химического состава сплава. Использование спектральных анализаторов Oxford (прямое считывание) на этапе приемки снижает риск брака из-за нарушения структуры алюминия на 94%.
- Реализуемая сложность: Технология позволяет создавать полые структуры с толщиной стенки от 1 мм и внутренними полостями диаметром до 300 мм, недоступные для классического литья в кокиль.
Инженеры часто сталкиваются с дилеммой: как получить деталь со сложными внутренними каналами без дорогостоящей сборки из нескольких частей? Ответ кроется в использовании гипсовых форм. В отличие от силикатных связующих, гипсовая смесь обладает высокой газопроницаемостью и теплоемкостью, что критично для заполнения тонкостенных полостей расплавом без образования раковин.
Наш опыт показывает, что переход на прецизионное литье по гипсовым моделям оправдан при тиражах от 50 до 5000 единиц. На этом этапе стоимость изготовления металлической пресс-формы (штампа) еще не окупается, а требования к качеству выше, чем может дать песчаное литье. Прямой импорт таких решений из Китая требует глубокого понимания технологического цикла, так как экономия на этапе подготовки wax-моделей неизбежно ведет к дефектам поверхности на финальном изделии.
Физика процесса: почему вакуум и гипс?
Процесс начинается с создания восковой модели на инжекторе. Здесь важна стабильность температуры воска. Если температура колеблется более чем на ±1°C, геометрия модели нарушается уже на старте. Затем модель окунается в суспензию, формируя оболочку. Гипсовая форма, в отличие от керамической, имеет меньшую термостойкость, но значительно лучшую воспроизводимость микрорельефа поверхности.
Ключевой этап — вакуумирование. При заливке алюминия (сплавы АК12, АЛ9, AlSi7Mg) в форму создается разрежение. Это позволяет расплаву проникать в каналы толщиной всего 1 мм. Без вакуума металл просто застынет в питающей системе, не заполнив тонкие ребра жесткости. Именно эта технология лежит в основе производственной философии ООО «Чэнду Йехуа наука и техника», где с 2005 года оттачивается процесс получения тонкостенных отливок без дефектов усадки.
Инженерный совет: При заказе форм всегда уточняйте метод удаления гипса после литья. Механическая выбивка недопустима для тонкостенных деталей — только гидродинамическая очистка под высоким давлением или выщелачивание.
Сравнение технологий: когда гипсовое литье выигрывает у аналогов
Для обоснования закупки перед техническим директором или финансовым отделом необходимо четко понимать место гипсового литья в общей матрице производственных процессов. Ниже приведено сравнение ключевых параметров, влияющих на итоговую стоимость владения (TCO).
| Параметр | Литье в песчаные формы | Литье под давлением (HPDC) | Вакуумное литье по гипсовым формам |
|---|---|---|---|
| Минимальная толщина стенки | 3.5 – 5.0 мм | 1.5 – 2.0 мм | 0.8 – 1.2 мм |
| Шероховатость поверхности (Ra) | 12.5 – 25 мкм | 1.6 – 3.2 мкм | 3.2 – 6.3 мкм |
| Точность размеров (класс) | CT 14-16 | CT 5-7 | CT 8-10 |
| Стоимость оснастки (форма/штамп) | Низкая (дерево/пластик) | Очень высокая (сталь) | Средняя (воск + гипс) |
| Серийность (оптимальная партия) | 1 – 100 шт. | 10 000+ шт. | 50 – 5 000 шт. |
| Возможность сложных внутренних полостей | Ограничена (стержни) | Сложно (подвижные стержни) | Высокая (выплавляемые сердечники) |
Как видно из таблицы, гипсовое литье занимает уникальную нишу. Оно дороже песчаного литья в пересчете на единицу продукции, но дешевле HPDC при малых и средних сериях благодаря отсутствию дорогостоящих стальных штампов. Более того, качество поверхности позволяет во многих случаях отказаться от фрезеровки плоскостей под уплотнения или крепеж.
В практике ООО «Чэнду Йехуа наука и техника» реализованы проекты, где отливки с переменной толщиной стенки и обратными выступами изготавливались единым блоком. Ранее такие детали собирались сваркой из трех-четырех компонентов, что снижало электромагнитную совместимость (ЭМС) устройств и увеличивало вес конструкции на 15-20%. Переход на монолитное гипсовое литье решил обе проблемы.
Критерии качества: как избежать скрытых дефектов при прямом импорте
Заказывая формы для литья цветных металлов напрямую у производителя, покупатель берет на себя риски входного контроля. Самая распространенная проблема — газовые раковины и неметаллические включения. Они возникают из-за нарушения технологии дегазации расплава или влажности гипсовой формы.
1. Контроль химического состава сплава
Алюминиевые сплавы чувствительны к содержанию железа и кремния. Отклонение содержания Fe более чем на 0.15% приводит к хрупкости детали. Надежный поставщик обязан проводить спектральный анализ каждой плавки. На предприятии в Сычуане для этих целей используются импортные спектральные анализаторы Oxford с прямым считыванием. Это гарантирует, что механические свойства отливки (предел прочности, относительное удлинение) соответствуют заявленным в чертеже.
2. Рентгеновский контроль внутренних полостей
Визуальный осмотр не выявит внутренних трещин или непроливов в сложных узлах. Для ответственных деталей, работающих под давлением или вибрацией, необходим рентгеновский контроль в реальном времени. Наличие такого оборудования на линии ОТК поставщика — маркер его технологической зрелости. Отсутствие рентген-дефектоскопии должно быть для вас стоп-фактором при выборе подрядчика для аэрокосмических или автомобильных компонентов.
3. Геометрическая точность и 3D-сканирование
Гипсовая форма дает усадку, которую необходимо компенсировать на этапе проектирования восковой модели. Ошибка в коэффициенте усадки даже на 0.2% приведет к несоответствию посадочных мест. Использование лазерных 3D-сканеров (например, систем Xingchuang или аналогов) позволяет наложить облако точек готовой отливки на CAD-модель и выявить отклонения в пределах ±0.05 мм. Мы рекомендуем требовать предоставление отчетов 3D-сканирования для первой опытной партии (FAI – First Article Inspection).
Важно: Не экономьте на постобработке. Пескоструйная очистка должна проводиться дробью определенного фракционного состава, чтобы не наклепать поверхностный слой алюминия, что может спровоцировать коррозию в будущем.
Производственные мощности и инфраструктура: на что смотреть в аудите
При выборе партнера для долгосрочного сотрудничества важно оценивать не только цену, но и устойчивость производственной цепочки. Разрыв в любом звене — от изготовления восковки до финальной упаковки — ведет к срыву сроков поставки.
Рассмотрим инфраструктуру, необходимую для стабильного выпуска качественных отливок. Базовый набор включает восковые инжекторы, печи для обжига форм, плавильные агрегаты с рафинерами и вакуумные насосы. Однако для высокоточного литья этого недостаточно. Требуется парк станков с ЧПУ для финишной обработки критических поверхностей, если это предусмотрено чертежом.
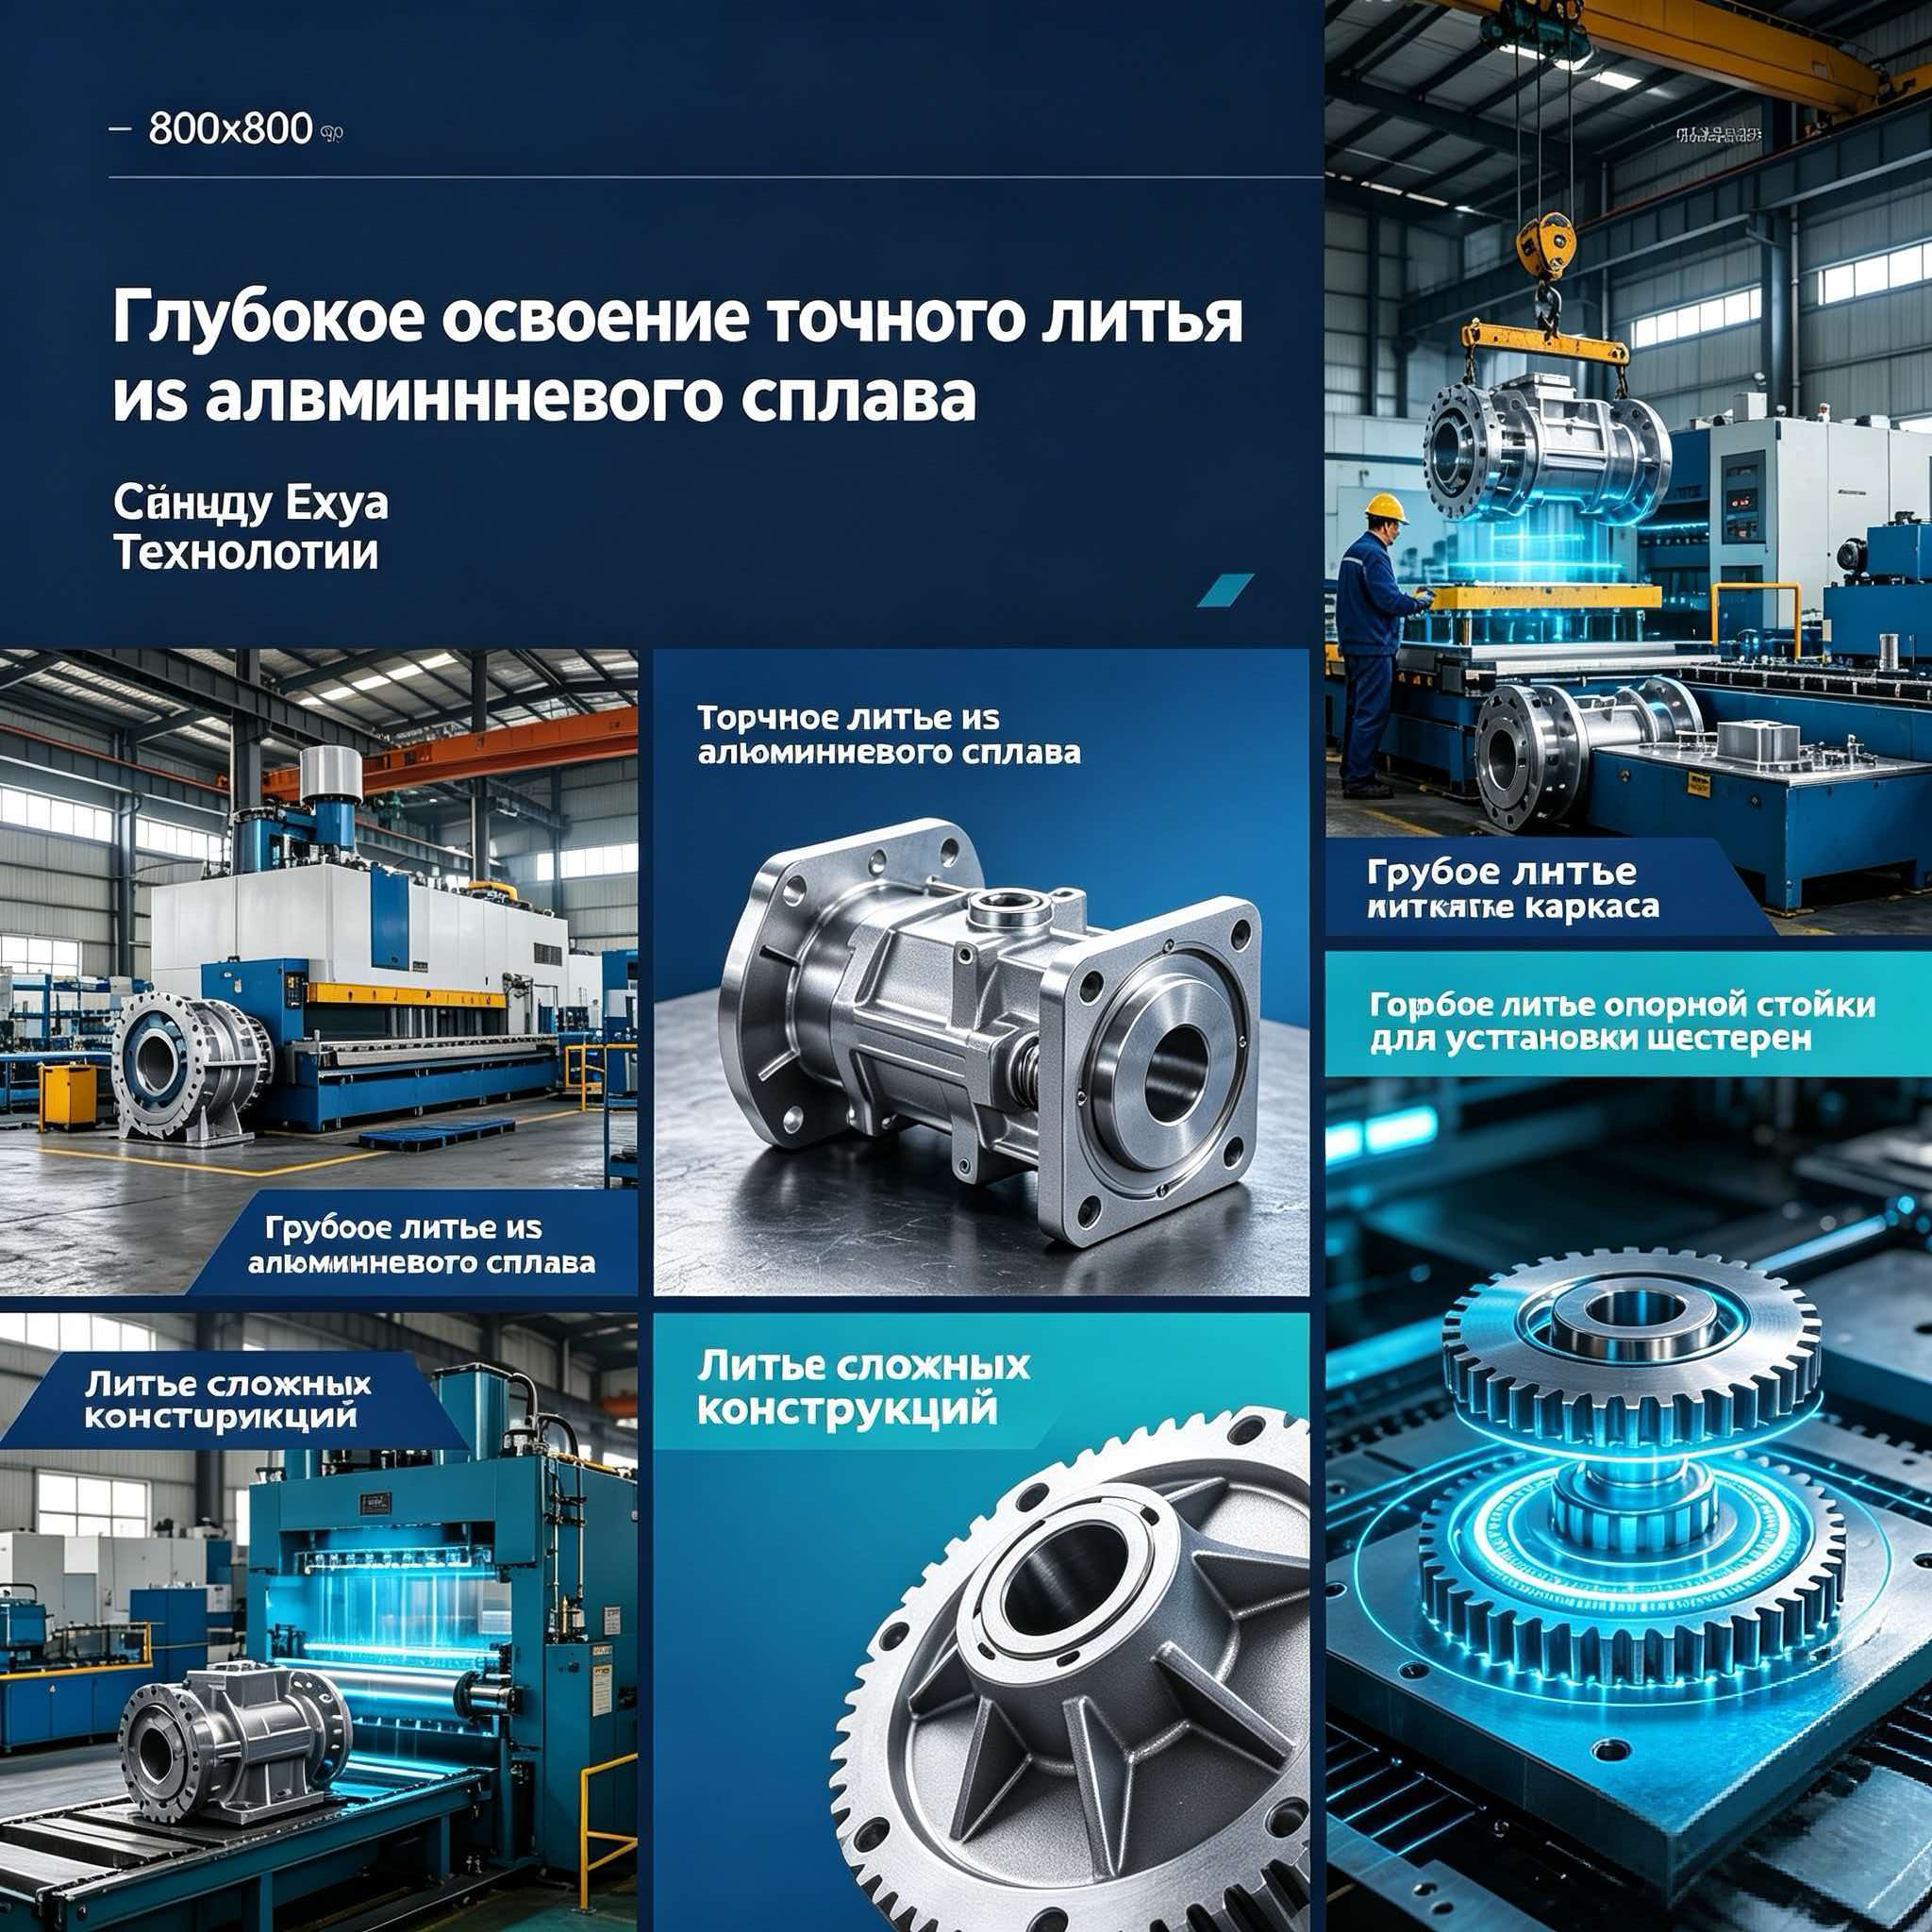
Предприятие ООО «Чэнду Йехуа наука и техника», расположенное в промышленном парке Сантай Циндунба, демонстрирует пример вертикально интегрированного производства. Площадь свыше 18 000 квадратных метров позволяет разместить все этапы цикла в одном логистическом контуре. Наличие 82 комплектов основного оборудования, включая пятикоординатные обрабатывающие центры и 10-тонные краны, обеспечивает возможность работы с крупногабаритными отливками весом до нескольких сотен килограммов.
Особое внимание следует уделить лабораторному блоку. Наличие трехмерных координатно-измерительных машин (CMM) Hexagon и промышленных эндоскопов позволяет проводить внутренний аудит качества без привлечения сторонних сервисов. Это сокращает время реакции на рекламации с недель до часов. Компания, обладающая активами более 80 миллионов юаней и статусом налогоплательщика класса А, имеет финансовую устойчивость для выполнения крупных заказов без кассовых разрывов, что критично для B2B-закупок.
Типичные ошибки при проектировании деталей под гипсовое литье
Даже самая совершенная форма не исправит ошибки конструктора. Вот три частых просчета, которые мы наблюдаем в технической документации:
- Отсутствие литейных уклонов. Хотя гипсовые формы разрушаются при извлечении, наличие минимальных уклонов (1-2 градуса) облегчает выход восковой модели из металлической оснастки на предварительном этапе. Игнорирование этого требования удорожает изготовление восковок.
- Резкие переходы сечений. Они вызывают концентрацию напряжений и турбулентность потока металла. Рекомендуется использовать плавные сопряжения радиусом не менее 3 мм.
- Неучтенная усадка при охлаждении. Алюминий имеет высокую линейную усадку. Если деталь имеет жесткие внутренние ребра, они могут препятствовать свободной усадке внешних стенок, приводя к горячим трещинам. Решение — изменение конструкции ребер или введение компенсирующих зазоров.
Логистика и сертификация: нюансы прямого импорта в РФ и СНГ
Прямой импорт промышленной продукции требует тщательной проработки таможенных и нормативных вопросов. Продукция, поставляемая ООО «Чэнду Йехуа наука и техника», ориентирована на рынки с жесткими требованиями, включая Россию. Поэтому вопросы соответствия стандартам ТР ТС (Технический регламент Таможенного союза) должны решаться на этапе контракта.
Для алюминиевых отливок, применяемых в машиностроении, обычно требуется декларирование соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Поставщик должен предоставить протоколы испытаний механических свойств, полученные в аккредитованных лабораториях. Наличие сертификатов ISO 9001 является базовым требованием, но не заменяет отраслевых стандартов.
Упаковка и транспортировка
Тонкостенные алюминиевые отливки хрупки при ударных нагрузках. Стандартная деревянная тара недостаточна. Каждый элемент должен быть индивидуально упакован в пенополиуретан или гофрокартон с ячейками, исключающими контакт металла с металлом. При морской перевозке необходима защита от конденсата (силикагель, VCI-пленка), так как алюминий подвержен питтинговой коррозии во влажной среде.
Сроки поставки при прямом импорте складываются из времени производства (обычно 25-40 дней для новой партии с изготовлением оснастки) и логистики (15-25 дней до центральных регионов РФ). Планируйте закупки с запасом в 2 недели на таможенную очистку.
Экономическое обоснование: расчет совокупной стоимости владения
Почему прямая покупка форм и отливок выгоднее, чем работа через посредников или локальное производство малых серий? Давайте посчитаем.
Локальное литье в песчаные формы требует значительных затрат на финишную обработку. Допустим, час работы фрезерного станка с ЧПУ стоит 2500 рублей. Если отливка требует 2 часа обработки для достижения нужной точности, это +5000 рублей к себестоимости. Гипсовое литье дает точность, близкую к конечной, сокращая время обработки до 20-30 минут. Экономия очевидна уже на партии в 100 штук.
Кроме того, прямой импорт устраняет наценку трейдеров, которая обычно составляет 15-30%. Работая напрямую с заводом-производителем, имеющим собственные инженерные отделы и патенты (как в случае с patented technology «Большой гипсовый метод точного литья» ООО «Чэнду Йехуа наука и техника»), вы получаете не только продукт, но и технологический консалтинг. Инженеры завода помогут оптимизировать конструкцию детали под литье, что может снизить вес изделия на 10-15% без потери прочности.
Заключение и следующий шаг
Выбор технологии литья определяет успех вашего продукта. Вакуумное литье по гипсовым формам — это не компромисс, а высокотехнологичное решение для сложных задач. Оно сочетает в себе гибкость мелкосерийного производства и качество, близкое к литью под давлением.
Компания ООО «Чэнду Йехуа наука и техника» готова взять на себя полный цикл работ: от анализа вашей 3D-модели и рекомендаций по конструктивным изменениям до изготовления оснастки, литья, контроля качества и доставки. Наш опыт, подтвержденный 32 патентами и национальными наградами в области научно-технического прогресса, гарантирует, что ваши детали будут соответ самым строгим требованиям аэрокосмической, энергетической и электронной отраслей.
Не позволяйте сложностям геометрии ограничивать ваши инженерные решения. Используйте возможности прецизионного литья для создания продуктов нового поколения.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на интересующие вас позиции.
Наши инженеры проведут бесплатный аудит чертежей на пригодность к литью по гипсовым формам в течение 48 часов.