

Аэрокосмическое литье: стандарты качества китайских производителей
2026-10-11
Критерии отбора поставщиков: за пределами базовых сертификатов
Главное за 30 секунд:
- Технологический сдвиг: Традиционное литье в песчаные формы уступает место вакуумному литью по гипсовым моделям для деталей со стенкой менее 1,5 мм и сложной внутренней геометрией.
- Контроль качества: Наличие рентгеновского контроля в реальном времени и спектральных анализаторов Oxford является обязательным минимумом для аэрокосмического сегмента, исключая скрытые поры и раковины.
- Экономическая эффективность: Интеграция литья с последующей ЧПУ-обработкой на одном предприятии снижает стоимость готового узла на 25–40% за счет исключения логистических издержек и ошибок стыковки.
Рынок аэрокосмических компонентов переживает трансформацию. Если еще пять лет назад ключевым критерием выбора китайского подрядчика была цена за килограмм металла, то сегодня инженеры-закупщики оценивают способность производителя соблюдать допуски IT7-IT8 при серийном производстве. Стандарты качества китайских производителей эволюционировали от простого копирования чертежей к глубокой инженерной поддержке проекта (DFM — Design for Manufacturing).
В нашей практике работы с российскими и европейскими интеграторами мы выявили четкую закономерность: проекты, где поставщик вовлечен на этапе проектирования литниковой системы, демонстрируют на 60% меньший процент брака при выходном контроле. Аэрокосмическое литье требует не просто соблюдения ГОСТ или ISO, а понимания физики течения расплава в тонкостенных полостях.
Рассмотрим детально, какие именно технологические и организационные маркеры отличают надежного партнера от посредника, и почему метод литья по выплавляемым гипсовым моделям становится стандартом де-факто для сложных алюминиевых узлов.
Почему вакуумное литье по гипсовым формам вытесняет традиционные методы?
Для аэрокосмической отрасли характерны два противоречивых требования: максимальное снижение массы конструкции и сохранение высокой структурной целостности. Традиционное литье под давлением (Low Pressure Die Casting) часто не справляется с изготовлением деталей со сложными внутренними каналами охлаждения или экранирующими полостями, так как металлические стержни сложно извлекать без повреждения геометрии.
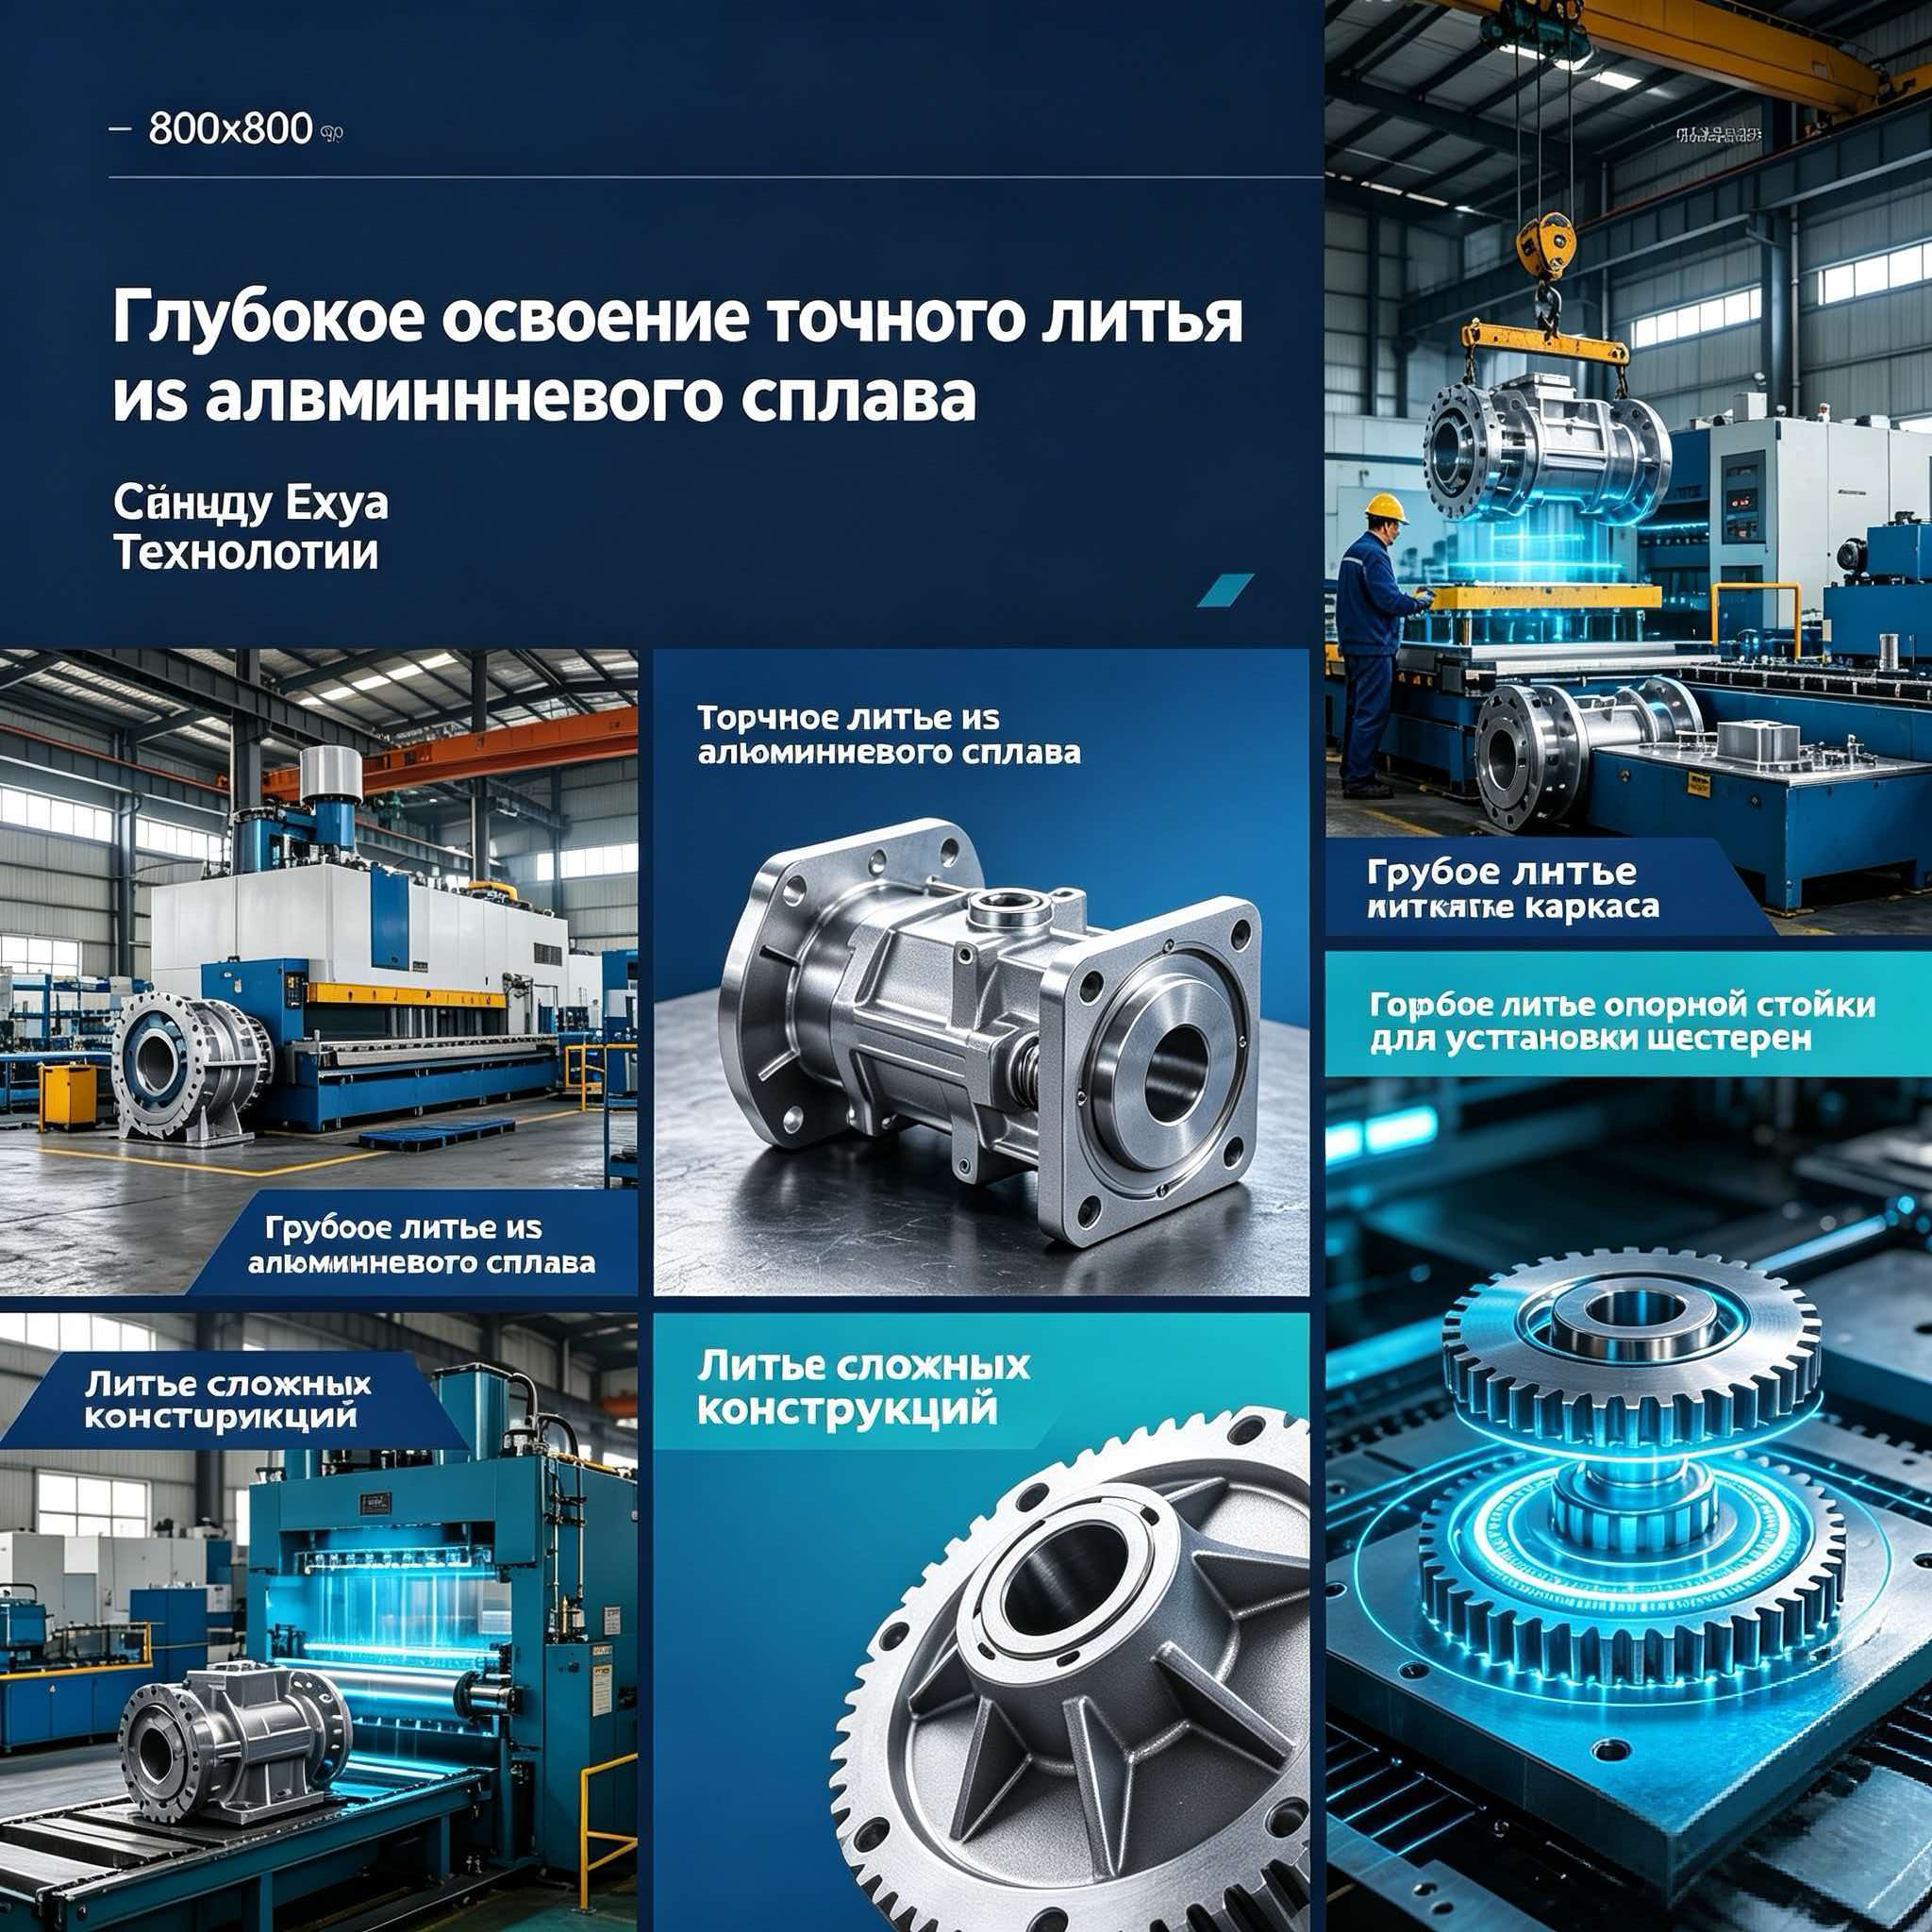
Здесь на первый план выходит технология, которую активно развивает ООО «Чэнду Йехуа наука и техника». Использование гипсовых форм позволяет создавать отливки с переменной толщиной стенки, где минимальный показатель достигает 1 мм. Гипсовая модель, в отличие песчаной или металлической, обеспечивает идеальную чистоту поверхности (Ra 3.2–6.3 мкм), что критически важно для деталей, работающих в условиях высоких вибраций и требующих точной балансировки.
Ключевое преимущество метода — возможность формирования обратных выступов и внутренних полостей диаметром до 300 мм при толщине стенки всего 2,5 мм. В классическом литье это потребовало бы сборки узла из нескольких деталей, что увеличивает вес за счет крепежных элементов и создает зоны концентрации напряжений. Вакуумная заливка исключает захват воздуха, обеспечивая плотность металла, сопоставимую с коваными заготовками, но при значительно меньшей себестоимости обработки.
Инженерная рекомендация: При заказе тонкостенных отливок всегда запрашивайте данные о пористости материала. Для ответственных узлов уровень пористости не должен превышать 1% по объему, что подтверждается только рентгенографией.
Материаловедение и контроль сплава: роль спектрального анализа
Алюминиевые сплавы серий Al-Si-Mg (например, аналоги АК7ч, АЛ9) являются основой аэрокосмического литья благодаря их высокому отношению прочности к весу. Однако химический состав — это лишь вершина айсберга. Критическим фактором является модифицирование структуры зерна и удаление водорода из расплава.
На производственной базе современных предприятий, таких как завод в промышленном парке Сантай Циндунба (провинция Сычуань), процесс плавки контролируется автоматизированными рафинерами и печами с точностью поддержания температуры ±2°C. Но главный барьер для брака — это входной контроль сырья и финальная верификация.
Использование импортных спектральных анализаторов прямого считывания (например, оборудования Oxford из Германии) позволяет за 30 секунд определить полный химический состав сплава с точностью до сотых долей процента. Это исключает риск поставки партии с повышенным содержанием железа или цинка, которые делают сплав хрупким при низких температурах.
Мы сталкивались с кейсом, когда партия корпусов для бортовой электроники прошла визуальный контроль, но при термоциклировании дала трещину. Расследование показало наличие микропор, невидимых глазу, но четко фиксируемых промышленными электронными эндоскопами и рентгеновским оборудованием реального времени. Внедрение 100% неразрушающего контроля (NDT) на этапе выхода с литейного цеха стало переломным моментом для исключения подобных инцидентов.
| Параметр контроля | Традиционный подход (Базовый) | Стандарт аэрокосмического уровня (Премиум) |
|---|---|---|
| Химический состав | Сертификат завода-поставщика алюминия | Спектральный анализ каждой плавки (Oxford/Brucker) |
| Внутренние дефекты | Выборочная ультразвуковая дефектоскопия (5-10%) | 100% рентгеновский контроль или промышленная томография |
| Геометрия | Ручные калибры и штангенциркули | 3D-сканирование (Hexagon/Xingchuang) и сравнение с CAD-моделью |
| Механические свойства | Тест образцов-свидетелей раз в смену | Вырезка контрольных образцов из каждой партии + тесты на растяжение |
Интеграция литья и механической обработки: снижение TCO
Одной из скрытых статей расходов в B2B-закупках является пост-обработка. Часто случается, что литейный завод отгружает «черновую» отливку, а механический цех заказчика тратит часы на выравнивание базовых поверхностей из-за литейных короблений.
Передовые производители, такие как ООО «Чэнду Йехуа наука и техника», реализуют концепцию «Ready-to-Install». Благодаря наличию собственного парка станков с ЧПУ, включая пятикоординатные обрабатывающие центры и расточно-фрезерные станки, предприятие выполняет финишную обработку сразу после литья. Это позволяет использовать саму отливку как базу для дальнейшей обработки, гарантируя соосность отверстий и плоскостность поверхностей в пределах 0,02–0,05 мм.
Такой подход особенно эффективен для крупногабаритных полостей, предназначенных для встраиваемых компонентов. Отсутствие необходимости во вторичной сборке и сварке повышает электромагнитную совместимость (ЭМС) изделий, так как монолитная структура лучше экранирует помехи, чем составной корпус.
Важно: Уточняйте у поставщика наличие собственных мощностей ЧПУ. Передача деталей на субподряд для механической обработки увеличивает срок поставки на 14–20 дней и размывает ответственность за итоговые допуски.
Управление качеством и сертификация: от патентов до ГОСТ
Доверие к китайскому производителю строится на прозрачности его интеллектуальной собственности и нормативной базы. Компания, основанная в 2005 году и обладающая статусом налогоплательщика класса А, демонстрирует устойчивость, необходимую для долгосрочных контрактов. Наличие активов свыше 80 миллионов юаней и площади производства более 18 000 квадратных метров говорит о масштабе, способном поглощать колебания спроса.
Особого внимания заслуживает научно-техническая база. Получение 32 патентов, включая фундаментальные изобретения в области «Большого гипсового метода точного литья» (патент № ZL 2011 10005148.0) и методов контроля качества металлургической продукции, подтверждает, что предприятие не просто использует готовые рецепты, а совершенствует технологию. Национальная премия в области научно-технического прогресса за разработку технологии контролируемого давления является независимым аудиторским знаком качества.
Для российских заказчиков критически важна адаптация продукции под местные стандарты. Производственный цикл должен учитывать требования ГОСТ 15150-69 (исполнение климатических условий) и нормы ТР ТС 010/2011 «О безопасности машин и оборудования». Опыт поставок в сектора энергетики и высокоточной техники подразумевает наличие процедур квалификации сварных швов (если они есть) и термической обработки по режимам T6/T7 для снятия внутренних напряжений.
Логистика и коммерческие условия: как минимизировать риски
При закупке аэрокосмических компонентов из Китая логистика становится частью технологического процесса. Хрупкость гипсовых форм и чувствительность тонкостенных алюминиевых деталей к ударным нагрузкам требуют специализированной упаковки.
- Упаковка: Использование индивидуальных ячеек из вспененного полиэтилена и жестких деревянных коробов с фиксацией. Каждая деталь должна быть изолирована, чтобы исключить контактную коррозию при морской перевозке.
- Документооборот: Полный пакет документов должен включать не только инвойс и упаковочный лист, но и протоколы испытаний (Mill Test Certificates), результаты рентгенографии и 3D-отчеты сканирования первых образцов (FAI — First Article Inspection).
- Сроки: Реалистичный срок изготовления сложной партии с нуля (включая изготовление мастер-моделей и гипсовых форм) составляет 25–35 дней. Экспресс-производство возможно за 15–18 дней при наличии готовой оснастки, но требует надбавки к стоимости.
Компания с штатом из 105 сотрудников, где 96 человек — профильные специалисты, способна обеспечить гибкость в коммуникации. Наличие выделенного отдела управления качеством и производственно-технологического отдела с опытными инженерами позволяет оперативно решать вопросы отклонений от чертежа еще на стадии согласования wax-моделей.
Заключение: стратегия выбора надежного партнера
Аэрокосмическое литье — это область, где компромиссы недопустимы. Выбор поставщика должен базироваться не на минимальной цене за килограмм, а на совокупной стоимости владения (TCO), включающей качество поверхности, точность геометрии и надежность внутренней структуры металла.
Предприятия уровня ООО «Чэнду Йехуа наука и техника» демонстрируют, что китайское производство способно закрывать потребности самых требовательных секторов промышленности. Сочетание уникальной технологии вакуумного литья по гипсовым формам, передовой диагностической базы (Hexagon, Oxford, рентген) и собственной инфраструктуры ЧПУ создает замкнутый цикл качества.
Для инженеров и закупщиков это означает возможность получения сложных тонкостенных деталей (стенка от 1 мм) с характеристиками, ранее доступными только при дорогостоящем фрезеровании из цельной заготовки. Экономия материала, снижение веса конечного изделия и сокращение сроков вывода продукта на рынок становятся конкурентными преимуществами вашей компании.
Готовы обсудить техническое задание для вашего следующего проекта? Мы рекомендуем начать с аудита чертежей на предмет оптимизации под литье по гипсовым формам.