

Гипсовая смесь для реставрации: инструкция по применению
2026-10-12
- 1. Подготовка рабочего места и выбор материалов
- 2. Дозирование и смешивание: точность как основа качества
- 3. Вакуумирование смеси: удаление скрытых дефектов
- 4. Заливка формы и вибрационная обработка
- 5. Сушка и термообработка (Обжиг)
- Типичные дефекты и методы их устранения
- Интеграция современных технологий: опыт лидеров отрасли
- Заключение и рекомендации по закупкам
Главное за 30 секунд
- Критическая роль состава: Успех реставрации на 85% зависит от правильного соотношения воды и порошка, а также времени вакуумирования смеси для удаления воздушных пузырьков.
- Температурный контроль: Превышение температуры обжига формы свыше 750°C приводит к деструкции связующего и растрескиванию, что недопустимо при литье тонкостенных деталей.
- Профессиональный подход: Использование сертифицированных гипсовых смесей в сочетании с вакуумным литьем позволяет достигать точности размеров до ±0.1 мм и поверхности без дефектов.
В промышленном производстве, особенно в секторах аэрокосмической отрасли, энергетики и высокоточного машиностроения, качество оснастки определяет конечный результат. Гипсовая смесь для реставрации и изготовления форм — это не просто строительный или вспомогательный материал, а ключевой технологический элемент, влияющий на геометрию и внутреннюю структуру металлических отливок. Ошибка в выборе материала или нарушении технологии приготовления может стоить предприятию партии дорогостоящих деталей из алюминиевых сплавов.
Данное руководство разработано на основе многолетнего инженерного опыта и предназначено для технологов, инженеров-конструкторов и руководителей производств, стремящихся оптимизировать процесс прецизионного литья. Мы рассмотрим пошаговый алгоритм работы с гипсовыми смесями, разберем частые ошибки и покажем, как современные технологии, такие как вакуумное литье, интегрируются с традиционными методами формования.
1. Подготовка рабочего места и выбор материалов
Перед началом работ необходимо обеспечить соответствие условий окружающей среды техническим требованиям. Гипсовые смеси гигроскопичны и чувствительны к температурным колебаниям. Оптимальная температура в помещении должна составлять 20–22°C, а относительная влажность воздуха — не более 60%. Отклонение от этих норм изменяет скорость гидратации, что ведет к непредсказуемым изменениям прочности формы.
Выбор самой смеси должен базироваться на требуемой прочности и термостойкости. Для изготовления форм под литье алюминия используются специальные высокопрочные гипсы с добавками, повышающими жаропрочность. Важно проверить срок годности материала: просроченный гипс теряет активность связующего вещества, что снижает прочность готовой формы на 30–40%.
Инженерный совет: Всегда проводите входной контроль каждой новой партии гипсовой смеси. Изготовьте контрольный образец кубиком 50x50x50 мм и проверьте его прочность на сжатие через 24 часа. Если показатели ниже заявленных в паспорте качества, партию следует вернуть поставщику.
2. Дозирование и смешивание: точность как основа качества
Процесс приготовления раствора является наиболее критичным этапом. Нарушение водо-гипсового соотношения (В/Г) — самая распространенная причина брака. Избыток воды увеличивает пористость и снижает прочность, недостаток — ухудшает текучесть и не позволяет смеси заполнить сложные элементы модели.
- Подготовка емкости и инструмента. Используйте чистую емкость из нержавеющей стали или пластика. Остатки предыдущего замеса ускоряют схватывание новой партии. Мешалка должна обеспечивать равномерное перемешивание без образования вихрей, затягивающих воздух.
- Заливка воды. Сначала в емкость наливается отмеренное количество воды температурой 18–20°C. Использование холодной или горячей воды изменяет время кристаллизации. Для точного дозирования используйте электронные весы с погрешностью не более 1 грамма.
- Внесение гипса. Сухую гипсовую смесь следует высыпать в воду равномерно, в течение 30–45 секунд. Не допускается высыпание всего объема сразу — это приводит к образованию комков, которые невозможно разрушить механическим перемешиванием.
- Первичное перемешивание. Включите мешалку на низких оборотах. Время перемешивания обычно составляет 2–3 минуты до получения однородной консистенции, напоминающей густые сливки. Важно не перемешивать слишком интенсивно, чтобы не насытить раствор воздухом.
Частая ошибка: Добавление воды или сухого гипса в процессе перемешивания для коррекции консистенции. Это нарушает структуру кристаллической решетки при затвердевании. Если пропорция нарушена, замес необходимо утилизировать и начать заново.
3. Вакуумирование смеси: удаление скрытых дефектов
Даже при идеальном перемешивании в растворе остаются микроскопические пузырьки воздуха. При заливке формы эти пузырьки становятся центрами напряжения и приводят к растрескиванию или поверхностным дефектам отливки. Для ответственных деталей, таких как тонкостенные корпуса или элементы с сложной геометрией, этап вакуумирования обязателен.
Емкость с приготовленной смесью помещается в вакуумную камеру. Давление снижается до 0.08–0.09 МПа. В этот момент объем смеси увеличивается («вспучивается») из-за расширения воздушных пузырьков. Необходимо поддерживать вакуум до тех пор, пока поверхность смеси не успокоится и не прекратится выделение пузырьков. Обычно этот процесс занимает 3–5 минут.
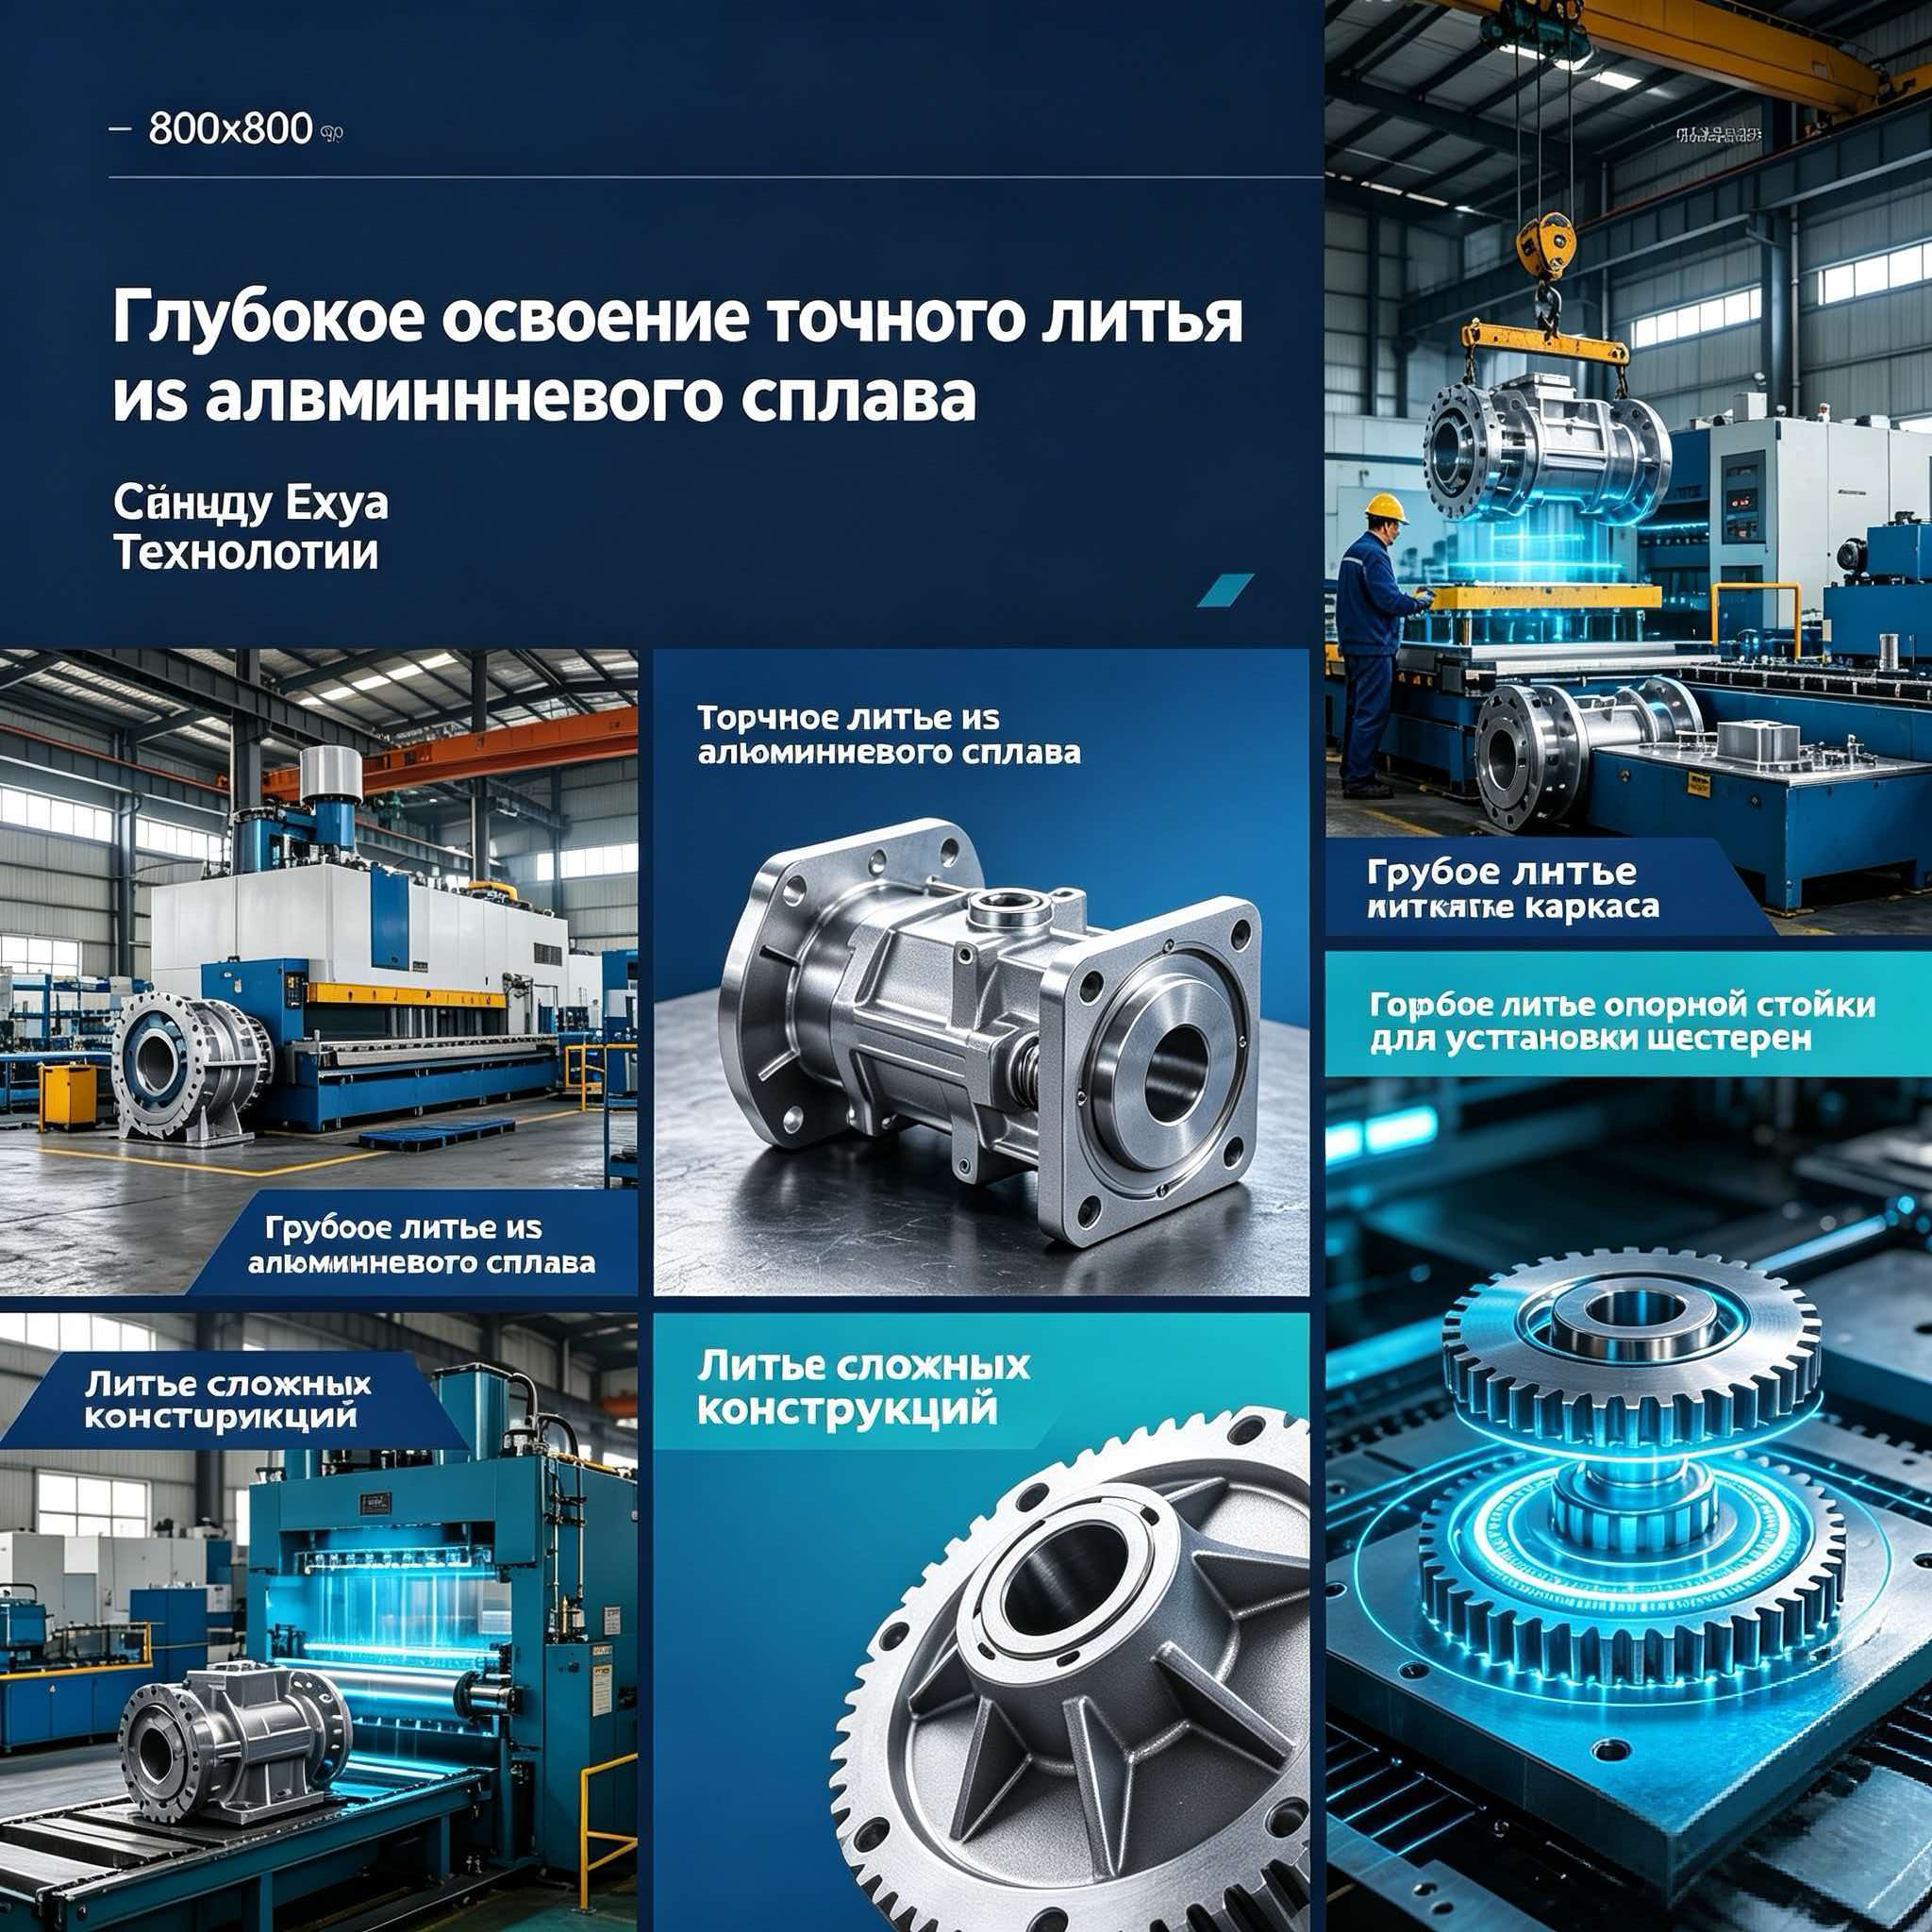
В практике ООО «Чэнду Йехуа наука и техника», специализирующегося на высокоточном вакуумном литье, этот этап является стандартом. Компания, основанная в 2005 году и располагающая производственной площадью свыше 18 000 квадратных метров, использует автоматизированные системы вакуумного смешивания. Это позволяет исключить человеческий фактор и гарантировать однородность структуры гипсовой формы. Благодаря такому подходу, предприятие успешно реализует проекты с минимальной толщиной стенки 1 мм и сложными внутренними полостями, где наличие даже микроскопической поры недопустимо.
Инженерный совет: Контролируйте скорость снижения давления. Слишком резкий вакуум может вызвать выброс смеси из емкости. Используйте плавный выход на рабочий вакуум в течение 1–2 минут.
4. Заливка формы и вибрационная обработка
После вакуумирования смесь готова к заливке в опоку или на модель. Модель должна быть предварительно подготовлена: очищена, обезжирена и покрыта разделительным составом. Нанесение разделителя должно быть тонким и равномерным, чтобы не исказить размеры детали.
Заливка производится непрерывной струей в одну точку, желательно в угол опоки или в специальную литниковую чашу. Это предотвращает захват воздуха. Сразу после заливки опоку переносят на вибрационный стол. Вибрация способствует дополнительному удалению остаточного воздуха и плотному облеганию смесью элементов модели.
Амплитуда и частота вибрации подбираются экспериментально для каждого типа модели. Чрезмерная вибрация может привести к расслоению смеси: тяжелые частицы оседают, а вода всплывает на поверхность. Оптимальное время вибрации — 30–60 секунд, до появления на поверхности небольшого количества воды («водной пленки»). Эту пленку следует аккуратно удалить бумажной салфеткой.
5. Сушка и термообработка (Обжиг)
После первичного схватывания (обычно 45–60 минут) форма извлекается из опоки. Однако она еще не готова к работе. Гипсовая форма содержит значительное количество свободной и химически связанной воды. Перед заливкой металла форму необходимо полностью высушить и прокалить.
Процесс сушки осуществляется в сушильных шкафах с постепенным повышением температуры:
- Этап 1: Нагрев до 100–120°C в течение 2–3 часов для удаления свободной воды.
- Этап 2: Повышение температуры до 200–250°C в течение 2 часов для удаления кристаллизационной воды.
- Этап 3 (Обжиг): Нагрев до рабочей температуры 600–750°C. Этот этап обеспечивает необходимую термостойкость формы и компенсирует термическое расширение при заливке расплавленного алюминия.
Скорость нагрева не должна превышать 50–70°C в час. Резкий нагрев вызывает термический шок и образование трещин. После обжига форма медленно охлаждается до температуры 150–200°C перед заливкой металла. Заливка в холодную форму недопустима — это приведет к мгновенному охлаждению металла и неполному заполнению тонких сечений.
Важно: Контролируйте атмосферу в печи. Наличие восстановительных газов может изменить цвет и свойства гипса. Используйте печи с принудительной конвекцией и точным контролем температуры.
Типичные дефекты и методы их устранения
Даже при соблюдении инструкции могут возникать дефекты. Понимание их причин позволяет оперативно корректировать процесс.
| Дефект | Вероятная причина | Решение |
|---|---|---|
| Пористость поверхности формы | Недостаточное вакуумирование или избыток воды | Увеличить время вакуумирования; проверить точность дозирования воды |
| Трещины в форме | Слишком быстрый нагрев при сушке или неравномерная толщина стенок | Снизить скорость нагрева; конструктивно выровнять толщину стенок формы |
| Низкая прочность формы | Просроченный гипс, нарушение В/Г соотношения, низкая температура воды | Заменить материал; строго соблюдать технологию смешивания; контролировать температуру воды |
| Прилипание металла к форме | Некачественное нанесение разделительного покрытия или перегрев формы | Использовать сертифицированные разделители; контролировать температуру заливки |
Интеграция современных технологий: опыт лидеров отрасли
Традиционное гипсовое литье эволюционировало в высокотехнологичный процесс. Современные предприятия, такие как ООО «Чэнду Йехуа наука и техника», демонстрируют, как сочетание классических материалов с передовым оборудованием дает превосходные результаты. Компания обладает активами свыше 80 миллионов юаней и парком из 82 комплектов автоматизированного оборудования, включая вакуумные заливочные машины и печи обжига.
Ключевым преимуществом такого подхода является возможность изготовления отливок со сложной геометрией, включая обратные выступы и внутренние полости, которые невозможно получить другими методами литья. Например, при производстве тонкостенных полых отливок с диаметром трубчатых полостей до 300 мм и толщиной стенки 2.5 мм, качество гипсовой формы напрямую влияет на электромагнитную совместимость и гладкость поверхности изделия.
Использование прецизионного литья по выплавляемым моделям в гипсовых формах позволяет получать детали, не требующие дополнительной механической обработки. Это существенно снижает себестоимость продукции и сокращает производственный цикл. Компания имеет 32 патента, включая фундаментальные изобретения в области большого гипсового метода точного литья, что подтверждает глубину инженерной экспертизы.
Контроль качества на всех этапах — от подготовки смеси до финальной верификации параметров готовых изделий с помощью трехмерных координатно-измерительных машин Hexagon и рентгеновского оборудования — гарантирует стабильность результатов. Такой комплексный подход позволяет поставлять продукцию в сектора авиакосмической промышленности и энергетики, где требования к надежности критически высоки.
Заключение и рекомендации по закупкам
Работа с гипсовой смесью для реставрации и изготовления литейных форм требует дисциплины, точности и понимания физико-химических процессов. Соблюдение инструкции по применению, контроль параметров окружающей среды и использование современного оборудования для вакуумирования и термообработки позволяют минимизировать риски брака и повысить эффективность производства.
Для предприятий, ориентированных на выпуск высокоточных алюминиевых отливок, критически важно выбирать партнеров с подтвержденной технологической экспертизой. Наличие собственных патентов, награды в области научно-технического прогресса и развитая инфраструктура контроля качества являются маркерами надежности поставщика.
Если вы сталкиваетесь с задачами литья сложных тонкостенных деталей или нуждаетесь в оптимизации процесса изготовления гипсовых форм, рекомендуется запросить техническую консультацию и коммерческое предложение у профильных специалистов. Профессиональный подход к выбору материалов и технологий обеспечит долгосрочную конкурентоспособность вашей продукции на рынке.
Запросите коммерческое предложение и технический паспорт на гипсовые смеси и услуги по прецизионному литью, чтобы оценить возможности повышения качества ваших изделий.