

Литье топливных баков из алюминиевых сплавов на заказ
2026-10-10
- Почему гипсовое литье становится стандартом для сложных топливных систем
- Технические вызовы при производстве тонкостенных алюминиевых резервуаров
- Преимущества технологии ООО «Чэнду Йехуа наука и техника»
- Критерии выбора подрядчика для B2B закупок
- Частые ошибки при проектировании баков для литья
- Заключение и следующий шаг
Почему гипсовое литье становится стандартом для сложных топливных систем
В современной аэрокосмической и автомобильной инженерии переход на алюминиевые сплавы для изготовления топливных баков продиктован не просто стремлением к снижению веса, а жесткими требованиями к безопасности и энергоэффективности. Традиционные методы литья под давлением или песчано-глинистые формы часто не способны обеспечить необходимую герметичность тонкостенных конструкций со сложной внутренней геометрией. Именно здесь на сцену выходит технология вакуумного литья по выплавляемым моделям в гипсовые формы.
Главное за 30 секунд
- Технологическое превосходство: Гипсовое литье позволяет создавать топливные баки с толщиной стенки от 1 мм и сложными внутренними полостями, недоступными для традиционного литья под давлением.
- Контроль качества: Использование рентгеновского контроля и координатно-измерительных машин (CMM) гарантирует отсутствие микропор и трещин, критичных для хранения топлива.
- Экономическая эффективность: Минимизация последующей механической обработки снижает себестоимость детали на 15–20% по сравнению с фрезеровкой из цельной заготовки.
Заказывая литье топливных баков из алюминиевых сплавов на заказ, инженеры сталкиваются с дилеммой: как совместить легкость конструкции с абсолютной герметичностью? Ответ лежит в плоскости прецизионных технологий. В отличие от стандартных процессов, где форма заполняется металлом под высоким давлением (что может привести к захвату воздуха и образованию раковин), вакуумное литье обеспечивает плавное, ламинарное заполнение формы расплавом. Это критически важно для деталей, работающих под вибрационными нагрузками и перепадами температур.
Наш опыт показывает, что многие поставщики игнорируют этап дегазации сплава перед заливкой, что приводит к скрытым дефектам. Мы же настаиваем на обязательном использовании рафинеров и вакуумных насосов на этапе подготовки металла. Такой подход исключает появление газовых пузырьков в структуре алюминия, которые могут стать очагами коррозии или точками разрушения при циклических нагрузках.
Технические вызовы при производстве тонкостенных алюминиевых резервуаров
Проектирование топливного бака — это баланс между прочностью, весом и технологичностью изготовления. Алюминиевые сплавы серий Al-Si (например, АК12 или АЛ9) и Al-Mg (АМг5л) обладают отличными литейными свойствами, но их обработка требует ювелирной точности. Основная проблема при создании тонкостенных изделий (менее 2–3 мм) заключается в сохранении целостности геометрии при охлаждении.
Проблема усадки и деформации
При остывании алюминий сокращается в объеме примерно на 1,3–1,6%. В крупных деталях с неравномерной толщиной стенок это приводит к возникновению внутренних напряжений, которые выкручивают деталь после извлечения из формы. Для решения этой проблемы мы применяем запатентованные методики контролируемого давления. Например, наши специалисты разработали технологию, позволяющую компенсировать усадку за счет направленного охлаждения определенных зон формы.
Важно отметить случай из нашей практики: один из клиентов столкнулся с падением давления в тестовой камере на 15% из-за микротрещины в зоне перехода от горловины бака к основному объему. Причина крылась в неправильном расчете литниковой системы, из-за чего металл остывал неравномерно. После перепроектирования системы питания формы и внедрения термоизолирующих вкладок в гипсовую форму нам удалось полностью устранить дефект. Этот урок подтверждает: литье топливных баков из алюминиевых сплавов на заказ требует не просто оборудования, а глубокого инженерного моделирования процессов затвердевания.
Герметичность и качество поверхности
Гипсовые формы обеспечивают поверхность отливки класса шероховатости Ra 6.3–3.2, что значительно лучше, чем у песчаных форм. Это снижает потребность в дорогой постобработке. Однако для топливных систем этого недостаточно. Внутренняя поверхность бака должна быть идеально гладкой, чтобы предотвратить накопление осадка и обеспечить корректную работу датчиков уровня топлива.
Вакуумная заливка устраняет турбулентность потока металла. Расплав заполняет форму «самотеком» под действием разряжения, огибая сложные элементы cores (стержней). Это позволяет получать полости диаметром до 300 мм при толщине стенки всего 2,5 мм без риска непролива или образования холодных спаев.
Преимущества технологии ООО «Чэнду Йехуа наука и техника»
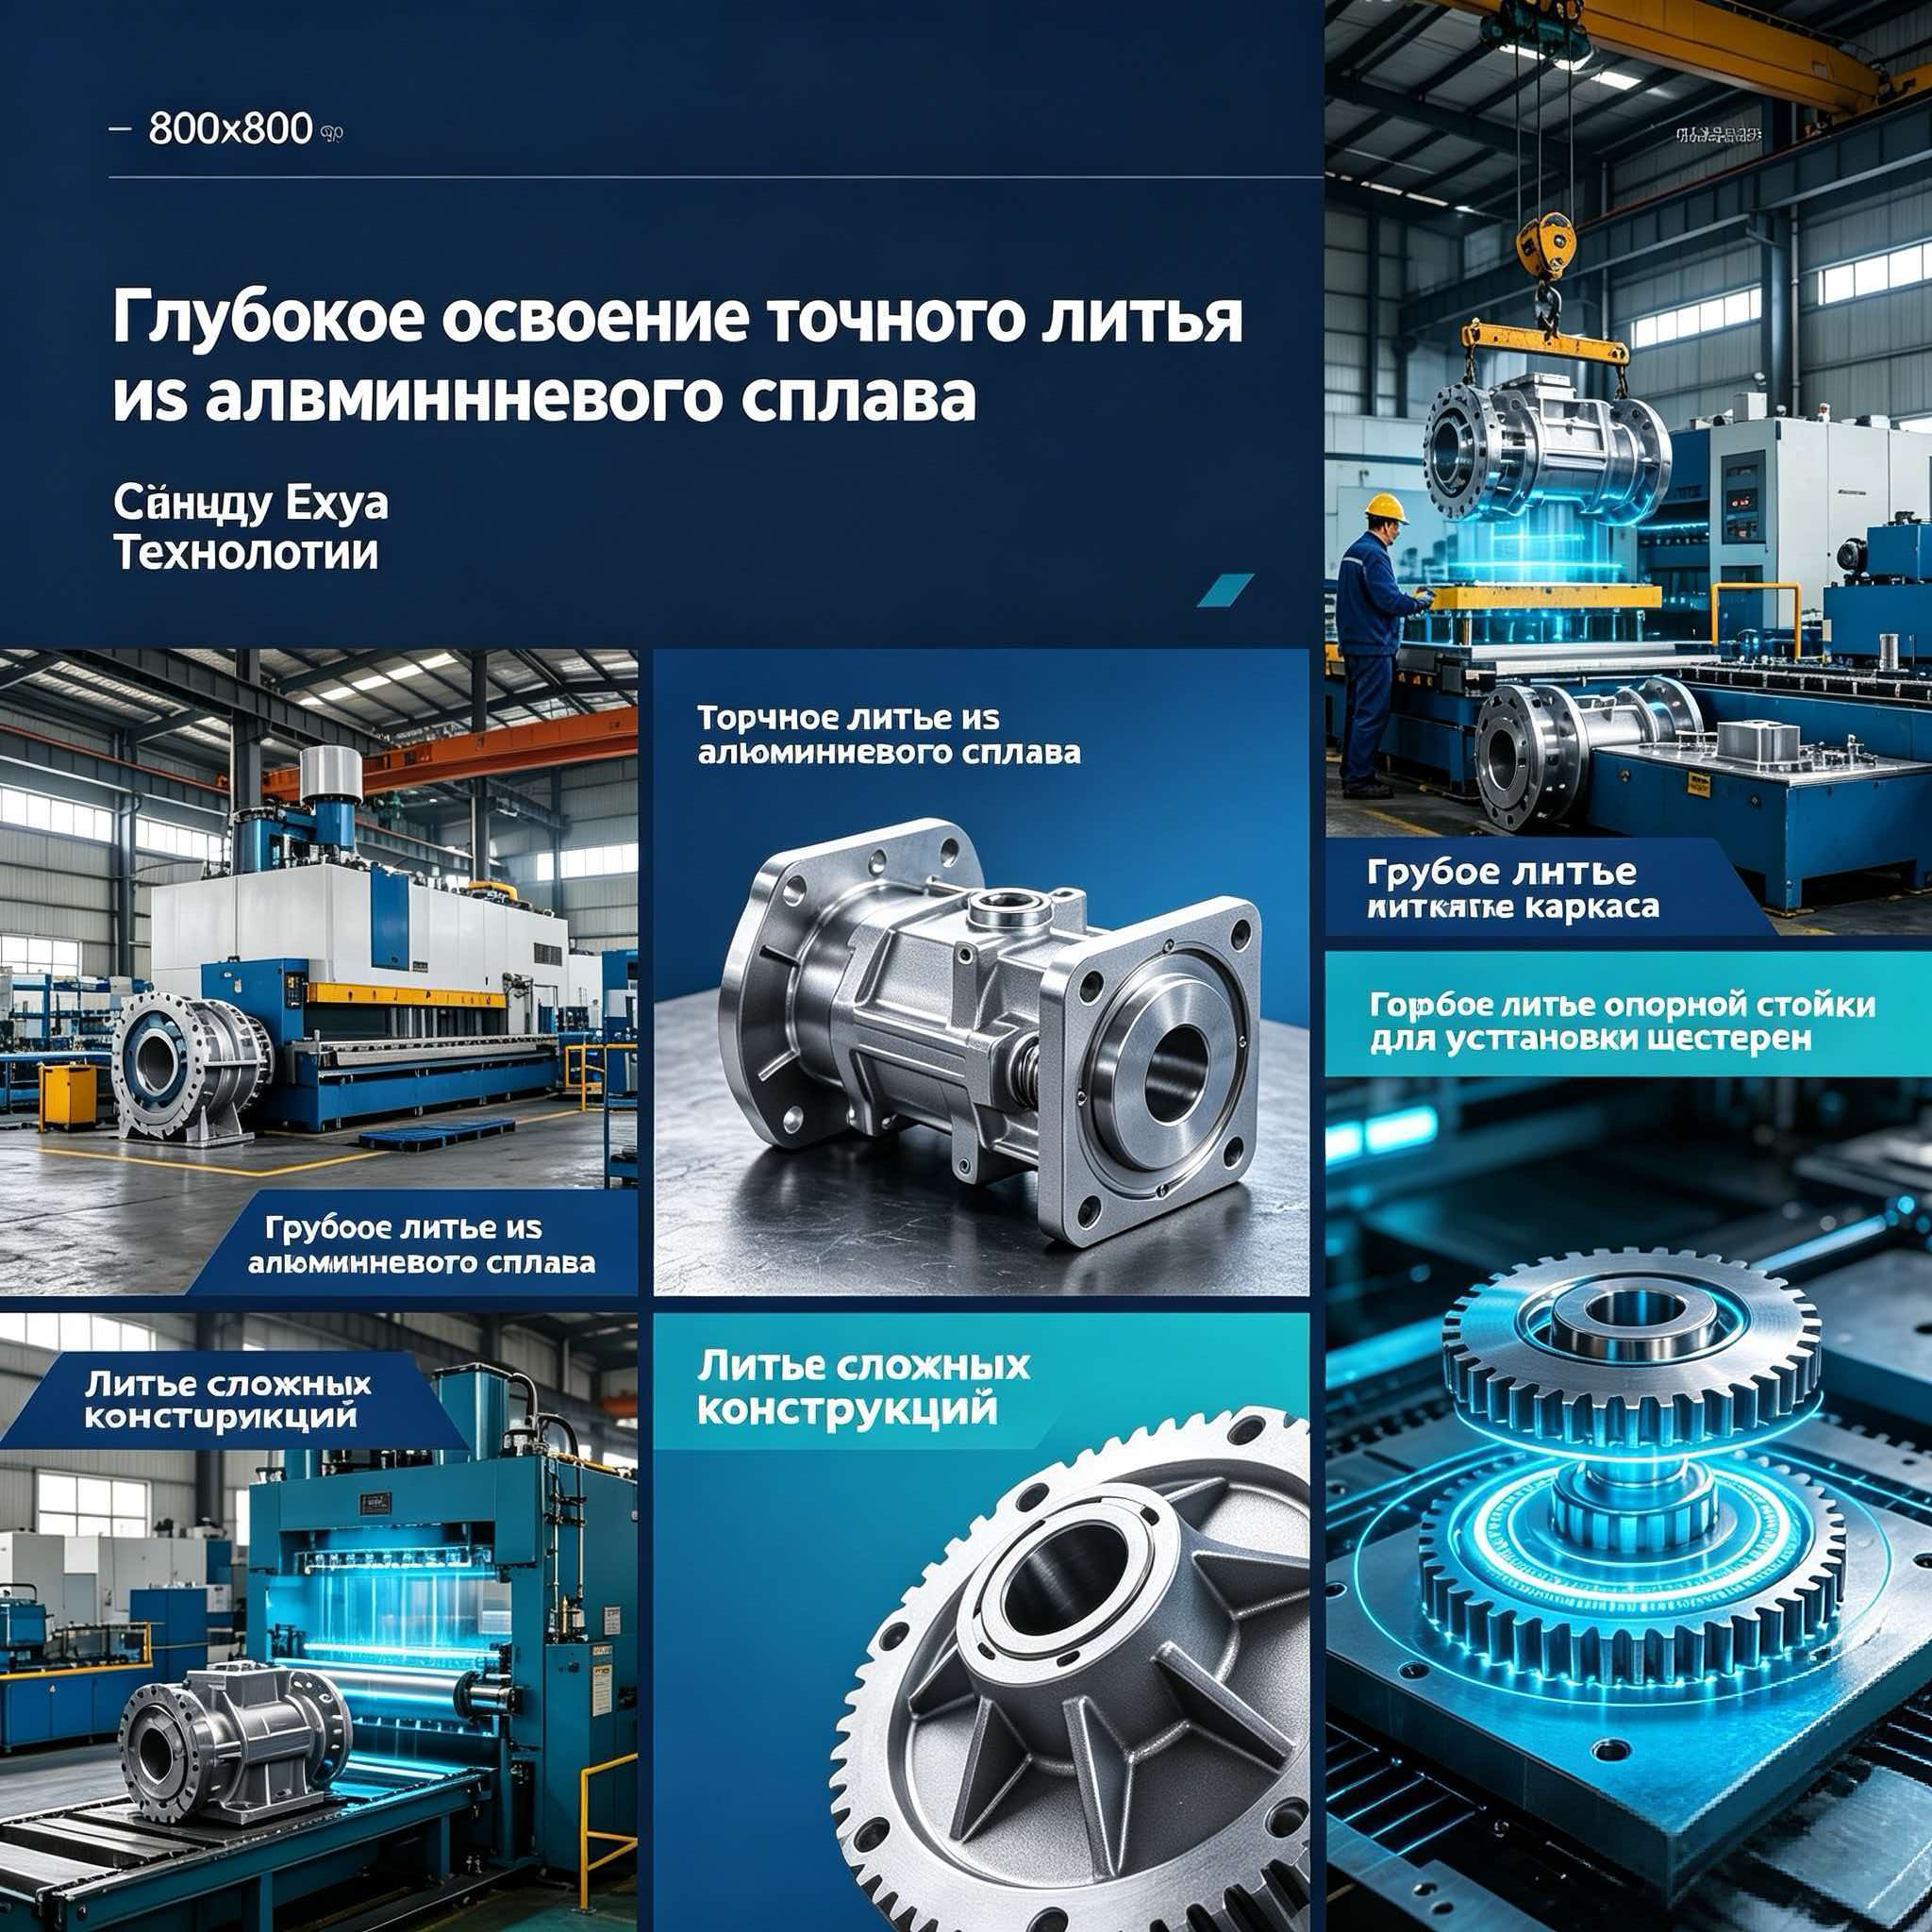
На рынке промышленного литья немногие предприятия обладают компетенциями для работы со сверхсложной геометрией. ООО «Чэнду Йехуа наука и техника», основанное в 2005 году в провинции Сычуань, специализируется именно на высокоточном вакуумном литье по гипсовым формам. Наш завод площадью более 18 000 квадратных метров оснащен парком из 82 единиц автоматизированного оборудования, что позволяет нам контролировать каждый этап производства — от создания восковой модели до финальной упаковки.
Ключевым отличием нашего подхода является наличие собственных патентов на «Большой гипсовый метод точного литья». Эта технология позволяет реализовывать отливки с обратными выступами и переменными толщинами стенок без использования сложных разборных металлических опоков, которые часто оставляют следы стыков на готовом изделии. Гипсовая форма, будучи одноразовой, идеально повторяет геометрию модели, обеспечивая высокую размерную точность.
| Параметр | Традиционное литье в песчаные формы | Литье под давлением (Low Pressure) | Вакуумное литье по гипсовым формам (Йехуа) |
|---|---|---|---|
| Минимальная толщина стенки | 4–5 мм | 2–3 мм | 1–1.5 мм |
| Шероховатость поверхности (Ra) | 12.5–25 мкм | 3.2–6.3 мкм | 1.6–3.2 мкм |
| Точность размеров | ГОСТ класс 12–13 | ГОСТ класс 9–10 | ГОСТ класс 7–8 |
| Сложность внутренних полостей | Низкая | Средняя | Высокая (полые структуры, встроенные компоненты) |
| Вероятность газовых дефектов | Высокая | Средняя | Крайне низкая (вакуумная дегазация) |
Инфраструктура нашего предприятия включает в себя не только литейные цеха, но и мощный блок механической обработки. Наличие пятикоординатных обрабатывающих центров и токарных станков с ЧПУ позволяет нам выполнять полную финишную обработку деталей. Это означает, что вы получаете готовый узел, а не полуфабрикат, требующий доработки на вашей стороне. Для контроля качества мы используем трехмерные координатно-измерительные машины Hexagon и промышленные эндоскопы, что позволяет верифицировать геометрию внутренних каналов, недоступных для внешнего осмотра.
Критерии выбора подрядчика для B2B закупок
При выборе поставщика для реализации проекта по изготовлению топливных баков, технические характеристики оборудования — лишь часть уравнения. Не менее важны сертификация, прозрачность процессов и способность партнера адаптироваться под специфические требования российского рынка (ГОСТ, ТР ТС).
Сертификация и соответствие стандартам
Продукция, предназначенная для использования в транспортных средствах и авиации, должна строго соответствовать международным и местным стандартам безопасности. Наша компания работает в соответствии с системой менеджмента качества ISO 9001. Все алюминиевые сплавы проходят спектральный анализ на импортных анализаторах Oxford (Германия) перед каждой плавкой, что гарантирует соответствие химического состава заявленным маркам (например, АК7ч, АЛ9).
Для российских заказчиков критически важно наличие документов, подтверждающих пригодность продукции для эксплуатации в условиях РФ. Мы предоставляем полный пакет технической документации, включая паспорта материалов и протоколы испытаний на герметичность и прочность. Наши отливки успешно проходят проверки на соответствие требованиям ТР ТС 010/2011 «О безопасности машин и оборудования».
Логистика и масштабирование производства
Один из частых страхов B2B-заказчиков при работе с китайскими производителями — это срыв сроков и проблемы с таможней. ООО «Чэнду Йехуа наука и техника» имеет статус налогоплательщика класса А, что упрощает экспортные процедуры. Мы обладаем опытом отгрузки крупногабаритных партий в страны СНГ и Европу.
Наш производственный цикл оптимизирован таким образом, чтобы минимизировать время от утверждения чертежа до выпуска первой опытной партии. Благодаря собственному производству восковых инжекторов и быстрому изготовлению гипсовых форм, срок подготовки инструмента составляет в среднем 7–10 дней, что на 30–40% быстрее, чем при изготовлении металлических пресс-форм для литья под давлением.
Совет инженера: При заказе небольшой серии (до 500 штук) гипсовое литье экономически выгоднее, чем литье в металлические формы. Высокая стоимость изготовления металлической матрицы окупается только при тиражах от 5000–10 000 единиц. Для прототипирования и малых серий гипс — безальтернативный лидер по соотношению цены и качества.
Частые ошибки при проектировании баков для литья
Даже самая совершенная технология литья не исправит ошибок, заложенных на этапе конструирования 3D-модели. Ниже приведены наиболее распространенные недочеты, которые мы видим в чертежах наших клиентов, и способы их устранения.
- Отсутствие литейных уклонов. Многие дизайнеры моделируют баки с вертикальными стенками под углом 90 градусов. Для гипсового литья необходимы уклоны минимум 1–2 градуса для облегчения удаления восковой модели и предотвращения повреждения формы. Без уклонов риск брака возрастает экспоненциально.
- Резкие переходы сечений. Внезапное изменение толщины стенки (например, с 2 мм на 10 мм) создает зоны концентрации напряжений и приводит к образованию усадочных раковин в массивных участках. Рекомендуется использовать плавные сопряжения (радиусы) и ребра жесткости для выравнивания толщины.
- Игнорирование припусков на обработку. Если посадочные места под крепеж или уплотнительные кольца требуют высокой точности (H7-H8), необходимо заранее заложить припуск на механическую обработку (обычно 0.5–1.0 мм). Литье, даже высокоточное, не всегда гарантирует достижение таких допусков без финишной фрезеровки.
Наш инженерный отдел бесплатно проводит аудит ваших 3D-моделей на предмет технологичности (DFM-анализ). Мы заранее указываем на потенциальные проблемные зоны и предлагаем конструктивные изменения, которые снизят стоимость производства без ущерба для функциональности.
Заключение и следующий шаг
Выбор технологии литья топливных баков из алюминиевых сплавов на заказ определяет надежность всего агрегата. Вакуумное литье по гипсовым формам, предлагаемое ООО «Чэнду Йехуа наука и техника», представляет собой оптимальное решение для сложных, тонкостенных и высоконагруженных деталей. Сочетание передового оборудования (вакуумные установки, ЧПУ, CMM), уникальных патентованных технологий и строгого контроля качества позволяет нам поставлять продукцию, конкурирующую с лучшими европейскими аналогами, но по более привлекательной цене.
Мы готовы взять на себя полный цикл работ: от оптимизации конструкции и создания прототипов до серийного производства и логистического сопровождения. Не рискуйте качеством вашего конечного продукта, доверяя его непроверенным подрядчикам.
Для получения детального коммерческого предложения, расчета стоимости оснастки и сроков поставки, пожалуйста, отправьте нам ваши чертежи (форматы STEP, IGES или PDF) через форму обратной связи. Наши инженеры подготовят технико-экономическое обоснование в течение 48 часов.
Запросите коммерческое предложение и технический паспорт на изготовление алюминиевых баков