Прецизионное литье рабочих колес: технология и цены
2026-10-17
- Технологический выбор: почему гипсовое литье выигрывает у песчаных форм и ЧПУ-фрезеровки
- Детальный разбор технологии: от восковой модели до готового импеллера
- Ключевые технические параметры и ограничения метода
- Факторы формирования цены: из чего складывается стоимость рабочего колеса
- Типичные ошибки при заказе и как их избежать
- Почему стоит рассматривать поставки из Китая: кейс ООО «Чэнду Йехуа наука и техника»
- Заключение и следующий шаг
Технологический выбор: почему гипсовое литье выигрывает у песчаных форм и ЧПУ-фрезеровки
При проектировании гидравлических систем, турбин или насосного оборудования инженер часто сталкивается с дилеммой: как получить сложную геометрию рабочего колеса (импеллера) без колоссальных затрат на механическую обработку? Традиционное песчано-глинистое литье дает допуски IT14–IT16, что требует последующей токарной и фрезерной обработки. Это не только удорожает деталь, но и нарушает целостность поверхностного слоя металла, снижая кавитационную стойкость.
Главное за 30 секунд:
- Точность и качество поверхности: Вакуумное литье по выплавляемым моделям в гипсовых формах обеспечивает класс точности до CT4–CT6 и шероховатость Ra 3.2–6.3 мкм, что часто позволяет исключить финишную обработку лопаток.
- Сложная геометрия без ограничений: Технология позволяет изготавливать тонкостенные (от 1 мм) полые конструкции с внутренними каналами и обратными выступами, недоступные для традиционного литья под давлением.
- Экономическая эффективность: Снижение коэффициента использования материала (KIM) до 85–90% против 40–50% при изготовлении из поковок или цельных заготовок на станках ЧПУ.
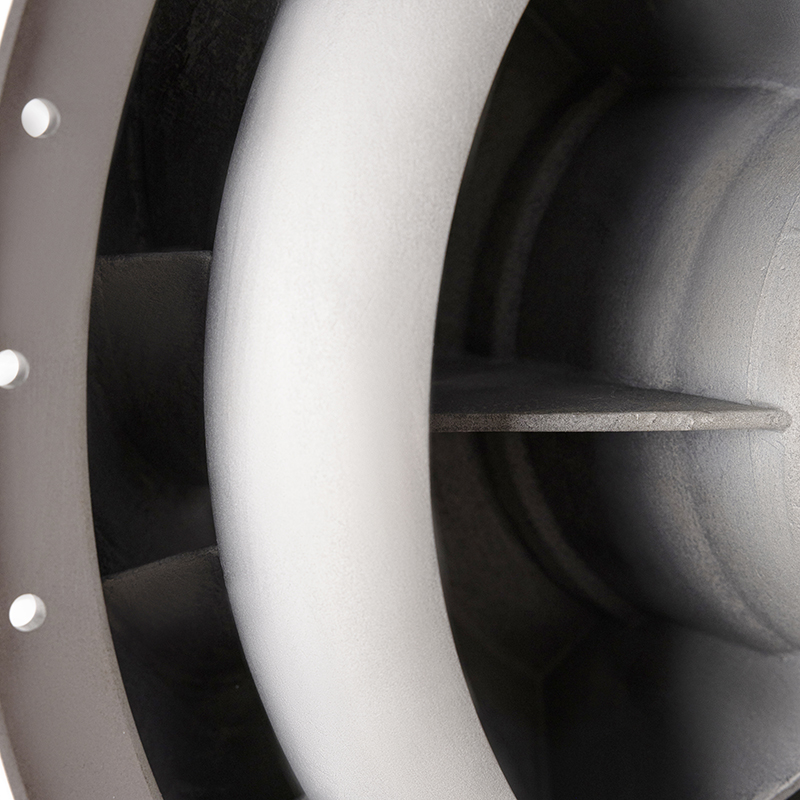
Прецизионное литье рабочих колес по выплавляемым моделям (Investment Casting), особенно с использованием гипсовых форм, решает эту проблему кардинально. Гипсовая форма обладает низкой теплопроводностью, что обеспечивает медленное и направленное кристаллизацию алюминиевого сплава. Результат — отсутствие внутренних напряжений, мелкозернистая структура и высокая герметичность отливки.
В нашей практике мы наблюдали случаи, когда переход с механической обработки на литье снижал себестоимость единицы продукции на 35–40% при серийном производстве от 50 штук. Однако ключевой фактор успеха здесь — не просто сам метод, а контроль вакуумирования и химического состава формы. Ошибка в дегазации расплава всего на 15% может привести к пористости в зоне крепления лопаток к ступице, что критично для высокоскоростных вращающихся деталей.
Инженерный совет: Если ваше рабочее колесо работает в условиях высоких оборотов (>3000 об/мин), требуйте предоставления рентгеновских снимков (RT) каждой партии. Визуальный контроль здесь недостаточен.
Детальный разбор технологии: от восковой модели до готового импеллера
Процесс создания прецизионного рабочего колеса — это цепочка высокоточных операций, где каждый этап влияет на финальную геометрию. Понимание этих этапов помогает закупщику грамотно составлять техническое задание (ТЗ) и избегать разночтений с производителем.
1. Изготовление восковых моделей и сборка узлов
Основа качества — исходная модель. Мы используем автоматические восковые инжекторы, которые обеспечивают стабильность размеров с точностью до ±0.05 мм. Для сложных рабочих колес с переменным сечением лопаток модель собирается из нескольких элементов. Критически важный момент здесь — качество швов. Любой неровный шов на воске повторится на металле.
Важно отметить, что для тонкостенных деталей (толщина стенки менее 2.5 мм) состав восковой композиции модифицируется полимерами для повышения прочности при извлечении из металлической оснастки. Это предотвращает деформацию лопаток еще на этапе подготовки.
2. Формование в гипсовые смеси и вакуумирование
В отличие от керамических оболочек, гипсовые формы (на основе полуводного гипса и специальных наполнителей) позволяют получать отливки с исключительно гладкой поверхностью. Процесс включает вакуумирование формы перед заливкой. Это удаляет воздух из пор гипса и предотвращает захват газов металлом.
Именно на этом этапе раскрывается потенциал оборудования такого уровня, как у ООО «Чэнду Йехуа наука и техника». Использование специализированных вакуумных заливочных ванн и горизонтальных смесителей гарантирует однородность суспензии. Наши инженеры разработали уникальный «Большой гипсовый метод точного литья» (патент № ZL 2011 10005148.0), который позволяет контролировать давление при формировании крупногабаритных отливок. Это решает проблему недолива в тонкие сечения лопаток, характерную для стандартных процессов.
3. Плавка и заливка алюминиевых сплавов
Для рабочих колес чаще всего применяются литейные алюминиевые сплавы серий АЛ9 (АК7ч), АЛ19 (АК9ч) или высокопрочные АК41. Температура заливки строго контролируется (обычно 680–720°C). Перегрев выше 750°C приводит к газонасыщению, а недогрев — к холодносплавам.
Рафинирование расплава аргоном или хлорными солями обязательно. Наличие включений оксидов алюминия резко снижает усталостную прочность детали. На нашем производстве спектральные анализаторы Oxford (Германия) проводят экспресс-анализ состава печи перед каждой заливкой, исключая риск брака по химии.
4. Разрушение формы и постобработка
Гипсовая форма разрушается гидравлическим способом или вибрацией. Поскольку гипс хрупкий, он легко отделяется даже от сложных внутренних полостей. Далее следует обрезка литниковой системы, термообработка (закалка и старение для повышения твердости) и дробеструйная очистка.
Инженерный совет: Уточняйте в ТЗ тип термообработки. Для деталей, работающих на износ, требуется режим T6 (полное искусственное старение), тогда как для вибронагруженных конструкций иногда предпочтительнее T5.
Ключевые технические параметры и ограничения метода
Прецизионное литье не является панацеей для всех задач. Чтобы избежать ошибок при проектировании, необходимо четко понимать границы применимости технологии. Ниже приведены реальные производственные возможности, подтвержденные практикой высокотехнологичных предприятий.
| Параметр | Значение / Диапазон | Комментарий инженера |
|---|---|---|
| Минимальная толщина стенки | 1.0 – 1.5 мм | Для алюминиевых сплавов. При толщине < 1 мм возрастает риск непролива. Оптимально — от 2.5 мм. |
| Класс точности (по ГОСТ/ISO) | CT4 – CT6 | Соответствует допускам ±0.2–0.5 мм на размер 100 мм. Позволяет собирать узлы без подгонки. |
| Шероховатость поверхности (Ra) | 3.2 – 6.3 мкм | Гладкость, достаточная для большинства гидродинамических применений без полировки. |
| Максимальный габарит отливки | До 800–1000 мм | Ограничено размером вакуумной камеры и мощностью печи. Для крупных насосов это стандартный размер. |
| Вес одной отливки | От 0.05 кг до 50 кг | Наиболее экономически эффективно для деталей весом 0.5–15 кг. |
| Материалы | Алюминиевые сплавы (АК7ч, АК9ч, АЦ4Мг), Магниевые сплавы | Сталь и чугун также льются по выплавляемым моделям, но технология формовки отличается (керамика вместо гипса). |
Особое внимание стоит уделить геометрической сложности. Метод позволяет реализовывать внутренние полости диаметром до 300 мм при толщине стенки 2.5 мм, а также элементы с «обратным выступом» (undercuts), которые невозможно извлечь из жесткой металлической формы. Это открывает путь к созданию интегрированных рабочих колес с внутренними каналами охлаждения или подачи смазки, что ранее требовало сборки из нескольких деталей.
Факторы формирования цены: из чего складывается стоимость рабочего колеса
Запрос «прецизионное литье рабочих колес цена» часто приводит к разбросу предложений от 500 до 5000 рублей за килограмм готовой продукции. Такой разрыв обусловлен не демпингом, а разной структурой затрат. Рассмотрим, что именно влияет на итоговый прайс-лист.
1. Стоимость оснастки (Пресс-формы для воска)
Это единовременная затрата. Для сложного рабочего колеса форма состоит из нескольких частей (пуансоны, матрицы, знаки). Цена одной комплекта пресс-формы варьируется от 150 000 до 600 000 руб. в зависимости от количества гнезд и сложности разъема. При малых сериях (до 50 шт.) эта сумма сильно раздувает цену единицы. При тираже 1000+ шт. amortization становится незаметной.
2. Сложность геометрии и выход годного
Чем больше лопаток и чем сложнее их профиль, тем выше риск брака при съеме восковой модели или заливке. Если коэффициент выхода годного падает с 90% до 70%, цена изделия растет пропорционально. Использование автоматизированных линий, как на предприятии ООО «Чэнду Йехуа наука и техника», позволяет стабилизировать этот показатель на уровне 92–95%, что напрямую снижает цену для заказчика.
3. Объем партии (Эффект масштаба)
- Прототипы (1–5 шт.): Высокая цена из-за ручного труда и возможного использования быстровозводимых форм.
- Малая серия (50–200 шт.): Оптимальный баланс. Оснастка окупается, процесс переходит на полуавтоматику.
- Крупная серия (1000+ шт.): Минимальная цена за счет полной автоматизации инжекции воска и оптовой закупки сырья.
4. Требования к контролю качества
Стандартный визуальный осмотр дешев. Но если контракт требует 100% рентген-контроль (RT), ультразвуковую дефектоскопию (UT) или координатные измерения (CMM) каждой лопатки, стоимость логистики и лабораторных работ добавляет 15–25% к цене. Для ответственных изделий авиационного или энергетического класса это неизбежная статья расходов.
Инженерный совет: Не экономьте на контроле первой партии (FAI — First Article Inspection). Потребуйте полный отчет CMM с картой отклонений. Это сэкономит вам миллионы на рекламациях в будущем.
Типичные ошибки при заказе и как их избежать
За 19 лет работы (компания основана в 2005 году) мы накопили базу ошибок, которые совершают заказчики при первом обращении. Избежание этих ловушек сохраняет бюджет и сроки проекта.
- Игнорирование усадки материала. Алюминий при остывании дает усадку около 1.2–1.6%. Если конструктор не заложил это в 3D-модель воска, готовое колесо будет меньше чертежа. Профессиональный производитель всегда делает «усадочную модель» автоматически, но согласование этого этапа обязательно.
- Некорректный выбор сплава. Попытка использовать сплав АК7ч (силумин) для высоконагруженных валов, где нужен АК41 (дюраль). Силумин хрупкий при ударных нагрузках. Всегда консультируйтесь с металлургами завода на этапе выбора материала.
- Завышенные требования к поверхности там, где это не нужно. Требование полировки Ra 0.8 на всей поверхности увеличивает цену в 2 раза. Часто достаточно локальной обработки посадочных мест под подшипники, а лопатки могут оставаться литыми (Ra 6.3).
Почему стоит рассматривать поставки из Китая: кейс ООО «Чэнду Йехуа наука и техника»
Российский рынок испытывает дефицит качественных литейных мощностей, способных работать с тонкостенной сложной геометрией. Многие местные заводы ориентированы на крупное серое литье или простую мехобработку. В этом контексте китайские высокотехнологичные предприятия становятся стратегическими партнерами, а не просто поставщиками «дешевого товара».
ООО «Чэнду Йехуа наука и техника» (Chengdu Yehua Science and Technology Co., Ltd.) представляет собой пример современного производства класса «High-Tech». Расположенное в промышленном парке провинции Сычуань, предприятие располагает активами свыше 80 млн юаней и площадью 18 000 м². Но важнее цифры — технологическая оснащенность.
Наличие 82 комплектов оборудования, включая пятикоординатные обрабатывающие центры и вакуумные печи, позволяет закрывать полный цикл: от литья до финишной ЧПУ-обработки критических узлов. Это избавляет покупателя от необходимости искать отдельный мехцех.
Особого внимания заслуживает система контроля качества. Использование трехмерных координатно-измерительных машин Hexagon и лазерных 3D-сканеров Xingchuang (Канада) означает, что вы получаете не просто «железку», а цифровой паспорт изделия. Каждая отливка верифицируется на соответствие 3D-модели. Кроме того, компания владеет 32 патентами, включая национальные награды за технологии контролируемого давления, что подтверждает её статус не просто исполнителя, а технологического эксперта.
Для российского заказчика это означает:
- Стабильное качество, подтвержденное сертификатами ISO и внутренними стандартами.
- Возможность реализации уникальных конструкций (полые лопатки, интегральные диски), которые другие заводы просто откажутся брать в работу.
- Прозрачность процессов: наличие собственной лаборатории с рентгеном и спектрометрами исключает «кота в мешке».
Заключение и следующий шаг
Прецизионное литье рабочих колес — это инвестиция в эффективность вашего конечного продукта. Правильно изготовленный импеллер повышает КПД насоса или турбины, снижает шум и вибрацию, а также увеличивает межсервисный интервал. Выбор технологии гипсового литья по выплавляемым моделям оправдан для средних и крупных серий, где требуются высокая точность и сложная геометрия.
Если вы стоите перед выбором подрядчика, оцените не только цену за килограмм, но и наличие инженерной поддержки, качество парка измерительного оборудования и опыт реализации аналогичных проектов. Технологии ООО «Чэнду Йехуа наука и техника» позволяют закрывать самые сложные задачи в области аэрокосмической отрасли, энергетики и точного машиностроения.
Готовы обсудить ваш проект? Мы рекомендуем начать с аудита ваших 3D-моделей на технологичность литья.